English
 中文简体
 Product Category
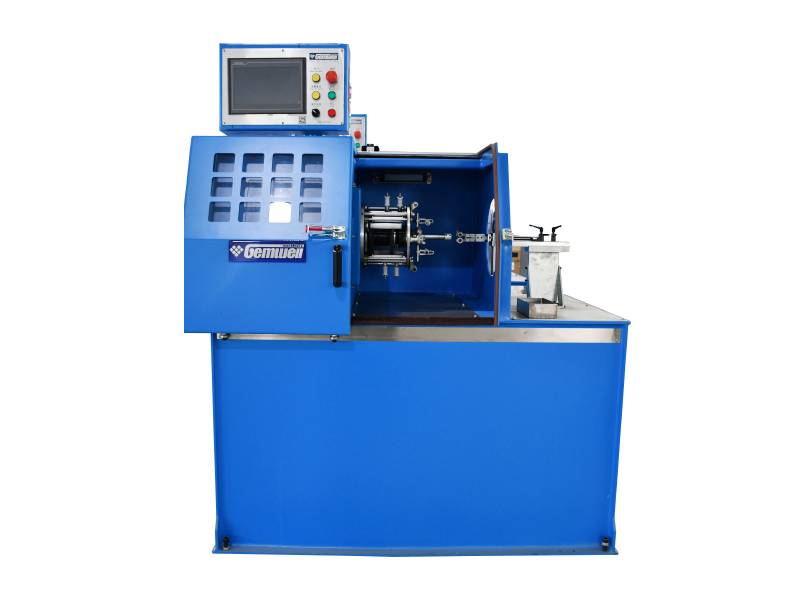
Center Rotary Wrapping adalah prosedur utama dalam proses produksi kabel untuk kabel transmisi da
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Center Rotary Wrapping adalah prosedur utama dalam proses produksi kabel untuk kabel transmisi da
Read More +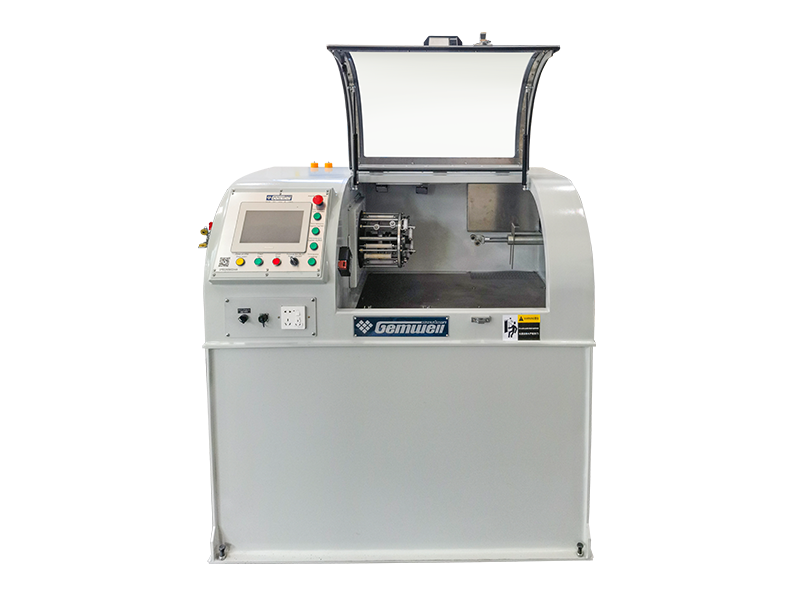
Product Category
Industri militer adalah bidang aplikasi utama untuk kabel fase stabil, seperti radar array bertah
Read More +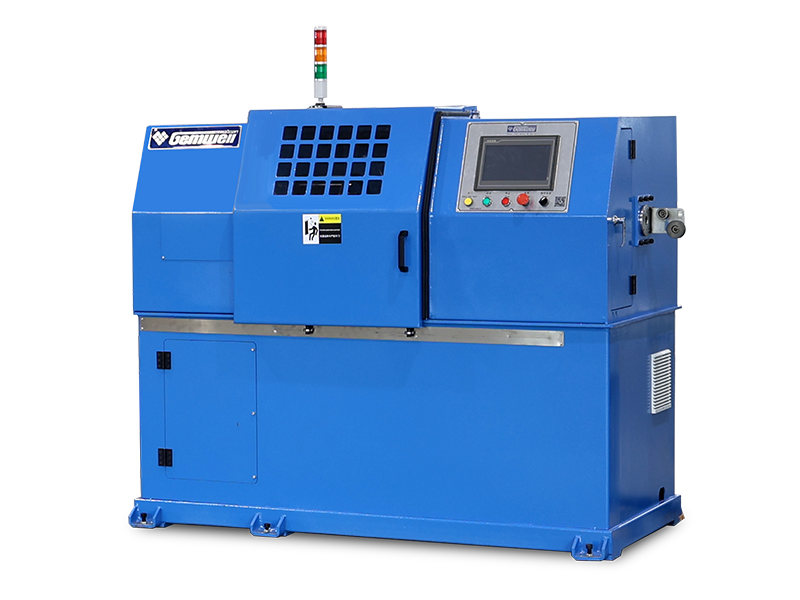
Product Category
Dalam beberapa tahun terakhir, kendaraan energi baru telah dikembangkan dengan pesat, yang menyeb
Read More +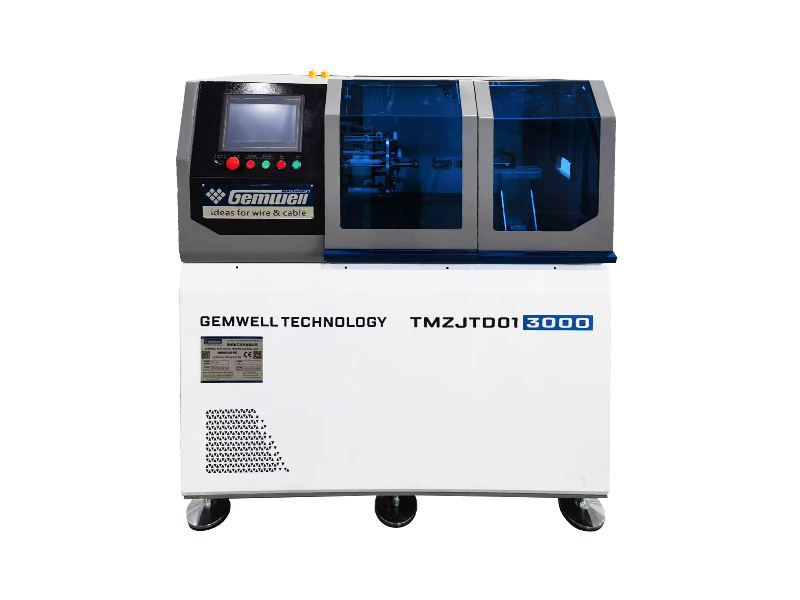
Product Category
Kabel ultra halus digunakan di berbagai bidang, seperti ponsel, laptop, iPad, medis, militer, dir
Read More +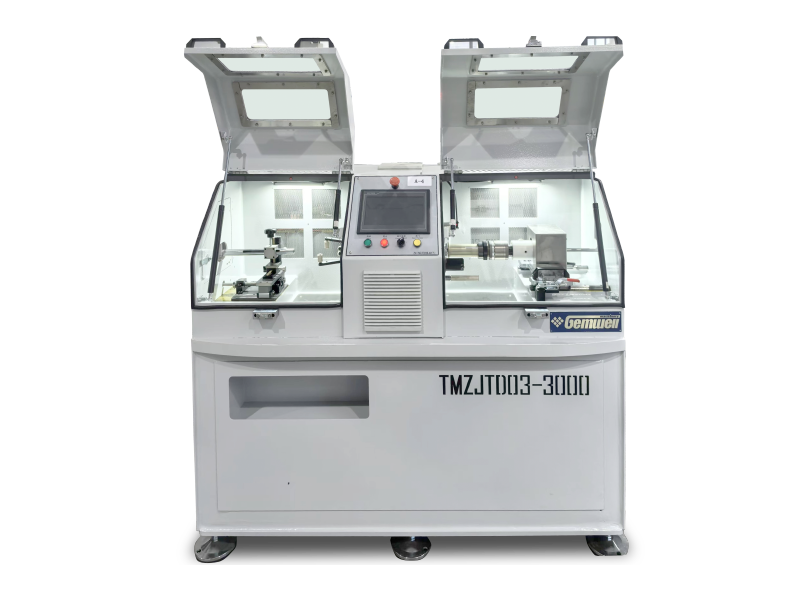
Product Category
Dengan mempopulerkan 5G, Internet of Things, AI, perangkat seluler energi baru, VR/AR, pusat data
Read More +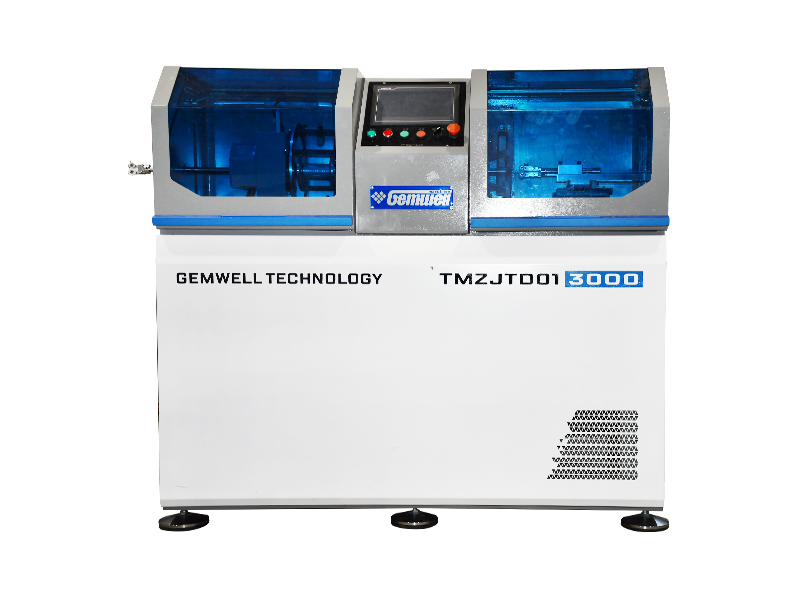
Product Category
Kabel ultra halus digunakan di berbagai bidang, seperti ponsel, laptop, iPad, medis, militer, dir
Read More +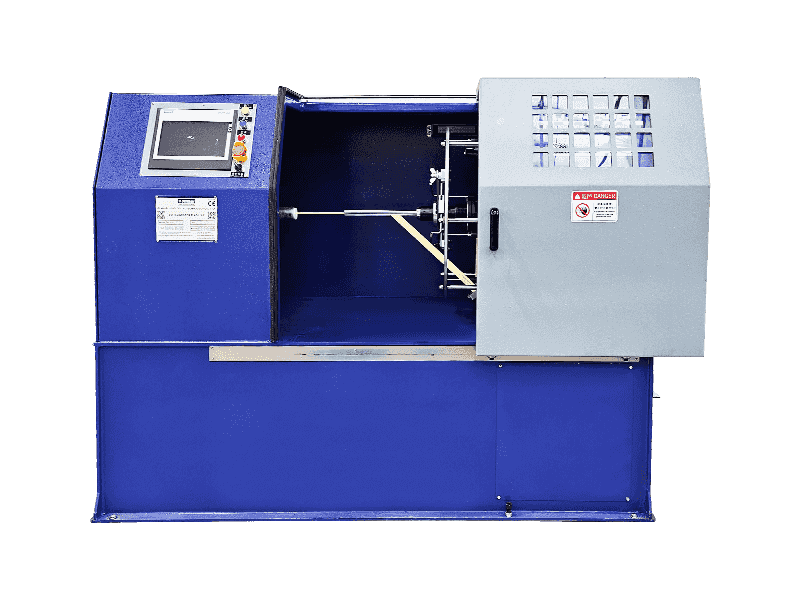
Product Category
Mika memiliki sifat tahan asam dan alkali, tahan corona, dan tahan radiasi, dengan kelembutan yan
Read More +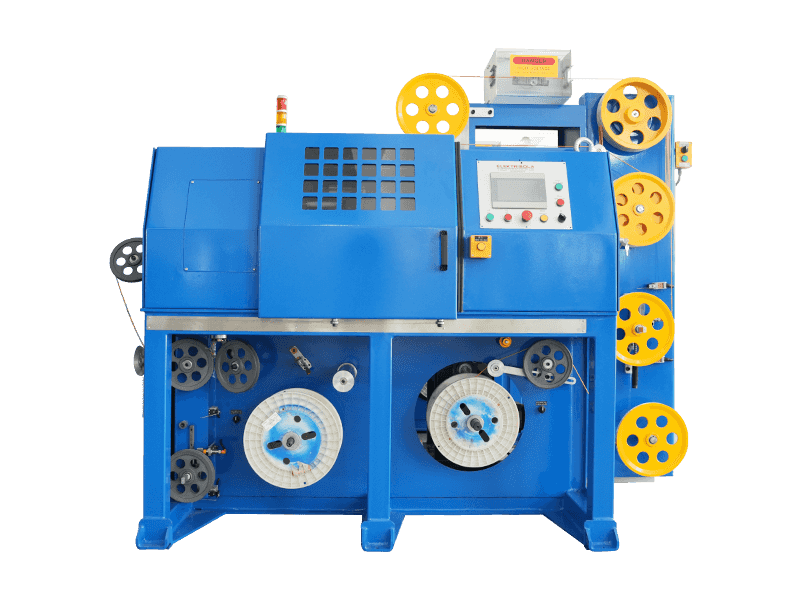
Product Category
Kata "Litz" berasal dari bahasa Jerman "Litzendraht". Kawat Litz frekuensi tinggi terbuat dari be
Read More +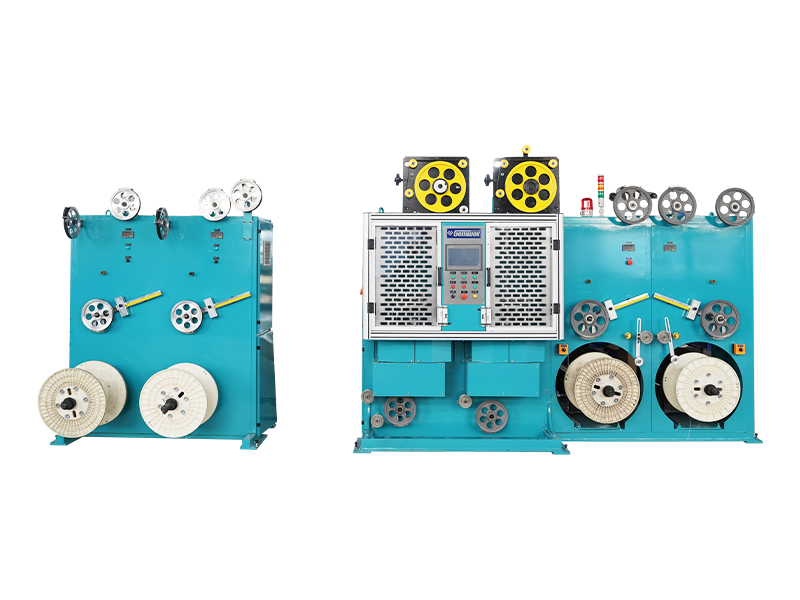
Product Category
Kabel frekuensi tinggi terutama digunakan untuk mengirimkan sinyal data. Frekuensi transmisi umum
Read More + Menutupi permukaan kawat dan kabel dengan bahan strip merupakan salah satu proses penting dalam lini produksi kawat, yang memiliki fungsi isolasi, pelindung, insulasi, tahan api, dan tahan suhu. Cara pembungkusannya antara lain pembungkusan spiral, pembungkusan seret (samping) dan pembungkusan memanjang.
Pembungkusan spiral berarti kawat inti tidak berputar sedangkan kepala pemintal dan pita perekat berputar secara konsentris mengelilingi kawat inti. Bahan strip dililitkan secara spiral di sekitar kawat inti melalui gerakan memutar melingkar dari kepala perekam dan gerakan traksi linier dari penggulung. Sudut pembungkus umumnya sekitar 30-60 derajat, dan rasio tumpang tindih dapat disesuaikan dalam kisaran 0-80%.
Pembungkus tarik (samping) mengacu pada perputaran kawat inti. Bahan strip diseret ke dalam (digulung) dari samping dengan kawat inti yang berputar. Sudut pembungkus umumnya sekitar 30-60 derajat, dan rasio tumpang tindih hanya dapat dicapai dengan mengganti bahan strip dengan lebar berbeda.
Pembungkusan memanjang berarti baik kawat inti maupun bahan strip tidak berputar. Bahan kawat inti dan strip diseret secara linier oleh penggulung pada saat yang sama, dan secara bertahap mengubah bahan strip menjadi paket pembentuk melalui cetakan pembungkus memanjang. Sudut pembungkusnya adalah 90 derajat, dan rasio tumpang tindih (umumnya sekitar 5-10%) dicapai dengan mengganti bahan strip dengan lebar berbeda.
Bahan rekaman yang umum digunakan termasuk pita Aluminium Foil, pita Mylar, pita Foil Tembaga, pita Polytetrafluoroethylene, pita Mika, pita Polimida, pita Poliester, dll. Lini produksi pembungkus pita kawat umum terutama terdiri dari pembayaran, kepala pita, penggulung, dan pengambilan. Ada beberapa peralatan tambahan yang ditambahkan dalam proses di atas tergantung pada jenis bahan pita dan spesifikasi rinci untuk kawat jadi. Mesin perekam kawat tersedia untuk struktur vertikal atau horizontal. Struktur vertikal cocok untuk kabel berukuran kecil, dan mesin pembungkus horizontal lebih dapat dipadatkan dengan kabel besar dan kecil.
Metode pembungkusan meliputi pembungkusan celah, pembungkusan jahitan pantat, dan pembungkusan tumpang tindih. Pembungkusan celah berarti terdapat celah tertentu antara tepi pita spiral sebelumnya dan berikutnya. Pembungkus jahitan pantat berarti tepi pita pembungkus spiral yang berdekatan saling terhubung erat satu sama lain. Pembungkusan yang tumpang tindih berarti ketika bahan strip dibungkus, tepi strip spiral sebelumnya tertutup oleh yang berikutnya. Pembungkusan yang tumpang tindih adalah metode yang umum digunakan dalam industri kawat dan kabel. Umumnya, rasio tumpang tindih lebih besar dari 67% untuk pembungkus satu lapis dan lebih besar dari 40% untuk pembungkus dua lapis. Jika digunakan lapisan ganda atau multilapis, arah pembungkusan harus berlawanan untuk setiap lapisan yang berdekatan.
Parameter teknis proses pembungkusan meliputi arah taping, pitch, sudut, kecepatan penggulung, kecepatan putaran kepala taping, tegangan taping, dll. Pitch taping mengacu pada jarak kemajuan inti kawat ke arah aksial setelah satu putaran oleh kepala pembungkus. Kecepatan putaran proses pembungkusan mengacu pada kecepatan putaran kepala taping. Sudut taping mengacu pada sudut antara sumbu tegak lurus garis pergerakan kawat dan pita pembungkus dari kepala taping. Ketegangan taping mengacu pada gaya tarik yang diberikan pada titik taping pada pita pembungkus yang melewati roda pemandu. Arah taping, pitch, tegangan, dan diameter luar akhir merupakan parameter utama selama proses pembungkusan kawat, dan sudut taping adalah parameter utama untuk desain dan pembuatan mesin taping. Ketebalan dan rasio tumpang tindih pita ditentukan berdasarkan diameter luar inti kawat dan kawat jadi. Lebar pita juga dapat ditentukan berdasarkan diameter luar konduktor, rasio tumpang tindih, dan sudut pita. Dengan lebar tape yang diketahui, taping pitch yang tepat dapat dipilih untuk memenuhi persyaratan tumpang tindih.
Stabilitas ketegangan pembungkus menentukan kualitas dan kinerja produk jadi. Ketegangan pembungkus yang tidak merata atau pengaturan tegangan pembungkus yang tidak wajar akan menyebabkan cacat seperti warna yang tidak rata, kerutan, dan “ular” pada permukaan kawat. Pengaturan tegangan pita bergantung pada kekuatan tarik bahan pembungkus dan tegangan inti kawat. Jenis bahan, lebar dan ketebalan bahan pembungkus menentukan kekuatan tariknya. Oleh karena itu, untuk bahan pembungkus atau spesifikasi inti kawat yang berbeda, pengaturan tegangan pitanya berbeda.
Ketegangan rekaman meliputi jenis tegangan elektromagnetik pasif dan jenis tegangan servo aktif. Tipe pasif menggunakan kopling bubuk magnetik atau kopling histeresis sebagai elemen tegangan, yang melacak konsumsi diameter luar bantalan bahan keran atau gelendong melalui meteran atau penghitungan putaran. Sistem kontrol kelistrikan mensimulasikan tegangan keluaran arus dari elemen tegangan untuk menurun. Dengan metode pengendalian tegangan ini, tegangan relatif stabil dan pada dasarnya dapat memenuhi persyaratan produksi pembungkus kawat biasa di industri kabel. Memiliki struktur yang sederhana dengan harga yang ekonomis dan terjangkau. Tipe aktif dibagi menjadi tipe penari tiga servo dan tipe penggulung roller meludah. Ciri utama penari tiga servo adalah penari ketegangannya. Motor servo memberikan gerakan dan ketegangan pada penari ketegangan, dan menghasilkan umpan balik dinamis PID untuk menjaga pembayaran tap pada kecepatan konstan. Ketegangan tetap konstan selama proses perekaman, dan tidak dipengaruhi oleh konsumsi diameter luar baki material. Jenis ludah roller penggulung tidak memiliki penari ketegangan. Setelah material strip ditarik keluar dari baki material melalui roda penggulung, material tersebut segera dililitkan pada inti kawat. Ketegangan pita diatur sesuai dengan diameter luar kawat jadi yang diinginkan. Diameter luar kawat jadi diatur sebagai konstan di panel kontrol, oleh karena itu, tegangan pita tetap konstan selama keseluruhan prosedur. Struktur mekanis kedua mesin perekam tipe aktif ini berbeda, namun kedua tipe tersebut memiliki kualitas yang bagus. Karena struktur mekanik yang kompleks, konfigurasi perangkat keras dan perangkat lunak sistem kontrol yang canggih, mesin perekam tipe aktif memiliki biaya produksi yang tinggi. Namun ini dapat memenuhi persyaratan kualitas pembungkus yang ketat di industri kawat dan kabel, dengan tingkat efektif yang mendekati dan kinerja biaya tinggi. Ini sangat cocok untuk produk kawat dan kabel yang memerlukan pengujian kelistrikan komprehensif.
Dengan kemajuan ilmu pengetahuan dan teknologi, mesin perekam harus maju ke arah kinerja tinggi, efisiensi tinggi, keandalan tinggi, dan kecerdasan tinggi. Sebagai penjelajah teknologi baru bahan pembungkus strip di bidang kawat dan kabel global, Gemwell Technology masih fokus pada inovasi dan kemajuan teknologi. Teknologi Gemwell akan menciptakan lebih banyak Mesin Wire Taping berkualitas tinggi untuk Anda.

Waktu pendirian

Luas bangunan (m²)

Jumlah karyawan

Kekayaan intelektual
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A ekstruder kawat daya tinggi adalah tulang punggung dari setiap pabrik kabel yang memproduksi kabel berdiameter besar atau throughpu
Read More +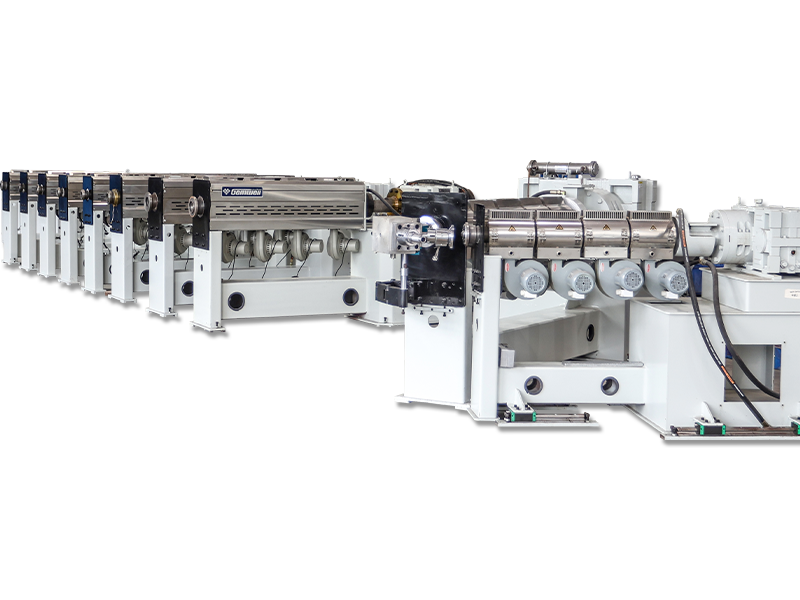
2026-09-07
Webmaster
Apa Arti Banyak yang Terdampar Bunch stranding adalah metode konstruksi konduktor di mana dua atau lebih kabel telanjang dipilin menjadi s
Read More +
2026-09-04
Webmaster
Tentang GEMWELL Kami dengan tulus menantikan kedatangan Anda di, Aula E2, Booth No.A41 dan akan menyoroti solusi terbaru
Read More +
2026-08-31
Webmaster
Dimana Kualitas Dinding Kabel Sebenarnya Diputuskan Kawat bangunan berinsulasi PVC berukuran 0,5 mm² keluar dari bak pendingin dengan per
Read More +
2026-08-27
Webmaster
Untuk kabel Twinax di server AI, menurunkan Dk efektif insulasi (udara ≈1, FEP≈2.1) adalah kunci untuk mengurangi kehilangan frekuensi tinggi,
Read More +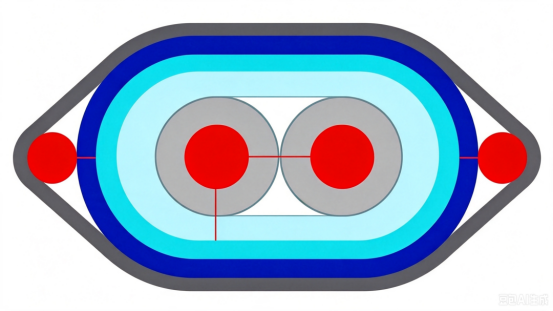 FAQ
Kabel jaringan CAT7 dan CAT8 berbeda terutama dalam kecepatan dan frekuensi transmisi.
CAT7 mendukung kecepatan transmisi hingga 10 Gbps dengan frekuensi 600 MHz, sedangkan CAT8 mendukung kecepatan hingga 25 Gbps atau 40 Gbps dengan frekuensi 2000 MHz.
Selama produksi, bahan konduktor berkualitas tinggi harus digunakan, jarak antara pasangan dan ketebalan insulasi harus dikontrol dengan ketat, teknik pelindung yang efektif seperti pelindung dua lapis harus digunakan untuk mengurangi crosstalk dan interferensi eksternal, memastikan integritas sinyal.
Struktur pelindung dua lapis harus diadopsi, dengan lapisan dalam aluminium foil dan lapisan luar dari jalinan jaring, untuk meningkatkan kemampuan anti-interferensi kabel; pada saat yang sama, susunan pasangan harus dioptimalkan, dan jarak antar pasangan harus ditingkatkan untuk mengurangi crosstalk.
Dengan mengoptimalkan geometri pasangan, mengontrol pencocokan impedansi secara tepat, menggunakan bahan insulasi berkualitas tinggi, dan menggunakan teknik pelindung yang efektif, return loss dapat diminimalkan untuk memastikan integritas sinyal.
Jalur dan kontrol pengencangan otomatis membantu menjaga konsistensi tegangan selama proses pembungkusan, memastikan cakupan yang seragam, menghindari fluktuasi tegangan selama konsumsi pita perekat, mengurangi tingkat kerusakan.
Kabel PCIe 6.0 dan PCIe 7.0 berbeda dalam kecepatan transmisi dan persyaratan integritas sinyal. PCIe 6.0 menggunakan teknologi modulasi PAM4 dengan kecepatan transmisi hingga 64 GT/s, sedangkan PCIe 7.0 semakin meningkatkan kecepatan transmisi, menggunakan teknologi modulasi yang lebih canggih, dan memerlukan integritas sinyal yang lebih tinggi dan latensi yang lebih rendah.
Bahan konduktor dengan kerugian rendah harus dipilih, struktur geometris pasangan harus dioptimalkan, crosstalk antar pasangan harus dikurangi, bahan insulasi berkualitas tinggi harus digunakan, dan proses produksi harus dikontrol secara ketat untuk mengurangi penundaan dan redaman sinyal.
Dengan mengontrol secara tepat diameter konduktor, ketebalan isolasi, dan jarak antar pasangan, dan menggunakan penganalisis impedansi untuk pemantauan waktu nyata, memastikan bahwa impedansi kabel berada dalam kisaran yang ditentukan untuk menghindari pantulan dan kehilangan sinyal.
Penggunaan teknologi pelindung yang efektif, seperti pelindung dua lapis, penggunaan bahan konduktor resistansi rendah, mengoptimalkan geometri pasangan kawat, mengurangi kebocoran elektromagnetik, dan mengontrol tingkat EMI kawat.
Kecepatan transmisi yang tinggi memerlukan kontrol integritas sinyal yang lebih ketat, sehingga memerlukan penggunaan bahan konduktor dengan kerugian rendah, kontrol geometri pasangan yang presisi, dan pengurangan crosstalk dan penundaan untuk memenuhi permintaan transmisi kecepatan tinggi.
Bahan isolasi dengan konstanta dielektrik rendah dan tangen rugi-rugi rendah, seperti PTFE atau PI, harus dipilih untuk mengurangi redaman dan penundaan sinyal.
Dengan menggunakan Time Domain Reflectometry (TDR) dan peralatan pengujian lainnya, pemantauan penundaan transmisi kabel secara real-time dapat dilakukan untuk memastikan penundaan tersebut berada dalam kisaran yang ditentukan, sehingga mencegah masalah kualitas transmisi sinyal.
Kontrol yang tepat terhadap diameter konduktor dan ketebalan insulasi, optimalisasi pengaturan pasangan, pengurangan crosstalk antar pasangan, dan penggunaan bahan konduktor resistansi rendah dapat secara efektif mengontrol resistansi dan induktansi kabel.
Dengan menggunakan penganalisis spektrum dan peralatan pengujian lainnya, pemantauan kecepatan transmisi kabel secara real-time dapat dilakukan untuk memastikannya memenuhi persyaratan desain, sehingga mencegah masalah kualitas transmisi sinyal.
Kontrol suhu ekstruder secara langsung mempengaruhi kualitas lapisan insulasi atau selubung. Temperatur yang terlalu tinggi atau terlalu rendah akan menyebabkan sifat material tidak stabil dan mempengaruhi kualitas kabel secara keseluruhan.
Pitch dari mesin stranding menentukan fleksibilitas dan kekuatan tarik dari kawat yang terdampar. Pitch yang lebih pendek meningkatkan fleksibilitas, sedangkan pitch yang lebih panjang meningkatkan kekuatan tarik.
Q1: Apa prinsip kerja dasar mesin perekam kawat? Bagaimana cara meningkatkan efisiensi dalam aplikasi industri?
A1: Inti dari a mesin pita kawat adalah membungkus pita isolasi (seperti pita PVC atau poliester) secara otomatis dan tepat di sekitar kawat atau kabel untuk meningkatkan isolasi listrik dan perlindungan mekanis. Pengoperasiannya mengandalkan sistem kendali sinkron, di mana mekanisme pengumpanan kawat secara tepat mengontrol kecepatan pengumpanan kawat, sedangkan mekanisme penggulungan pita menggunakan motor servo untuk mengatur tegangan guna memastikan penggulungan pita yang seragam. Dalam praktiknya di Gemwell Electrical Technology (Jiangsu) Co., Ltd., mesin ini telah meningkatkan efisiensi produksi sebesar 20%-30% dengan mengoptimalkan parameter kecepatan dan tegangan, khususnya dalam aplikasi frekuensi tinggi seperti rangkaian kabel otomotif dan produksi kabel peralatan rumah tangga, sehingga menghilangkan kesalahan manual dan pemborosan. Gemwell menekankan bahwa melalui diskusi dengan kebutuhan pelanggan, ukuran peralatan dapat disesuaikan untuk memenuhi keluaran lini produksi. Misalnya, mesin kecil cocok untuk kabel khusus dalam jumlah kecil, sedangkan mesin besar dirancang untuk aplikasi industri skala besar, sehingga memungkinkan pengoperasian tanpa awak dan berkelanjutan.
Q2: Mengapa fase analisis persyaratan sangat penting ketika merancang dan menerapkan mesin penyadap kawat? Bagaimana Gemwell memastikan kinerja peralatan melalui proses ini? A2: Analisis persyaratan sangat penting, karena kinerja mesin penyadap kawat bergantung langsung pada pemahaman mendalam tentang skenario spesifik pelanggan. Fase ini mencakup evaluasi jenis peralatan kabel (misalnya, inti tunggal atau multi-inti), skala produksi (misalnya, ribuan atau puluhan ribu meter per hari), aliran proses (misalnya, integrasi pra-perekaman atau pasca-proses), dan target efisiensi produksi (misalnya, jumlah kabel yang direkam per menit). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) melakukan berbagai dialog teknis dengan pelanggan pada awal proyek, dengan fokus pada dimensi utama ini. Misalnya, mereka membahas apakah kisaran diameter kabel memengaruhi keakuratan perekaman atau bagaimana target efisiensi produksi mendorong pemilihan mesin. Analisis terperinci ini memungkinkan Gemwell mengidentifikasi potensi hambatan, seperti perlunya peningkatan ketahanan terhadap kelembapan di lingkungan dengan kelembapan tinggi. Hal ini memastikan pengoperasian yang stabil dalam aplikasi dunia nyata, mengurangi tingkat kegagalan, dan memperpanjang umur alat berat.
Q3: Berdasarkan hasil analisis kebutuhan, keputusan teknis utama apa yang terlibat dalam tahap desain sistem? Apa keunggulan unik Gemwell dalam otomatisasi dan kontrol?
A3: Inti dari fase desain sistem adalah mengintegrasikan teknologi canggih untuk mencapai operasi yang efisien dan andal. Hal ini termasuk memilih sistem kontrol otomasi yang sesuai (seperti PLC atau pengontrol gerak), jenis sensor (seperti fotolistrik atau encoder), dan aktuator (seperti penggerak servo). Desain alur kerja memerlukan logika jalur yang dioptimalkan, seperti sinkronisasi waktu pengumpanan kawat dan penggulungan pita untuk menghindari peregangan atau kerusakan material. Untuk komunikasi data, protokol Ethernet atau Modbus industri digunakan untuk memungkinkan pertukaran data waktu nyata antara mesin dan sistem tingkat yang lebih tinggi (seperti MES) untuk memantau parameter seperti deviasi tegangan dan statistik produksi. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) menekankan desain modular dalam hal ini: Dengan menganalisis kebutuhan pelanggan, mereka dapat memilih sistem servo berkinerja tinggi agar sesuai dengan tugas penggulungan pita presisi tinggi atau mengintegrasikan algoritma pemeliharaan prediktif untuk mengurangi waktu henti. Dalam integrasi sistem, Gemwell berfokus pada kompatibilitas, memastikan mesin terintegrasi secara mulus ke dalam lini produksi dan meningkatkan OEE (Overall Equipment Effectiveness) secara keseluruhan.
Q4: Bagaimana aliran proses mesin penyadap kawat mempengaruhi kualitas produk akhir? Bagaimana Gemwell meningkatkan keandalan dan konsistensi melalui optimalisasi proses?
A4: Aliran proses merupakan faktor kunci dalam menentukan kualitas insulasi kawat, termasuk pra-perakitan pita, kontrol tegangan, kalibrasi sudut belitan, dan perawatan akhir. Penyimpangan apa pun, seperti tegangan yang tidak merata, dapat menyebabkan pita perekat kendor atau tumpang tindih, sehingga berpotensi menimbulkan risiko korsleting listrik. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) dengan cermat mengevaluasi spesifikasi produk pelanggan selama diskusi permintaan. Misalnya, kabel berdinding tipis memerlukan pengaturan tegangan rendah untuk mencegah deformasi, sedangkan aplikasi suhu tinggi memerlukan pita tahan panas. Melalui desain sistem, Gemwell menggabungkan mekanisme umpan balik loop tertutup: pemantauan data sensor tegangan secara real-time secara otomatis menyesuaikan kecepatan motor servo untuk memastikan keseragaman belitan dalam ±0,1 mm. Selain itu, efisiensi produksi dioptimalkan melalui proses yang disederhanakan, seperti integrasi sistem penggantian pita otomatis, yang mengurangi intervensi manual dan memungkinkan alat berat mempertahankan lebih dari 99% konsistensi produk dalam pengoperasian 24/7, sehingga mengurangi tingkat pengerjaan ulang secara signifikan.
Q5: Mengapa komunikasi data dan integrasi sistem penting untuk mesin penyadap kawat di lini produksi modern? Bagaimana Gemwell menunjukkan keunggulan ini dalam praktik tertentu?
A5: Komunikasi data dan integrasi sistem merupakan inti dari manufaktur cerdas. Mereka memastikan bahwa mesin dapat beradaptasi dengan perubahan lingkungan dan berkolaborasi dengan seluruh lini produksi. Misalnya, dengan menggunakan protokol Industrial Internet of Things (IIoT), mesin penyadap kabel dapat mengunggah data pengoperasian secara real-time (seperti konsumsi energi atau kode kesalahan), mendukung diagnostik jarak jauh dan pemeliharaan preventif. Integrasi sistem melibatkan penghubungan dengan hulu (seperti ekstruder) dan hilir (seperti peralatan pengujian) untuk memungkinkan berbagi data (seperti informasi ukuran kawat) dan menghindari kesenjangan produksi. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) merancang solusi integrasi yang disesuaikan berdasarkan skala pelanggan. Untuk pabrik skala besar, OPC UA digunakan untuk memungkinkan komunikasi lintas sistem dan meningkatkan transparansi data; untuk aplikasi yang lebih kecil, antarmuka disederhanakan untuk mengurangi biaya. Pengalaman Gemwell menunjukkan bahwa integrasi ini dapat meningkatkan efisiensi mesin sebesar 15%. Analisis data juga dapat mengoptimalkan rencana pemeliharaan, seperti memperkirakan waktu penipisan strip dan mengurangi waktu henti yang tidak direncanakan.
Q6: Menghadapi beragam kebutuhan industri, apa prioritas inovasi utama Gemwell untuk mesin penyadap kawat? Bagaimana cara mengatasi tantangan pengguna di dunia nyata?
A6: Inovasi berfokus pada kemampuan beradaptasi dan keberlanjutan untuk mengatasi permasalahan pelanggan dalam hal efisiensi, biaya, dan kepatuhan. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) mengidentifikasi tren seperti manufaktur ramah lingkungan melalui analisis permintaan, mendorong pengembangan sistem penggerak hemat energi (seperti kontrol frekuensi variabel) dan mengurangi konsumsi energi sebesar 30%. Selain itu, untuk mengatasi kompleksitas proses, mereka memperkuat desain modular, memungkinkan penggantian komponen secara cepat (seperti kumparan dengan lebar strip yang bervariasi) dan meningkatkan fleksibilitas peralatan. Dalam integrasi sistem, Gemwell memprioritaskan pengambilan keputusan yang dibantu AI (sambil menghindari otomatisasi berlebihan), seperti mengoptimalkan parameter penggulungan berdasarkan data historis untuk mengatasi fluktuasi ukuran batch. Inisiatif-inisiatif ini, berdasarkan percakapan pelanggan yang mendalam, memastikan bahwa mesin Gemwell tidak hanya berteknologi maju namun juga secara langsung mengatasi permasalahan dunia nyata, seperti mengurangi limbah bahan mentah dan mempersingkat waktu pergantian model, yang pada akhirnya mendukung pengguna dalam mencapai tujuan produksi ramping.
 Custom Wire Taping Machine Manufacturers