E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Apa Itu Mesin Ekstrusi Kawat Presisi?
Mesin ekstrusi kawat presisi adalah lini produksi yang melelehkan resin polimer, memasukkannya melalui mesin crosshead yang dibuat secara presisi, dan menerapkan lapisan isolasi seragam ke konduktor dengan kecepatan terkendali. Mesin ini memiliki toleransi diameter luar di dalamnya ±0,01mm untuk kawat halus, pertahankan konsentrisitas isolasi di atas 95% , dan berjalan terus menerus dengan kecepatan dari 30 hingga 400 meter per menit tergantung pada dimensi kabel.
Tiga variabel yang menentukan presisi akhir adalah geometri sekrup, penyelarasan judul bab, dan sistem umpan balik diameter loop tertutup. Jika salah satu darinya menyimpang, ketebalan insulasi berubah, kapasitansi bergeser, dan kabel gagal memenuhi persyaratan kelistrikan.
Ekstrusi presisi paling penting untuk kabel data, kabel otomotif, dan kabel RF frekuensi tinggi. Pada kabel Ethernet industri, variasi ketebalan insulasi cukup 0,02mm dapat mengubah impedansi karakteristik sebesar 2-3Ω , mendorong kabel keluar dari kisaran 100±15 Ω yang biasanya dibutuhkan. Inilah sebabnya mengapa mesin ekstrusi kawat presisi tidak dapat dinegosiasikan saat Anda memproduksi kabel digital atau sinyal berkinerja tinggi.
Proses Kerja dalam Enam Langkah
Memahami cara kerja garis ekstrusi membantu Anda mendiagnosis masalah dan memilih konfigurasi mesin yang tepat. Berikut adalah urutan yang mengatur kualitas keluaran.
- Pemanasan awal konduktor - Konduktor tembaga atau aluminium dipanaskan terlebih dahulu 60-90°C sebelum memasuki judul bab. Hal ini memastikan polimer yang meleleh mengalir di sekitar logam tanpa kejutan termal, sekaligus menghilangkan kelembapan dan kontaminasi permukaan.
- Plastisisasi sekrup - Pelet polimer masuk ke dalam tong dan dicairkan dengan sekrup yang berputar. Ekstruder insulasi presisi biasanya menggunakan sekrup dengan rasio panjang dan diameter 25:1 hingga 28:1 dan rasio kompresi mendekati 3:1 . Untuk kawat halus, diameter sekrup biasanya 25-45mm ; untuk kabel listrik berat bisa sampai 90 mm .
- Distribusi aliran crosshead - Polimer cair bergerak melalui crosshead yang membelah dan mengarahkan lelehan ke sekitar konduktor. Mekanisme pemusatan di sini mengontrol konsentrisitas. Mesin presisi yang baik menggunakan sistem pemusatan yang dapat diulang di dalamnya 0,01mm .
- Ekstrusi melalui cetakan - Cetakan dan ujung menentukan diameter dalam dan luar. Kesenjangan di antara keduanya menentukan ketebalan dinding insulasi. Untuk a 0,5 mm diameter luar jadi, celah itu sering diatur 0,02-0,04 mm .
- Pengukuran vakum dan pendinginan pertama - Untuk insulasi padat, pengukur vakum atau bak pendingin segera menstabilkan diameter luar. Hal ini penting untuk kabel berdinding tipis di mana polimer dapat membengkak atau roboh sebelum mengeras.
- Pengukuran diameter dan kontrol loop tertutup - Pengukur laser membaca kabel yang diekstrusi secara terus menerus. Pengontrol menyesuaikan kecepatan sekrup atau kecepatan pengambilan untuk menahan diameter luar target. Sistem presisi tinggi memperbarui sinyal kontrolnya setiap saat 10-20 milidetik .
Tolok Ukur Spesifikasi yang Mendefinisikan Presisi
Jika Anda membandingkan mesin dari beberapa pemasok, gunakan tabel referensi berikut sebagai dasar. Ini adalah gambaran praktis yang terlihat pada jalur produksi yang membuat isolasi untuk kawat dan kabel.
| Tipe Mesin | Suhu Pemrosesan. | Sekrup L/D | Kontrol Diameter | Kecepatan Jalur Khas | Rentang Kawat |
|---|---|---|---|---|---|
| PVC/PE/PP/PU padat | 150-220°C | 25:1 | ±0,02mm | 30-80 m/mnt berat, 150-300 m/mnt halus | 0,3-15mm |
| LSZH/XLPE/TPE/TPU | 160-240°C | 26:1 | ±0,02mm | 30-100 m/menit | 0,5-20mm |
| Suhu tinggi FEP/PFA | 340-420°C | 28:1 | ±0,03mm | 10-50 m/mnt | 0,2-12mm |
| PE/PP/PU berbusa | 140-220°C | 27:1 | ±0,03mm | 50-200 m/mnt | 0,4-10mm |
Untuk kawat halus di bawah 1 mm diameter jadi, toleransi harus lebih ketat, keliling ±0,01-0,015 mm . Alasannya adalah ketebalan dinding isolasi pada kawat tersebut seringkali hanya 0,1-0,2 mm ; deviasi 0,01 mm sama dengan hampir 7% variasi pada dinding 0,15 mm. Itu cukup untuk mengubah kapasitansi dan membuat twisted pair tidak seimbang.
Mesin Ekstrusi Presisi berdasarkan Jenis Bahan
Keluarga polimer yang berbeda memberikan tuntutan yang berbeda pada ekstruder. Berikut adalah perubahan spesifikasi mesin pada setiap kelas material.
Ekstruder Isolasi Padat PVC/PE/PP/PU
PVC, PE, PP, dan PU merupakan tulang punggung sebagian besar isolasi kawat standar. Suhu leleh berada di antara keduanya 150°C dan 220°C . Kunci presisi bahan ini adalah tekanan leleh yang stabil tanpa denyut. Ekstruder presisi untuk kelas ini menggunakan rasio kompresi sekrup sebesar 2.5-3.0 dan zona pengukuran yang menjaga keluaran tetap konstan.
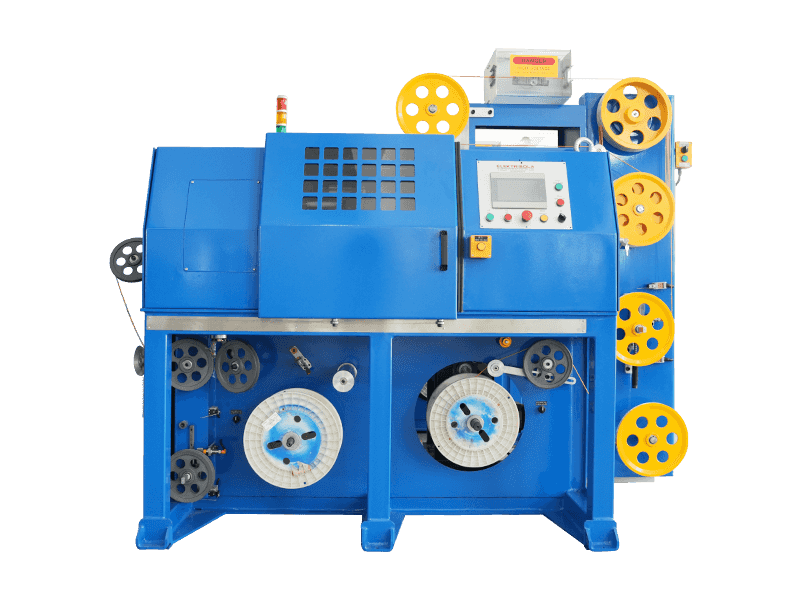
 Garis Ekstrusi Isolasi Kawat Inti untuk Bahan PVC, PE, PP, dan PU Garis ekstrusi ini dirancang untuk bahan insulasi kawat standar seperti PVC, PE, PP, dan PU. Ini beroperasi pada suhu leleh antara 150°C dan 220°C dengan rasio kompresi sekrup 2,5-3,0, memastikan keluaran yang konsisten untuk insulasi inti kabel elektronik dan sinyal. Lihat Produk →
Ekstruder Isolasi LSZH/XLPE/TPE/TPU
Bahan-bahan ini menghasilkan sifat nol-halogen, ikatan silang, atau elastisitas tinggi tanpa asap rendah. Rentang pemrosesannya adalah 160-240°C . XLPE memerlukan ikatan silang hilir, sehingga ekstruder menangani lelehan semi-kristal. Senyawa LSZH bersifat abrasif dan mempercepat keausan sekrup kecuali jika sekrup dan laras dikeraskan di atasnya 55-60 HRC .
Jalur Ekstrusi Isolasi untuk Senyawa LSZH, XLPE, TPE, dan TPU Produk ini menangani material abrasif atau cross-linking seperti LSZH, XLPE, TPE, dan TPU. Ini dilengkapi sekrup dan barel yang diperkeras di atas 55-60 HRC untuk menahan keausan, dan mempertahankan tekanan leleh yang stabil untuk mencegah dekomposisi dan cacat permukaan. Lihat Produk → Ekstruder Isolasi Suhu Tinggi FEP/PFA
FEP dan PFA meleleh pada 340-420°C . Suhu tersebut memerlukan laras dan sekrup yang tahan korosi, seringkali berlapis nikel atau berlapis zirkonium oksida. Bahan-bahan ini juga melepaskan gas hidrogen fluorida pada suhu leleh, sehingga saluran harus memiliki sistem pembuangan dan cetakan tahan asam. Toleransi suhu zona barel harus tetap dalam ±2°C untuk menghindari degradasi polimer.
Jalur Ekstrusi Isolasi Suhu Tinggi untuk FEP, PFA, ETFE, PEEK, dan PA Jalur ekstrusi ini memproses polimer berkinerja tinggi seperti FEP dan PFA pada suhu hingga 420°C. Ini menggunakan komponen tahan korosi seperti GH113 atau Hastelloy C276 untuk menahan lelehan agresif, memastikan kontrol suhu yang tepat dalam ±1-2°C untuk kualitas isolasi yang konsisten. Lihat Produk → Ekstruder PE/PP/PU berbusa
Insulasi berbusa digunakan pada kabel koaksial dan RF untuk menurunkan konstanta dielektrik. Proses ini menyuntikkan zat peniup kimia ke dalam lelehan. Kontrol presisi laju injeksi gas dan suhu leleh menentukan distribusi ukuran sel. Ekstruder berbusa harus menjaga tekanan leleh tetap stabil di dalamnya ±1 batang , karena perubahan tekanan kecil secara langsung mengubah kepadatan busa.
Risiko Pengadaan dan Cara Menghindarinya
Peralatan ekstrusi presisi adalah investasi jangka panjang. Berikut adalah risiko paling umum yang dihadapi pembeli, dan cara praktis untuk mencegahnya.
- Keselarasan kepala mati tidak dijamin - Jika pemusatan crosshead tidak dapat diatur berulang kali, insulasi akan berada di luar titik tengah. Mintalah pemasok untuk laporan pengujian konsentrisitas pada model crosshead tertentu. Crosshead yang baik harus menjaga konsentrisitas di dalamnya 0,02mm setelah dipusatkan kembali.
- Sekrup aus lebih cepat dari perkiraan - Keausan meningkatkan jarak bebas sekrup-ke-laras, sehingga mengurangi konsistensi keluaran. Banyak pemasok mengutip 5-8 tahun masa pakai, tetapi dengan LSZH abrasif atau senyawa berisi mika yang dapat turun hingga 2-3 tahun .
- Pita pemanas menurun dengan cepat - Kontrol suhu tergantung pada kualitas pita pemanas. Jika pita terlalu panas atau korslet, variasi suhu zona bertambah, dan insulasi menjadi tidak merata. Mesin yang bagus menggunakan pita pemanas baja tahan karat atau sejenisnya.
- Kapasitas pendinginan terlalu pendek untuk saluran berkecepatan tinggi - Pada 200 m/mnt , bak pendingin harus menghilangkan lebih banyak panas. Jika palungnya terlalu pendek, kabel akan keluar sebelum diameternya stabil. Mintalah panjang saluran pendingin relatif terhadap kecepatan saluran maksimum Anda.
- Pemasok tidak menawarkan pelatihan proses - Tanpa pelatihan pengoperasian dan resep, tim produksi Anda menghabiskan waktu berbulan-bulan untuk belajar dengan coba-coba. Pilih pemasok yang dapat melatih staf Anda secara penuh, bukan hanya kontrol dasar.
Praktik Perawatan yang Menjaga Keakuratan Presisi
Presisi bukan hanya soal desain mesin; itu tergantung pada pemeliharaan preventif yang konsisten. Ikuti jadwal di bawah ini untuk melindungi investasi Anda.
| Frekuensi | Tindakan | Mengapa Itu Penting |
|---|---|---|
| Pergeseran perubahan | Bersihkan crosshead dan periksa sisa polimer pada cetakan | Residu polimer yang terbakar menyebabkan cacat permukaan dan variasi dimensi |
| Mingguan | Periksa sekrup apakah ada endapan; periksa penarikan arus pita pemanas | Sekrup yang kotor mengubah stabilitas tekanan leleh, menyebabkan variasi diameter pulsa |
| Bulanan | Kalibrasi pengukur laser dan verifikasi pemusatan dengan kabel uji | Penyelarasan sensor pergeseran getaran dan keausan, memberikan umpan balik diameter yang tidak akurat |
| Triwulanan | Ganti oli gearbox; periksa jarak radial sekrup-ke-laras | Pakai lebih jauh 0,05 mm menyebabkan keluaran yang tidak konsisten dan kerusakan barel |
| Tahunan | Sertifikasi ulang seluruh lini, termasuk penggulung pull-off dan tegangan take-up | Slippage penggulung adalah penyebab tersembunyi dari penyimpangan dimensi |
Ikuti prosedur pengoperasian yang benar dan konten pengoperasian, pemeliharaan, dan perbaikan mesin ekstrusi untuk mendapatkan hasil maksimal dari lini Anda. Mesin yang menerima perawatan preventif dapat memenuhi spesifikasi toleransinya 10-15 tahun . Untuk praktik terbaik penyetelan proses, lihat juga cara menggunakan ekstruder dengan benar .
Pertanyaan Yang Sering Diajukan Tentang Mesin Ekstrusi Kawat Presisi
Berapa toleransi diameter insulasi pada mesin ekstrusi kawat presisi?
Untuk diameter kabel dibawah 2 mm , toleransi diameter luar berada pada ±0,015-0,02mm . Untuk 2-10mm kabel, toleransinya melebar menjadi ±0,03-0,05mm . Beberapa klaim mesin kelas atas ±0,01mm untuk kawat halus, namun memerlukan kondisi lingkungan yang stabil dan sistem kontrol diameter loop tertutup yang andal.
Berapa diameter kawat minimum yang dapat dihasilkan oleh mesin ekstrusi presisi?
Diameter akhir minimum tergantung pada crosshead dan set die. Mesin presisi yang dirancang untuk kawat halus dapat menghasilkan diameter luar sekecil 0,15-0,3mm . Untuk pergi ke bawah 0,15 mm , Anda memerlukan ekstruder mikro dengan diameter sekrup 12-16mm .
Bisakah satu mesin ekstrusi presisi menangani banyak material?
Boleh saja, namun dengan keterbatasan. PVC dan PE dapat berbagi satu sekrup. FEP/PFA memerlukan laras tahan korosi dan sekrup yang berbeda. LSZH dan XLPE duduk di tengah. Banyak pemasok menawarkan set sekrup yang dapat diganti, tetapi penggantian penuh sering kali memerlukan waktu 4-8 jam termasuk pemanasan, pembersihan, dan penggantian cetakan.
Bagaimana eksentrisitas isolasi mempengaruhi kinerja kabel?
Insulasi di luar pusat mengubah distribusi kapasitansi di seluruh penampang kabel. Untuk kabel data, hal ini meningkatkan crosstalk dan menurunkan transmisi sinyal. Untuk kabel listrik, eksentrisitas mengurangi kemampuan tegangan rusaknya. Batas penerimaan praktis untuk ekstruder presisi industri adalah eksentrisitas di bawah 5% , artinya selisih sisi tipis dan tebal dinding kurang dari 5% dari tebal nominal.
Berapa waktu tunggu pengiriman tipikal untuk jalur ekstrusi kawat presisi?
Tergantung pada konfigurasi dan beban produksi pemasok, jalur ekstruder satu bagian dapat dikirimkan 45-60 hari . Jalur yang disesuaikan dengan judul bab khusus dapat digunakan 90-120 hari . Konfirmasikan waktu tunggu sebelum melakukan pesanan pembelian sehingga Anda dapat merencanakan peningkatan produksi.
Berapa lama mesin ekstrusi kawat presisi bertahan?
Rangka mekanisnya bisa bertahan lama 20-30 tahun . Sekrup dan laras merupakan komponen aus dan biasanya bertahan lama 5-8 tahun dengan bahan abrasif, atau 10-12 tahun dengan yang non-abrasif seperti PVC. Pita pemanas dan sistem sensor biasanya perlu diganti setiap saat 3-5 tahun .
Intinya
Ketepatan isolasi kawat Anda bergantung langsung pada desain sekrup mesin, akurasi pemusatan judul bab, dan kontrol loop tertutup. Memilih mesin yang sesuai dengan jenis material dan kisaran diameter Anda, kemudian merawatnya dengan jadwal yang ketat, adalah hal yang menjamin laba atas investasi jangka panjang.
Jika Anda memproduksi kabel data otomotif, kabel Ethernet industri, kabel jaringan, atau kabel sinyal frekuensi tinggi, mesin ekstrusi kawat presisi adalah fondasi kualitas produk Anda. Carilah pemasok yang dapat mendokumentasikan tolok ukur toleransi, menyediakan resep proses, dan mengirimkan suku cadang secara konsisten. Pemasok yang menunjukkan angka pasti tentang konsentrisitas dan kontrol diameter adalah pemasok yang patut dipertimbangkan.
 Terkait Produk