English
 中文简体

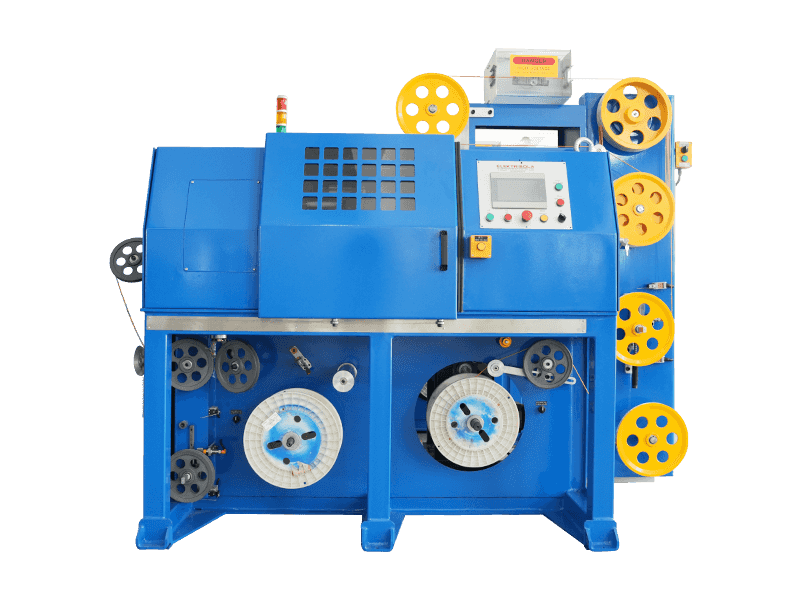
Penggunaan mesin ekstrusi yang benar dan wajar dapat memanfaatkan efektivitas mesin untuk menjaga kondisi kerja yang baik guna memperpanjang masa pakai mesin. Berikut metode pengoperasian, perawatan, dan pemeliharaan ekstruder dirangkum sebagai berikut:
Pertama, mesin ekstrusi untuk dirawat dan diperbaiki
Sistem ekstrusi sekrup menggunakan perawatan rutin dan perawatan rutin adalah dua cara untuk perawatan.
(1) Perawatan rutin adalah pekerjaan rutin yang dilakukan secara rutin, tidak memperhitungkan jam operasional peralatan, biasanya dilakukan pada saat berkendara. Fokus pada pembersihan mesin, melumasi semua bagian yang bergerak, bagian pengikat yang mudah diulir longgar, inspeksi tepat waktu, motor penyetel, instrumen kontrol, bagian kerja, dan saluran.
(2) perawatan rutin umumnya dalam operasi terus menerus Mesin ekstruder 2500-5000 jam dimatikan setelah mesin memerlukan disintegrasi inspeksi, pengukuran, identifikasi komponen utama yang akan dipakai dan penggantian keausan mencapai batas yang telah ditentukan pada suku cadang, memperbaiki kerusakan pada suku cadang.
(3) tidak memungkinkan berjalan kosong, untuk menghindari sekrup dan rambut Jane digulung.
(4) Jika mesin ekstrusi tidak sehat selama pengoperasian, sebaiknya segera dihentikan, untuk diperiksa atau diperbaiki.
(5) mencegah logam atau kotoran lainnya jatuh ke dalam hopper, untuk menghindari kerusakan pada sekrup dan laras. Untuk mencegah serpihan besi masuk ke dalam tong, tong dapat memasukkan material ke dalam mulut hisap yang dipasang komponen magnetik atau bidang magnet untuk mencegah serpihan jatuh ke dalam material harus disaring terlebih dahulu.
(6) Perhatikan bahwa produksi lingkungan yang bersih, membuat sampah menyumbat kontaminasi bahan pelat filter, mempengaruhi hasil produk, dan kualitas, dan meningkatkan resistensi hidung.
(7) Apabila Extruder membutuhkan waktu lebih lama untuk berhenti menggunakan anti karat sebaiknya dilapisi dengan minyak pada permukaan kerja sekrup, Jane, hidung, dan sebagainya. Sekrup kecil harus digantung di udara atau ditempatkan di kotak kayu khusus, dan dipadatkan sejajar dengan kayu, agar sekrup tidak berubah bentuk atau terbentur.
(8) Instrumentasi kontrol suhu kalibrasi berkala, periksa penyesuaiannya terhadap kebenaran dan sensitivitas yang terkendali.
(9) Gearbox ekstruder untuk mempertahankan unit roda gigi standar umum yang sama. Terutama untuk memeriksa roda gigi, bantalan, dan kondisi keausan dan kegagalan lainnya. Gearbox manual harus menentukan penggunaan oli pelumas mesin, sesuai dengan ketentuan yang ditambahkan ke oli ke level oli, oli terlalu rendah, pelumasan tidak terbalik, mengurangi umur komponen; terlalu banyak minyak, panas yang besar, multi energi, minyak dan mudah metamorfosis, juga membuat kegagalan pelumasan, menyebabkan kerusakan pada bagian-bagiannya. Tempat tumpahan oli gearbox sebaiknya diganti seal (ring) untuk memastikan jumlah pelumasnya.
(10) Pengekstrusi yang menempel pada dinding bagian dalam air pendingin dengan mudah membentuk karat korosif eksternal. Pemeliharaan harus dilakukan dengan hati-hati, kerak dapat menyumbat pipa juga, mencapai efek pendinginan, dan korosi yang parah dapat bocor, pembersihan dan korosi harus dilakukan pada tindakan pendinginan.
(11) Untuk menggerakkan sekrup secara berputar, fokuslah pada pemeriksaan keausan dan paparan sikat motor DC, apakah nilai resistansi isolasi motor harus diukur secara teratur pada nilai yang telah ditentukan atau lebih. Selain itu, periksa apakah kabel dan komponen lainnya berkarat, dan gunakan tindakan perlindungan.
(12) Menunjuk orang yang bertanggung jawab atas pemeliharaan peralatan. Perbaikan dan pemeliharaan catatan rinci untuk setiap pabrik dan peralatan termasuk dalam file manajemen Kedua, metode operasi extruder
Operator harus terbiasa dengan pengoperasian karakteristik kain Extruder tanah mereka sendiri, khususnya, untuk memahami dengan benar sekrup dengan karakteristik struktural dari fitur instrumentasi kontrol pemanasan dan pendinginan, karakteristik, dan rakitan hidung dan dengan demikian, untuk memahami dengan benar kondisi proses ekstrusi, hak untuk mengoperasikan mesin. Plastik yang diekstrusi dengan metode pengoperasian yang berbeda tidak memiliki cara yang sama tetapi juga memiliki kesamaan. Di bawah ini adalah penjelasan singkat tentang berbagai produk dengan cara yang sama selama prosedur ekstrusi dan pengoperasiannya harus memperhatikan hal tersebut. 1, pekerjaan persiapan sebelum berkendara ke
(1) untuk cetakan ekstrusi ke plastik. Bahan baku harus dikeringkan untuk mencapai persyaratan yang diinginkan, jika perlu, perlu dilakukan pengeringan lebih lanjut. Dan bahan tersebut diayak untuk menghilangkan gumpalan agregat dan kotoran mekanis.
(2) Periksa peralatan di air, listrik, dan gas dan apakah setiap sistem dalam keadaan normal, pastikan aliran air dan gas tidak bocor, sistem kelistrikan normal, sistem pemanas, pengatur suhu, dan berbagai instrumen berfungsi, dan dapat diandalkan; operasi kosong uji kecepatan rendah tambahan, amati apakah perangkat berfungsi dengan baik; mulai meja pembentuk vakum, apakah akan mengamati pekerjaan; bagian licin dalam berbagai pelumasan peralatan. Jika ditemukan kesalahan segera dihapus.
(3) dipasang kepala dan kalibrator. Tergantung pada spesies produk, ukuran, dan ukuran kepala yang dipilih. Urutan berikut akan diinstal.
① hidung harus menyatu, seluruhnya dipasang pada ekstruder.
② Rakitan kepala bekas harus dicat untuk menghilangkan minyak saat disimpan, periksa dengan cermat apakah permukaan rongga terbentur, tergores, dan berkarat, dipoles seperlunya, dan kemudian permukaan saluran dilapisi dengan minyak silikon.
③ dirakit secara berurutan dengan kepala masing-masing baut pelat blok ke ulir yang dilapisi dengan minyak panas, kemudian kencangkan baut dan flensa.
④ Pelat berpori ditempatkan di antara flensa kepala untuk memastikan bahwa pelat berlubang ditekan tanpa berkedip.
⑤ Tanpa mengencangkan kepala flensa kopling dan cetakan ekstruder harus disesuaikan dengan posisi horizontal baut pengikat depan, yang dapat menyesuaikan tingkat tingkat kepala persegi yang diusulkan. Model bentuk kepala bulat menempatkan permukaan padat sebagai acuan oleh kepala mati pada perataan permukaan bawah.
⑥ sambungan kencang baut flensa, kencangkan baut pengikat kepala, pasang koil pemanas dan termokopel, dan perhatikan koil pemanas ke permukaan luar yang bersentuhan dekat dengan kepala.
⑦ Pemasangan dan penyetelan kalibrator pada tempatnya, periksa host, selongsong penyetel, dan traktor sejajar dengan garis tengah. Setelah penyetelan, kencangkan baut pengencang. Menghubungkan pipa dan tabung masing-masing kalibrator.
⑧ putar kekuatan pemanas hidung, suhu pemanasan seragam Jane. Buka di bagian bawah hopper dan pompa air pendingin gearbox ke katup masuk dan katup buang. Ketika suhu setiap suhu pemanasan disesuaikan menjadi 140 ℃, panaskan hingga suhu naik menjadi 140 ℃ 30-40 menit, dan kemudian suhu dinaikkan ke suhu produksi normal. Hingga suhu produksi naik ke normal pada suhu yang diinginkan, lalu tahan selama kurang lebih 10 menit, agar suhu setiap bagian mesin stabil, guna mendorong produksi. Lamanya waktu isolasi tergantung pada model ekstruder dan jenis bahan plastik bervariasi. Masa inkubasi waktu untuk membuat suhu yang konsisten di dalam dan di luar mesin, sehingga meteran menunjukkan suhu telah mencapai suhu yang diperlukan, sedangkan suhu sebenarnya rendah, saat ini jika bahan dimasukkan ke dalam mesin ekstrusi karena suhu sebenarnya terlalu rendah, viskositas lelehan material terlalu besar, akan menyebabkan kelebihan gaya aksial dan merusak mesin.
⑨ Bahan yang digunakan untuk masuk ke hopper, siap digunakan.
2, mengemudi
(1) Setelah termostat digerakkan, sebelum mengemudi dan mesin ekstrusi, baut flensa kepala harus dikencangkan sekali lagi untuk menghilangkan kepala baut ekspansi perbedaan termal, baut kepala yang kencang dikencangkan secara berurutan secara diagonal, dipaksa menjadi seragam ʱ?? Saat mengencangkan mur flensa kepala, diperlukan elastis yang konsisten, jika tidak maka akan berjalan.
(2) untuk mengemudi pilih tombol "siap mengemudi", diikuti dengan tombol "Drive", lalu putar perlahan kenop penyesuaian kecepatan sekrup mulai lambat kecepatan sekrup. Kemudian secara bertahap dipercepat, sambil diberi sedikit pakan. Perhatikan baik-baik ammeter host dan berbagai meter penunjuk yang menunjukkan kapan terjadi perubahan pemberian makan. Torsi sekrup tidak boleh melebihi tanda merah (biasanya tabel torsi 65% -75%). Sebelum profil plastik diekstrusi, tidak ada orang yang boleh berdiri di depan cetakan, untuk mencegah baut terlepas atau bola basah karena bahan mentah dan alasan lain yang timbul dari cedera. Ekstrusi plastik mati dari kepala, ekstrudat akan didinginkan secara perlahan dan perangkat traksi dan stereotip yang memiliki reputasi baik akan mati, dan memulai perangkat ini. Kemudian menurut instrumen kontrol ditunjukkan nilai dan produk ekstrusi yang diperlukan. Ini akan disesuaikan untuk setiap bagian sehingga seluruh operasi ekstrusi berada dalam status normal. Dan, jika perlu menambahkan sedikit material, penggunaan ekstruder sekrup kembar dengan dosis umpan kecepatan konstan yang seragam.
(3) Jika cetakan pelepasan seragam dan plastik memiliki daya tarik yang diinginkan, plastik dapat menjadi kalibrator yang baik. Perlu ditentukan secara empiris kadar plastik, dan bahan yang diekstrusi berdasarkan tampilan umum untuk menilai, permukaan mengkilat, tidak ada kotoran, tidak ada busa, bahan kokas, dan warna, bahan handout yang diperas sampai batas tertentu tidak tampak gerinda, torehan, ada kelenturan tertentu, kali ini penjelasan yang bagus tentang bahan plastik. Jika penyesuaian kecepatan sekrup plastisisasi mungkin sesuai dengan suhu buruk, laras, dan kepala hingga mencapai persyaratan.
(4) Dalam proses ekstrusi, proses tersebut harus memerlukan pemeriksaan berkala terhadap berbagai parameter proses yang normal, dan pengisian lembar proses. Tekan standar pemeriksaan kualitas produk profil untuk pemeriksaan kualitas, mengidentifikasi masalah, dan mengambil tindakan perbaikan tepat waktu.
3, parkir
(1) Hentikan pengumpanan lampu pemerasan plastik interior ekstruder, dan sekrup yang terbuka, matikan silinder daya dan kepala, dan hentikan pemanasan.
(2) Tutup Extruder dan catu daya tambahan, sekrup dan peralatan bantu berhenti.
(3) Buka sambungan flensa kepala, dan bongkar alat genggam. Bersihkan pelat berlubang dan menuju ke berbagai komponen. Untuk mencegah kerusakan pada permukaan bagian dalam hidung, aplikasi bahan sisa kepala baja Hukum Daratan, baja untuk membersihkan pembersihan, dan kemudian amplas untuk menempel pada pabrik kepala plastik di samping, penerangan, dilapisi dengan minyak atau minyak silikon karat.
(4) bersihkan sekrup dan laras, setelah melepas kepala, nyalakan kembali host, ditambah material parkir (atau material rusak), cuci sekrup, dan laras, lalu sekrup pilihan kecepatan rendah (sr/mnt atau lebih) untuk mengurangi keausan. Bahan parkir yang akan dihancurkan menjadi bubuk benar-benar keluar, dan udara bertekanan yang tersedia dari saluran masuk umpan dan lubang pembuangan berulang kali meniup sisa pelet dan bubuk hingga laras benar-benar tidak ada bahan sisa setelah kecepatan sekrup turun ke nol, hentikan ekstruder, matikan catu daya utama dan air dingin dari katup total.
(5) harus memperhatikan keselamatan penanganan kelistrikan, termal, mekanis, putaran dan tanah, serta komponen berat lainnya pada proyek. Peralatan pengangkat bengkel ekstruder harus disediakan, perakitan dan pembongkaran hidung, sekrup, dan komponen besar lainnya untuk memastikan keamanan dalam produksi.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Terkait Produk