E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Jawaban Langsung: Apa yang Harus Anda Harapkan dari Mesin Penampang Kawat Tembaga Terdampar
Mesin penampang kawat tembaga yang terdampar dinilai terlebih dahulu berdasarkan pengulangan dimensi , bukan dengan kecepatan tertinggi. Jika mesin tidak dapat mereproduksi geometri penampang yang sama pada gulungan demi gulungan, peningkatan kecepatan keluaran apa pun menjadi suatu tanggung jawab. Toleransi penumpukan pada konduktor pilin kecil: perubahan diameter luar sebesar 0,1 mm dapat menggeser luas penampang sekitar 1,5% untuk konduktor 1,5 mm², yang pada gilirannya mengubah resistansi DC dan daya dukung arus.
Dalam praktiknya, Anda harus mengharapkan mesin stranding yang disetel dengan baik untuk menahan diameter luar di dalam ±0,05mm untuk sebagian besar aplikasi kawat bangunan dan kabel otomotif. Itu adalah garis dasarnya. Mesin juga harus menjaga kestabilan panjang peletakan, karena panjang peletakan mempengaruhi sudut heliks dan fleksibilitas mekanis dari konduktor akhir. Saat Anda mengevaluasi sebuah mesin, mintalah bukti kemampuan pengulangan pada kecepatan yang berbeda, bukan hanya pada satu titik setel.
Panduan ini menguraikan faktor-faktor yang mengontrol akurasi penampang, membandingkan jenis mesin utama, dan menunjukkan kepada Anda apa yang harus dicari dalam lini produksi. Tujuannya adalah untuk membantu Anda menghindari dua kesalahan yang merugikan: membeli mesin yang tidak dapat memenuhi toleransi, dan membeli mesin yang spesifikasinya berlebihan untuk produk yang sebenarnya Anda jalankan.
Bagaimana Geometri Penampang Dibangun Selama Terdampar
Stranding mengambil beberapa kabel tembaga tunggal dan meletakkannya dalam pola heliks di sekitar poros tengah. Bundel yang dihasilkan mempunyai penampang yang bukan lingkaran sempurna. Susunan kabel, jumlah lapisan, dan tingkat pemadatan menentukan luas penampang sebenarnya dan selubung luar konduktor.
Tiga istilah geometri lebih penting daripada istilah lainnya:
- Panjang berbaring adalah jarak aksial untuk satu lilitan kawat heliks lengkap di sekeliling inti. Panjang peletakan yang lebih pendek meningkatkan sudut heliks dan membuat konduktor lebih fleksibel namun juga meningkatkan gesekan dan risiko kerusakan permukaan.
- Pola lapisan menjelaskan berapa banyak kabel di setiap lapisan. Untuk konstruksi konsentris, jumlah kabel dalam satu lapisan biasanya merupakan jumlah seluruh kabel lapisan sebelumnya ditambah kabel inti. Misalnya, konduktor 7 kawat memiliki 1 kawat inti dan 6 kawat pada lapisan pertama.
- Pemadatan adalah pengurangan diameter luar dengan melewatkan bundel terdampar melalui cetakan pembentuk. Pemadatan meningkatkan faktor pengisian tembaga tetapi membuat konduktor menjadi lebih kaku.
Faktor pengisian adalah cara cepat untuk membandingkan konstruksi. Konduktor 7 kawat yang tidak dipadatkan memiliki faktor pengisian sekitar 0,78, sedangkan versi yang dipadatkan dapat mencapai 0,92 atau lebih tinggi. Kerugiannya adalah pemadatan meningkatkan tegangan sisa pada tembaga dan seringkali memerlukan langkah anil lanjutan.
Kelompok Mesin Dibandingkan: Tipe Mana yang Menghasilkan Penampang Paling Ketat
Kelompok mesin yang Anda pilih memiliki pengaruh langsung pada penampang yang dapat Anda capai. Setiap tipe memiliki profil tegangan, mekanisme putaran, dan rentang kecepatan yang berbeda. Tabel di bawah ini memberikan perbandingan singkat untuk empat kelompok utama yang digunakan dalam proses pelapisan tembaga.
| Jenis mesin | Rentang kecepatan tipikal | Kontrol penampang | Aplikasi yang paling sesuai |
|---|---|---|---|
| Mesin pengelompokan | 5000–8000 rpm | Cocok untuk kabel halus, tetapi diameternya dapat bervariasi tergantung tegangan. | Kawat UL, kabel fleksibel halus |
| Bingkai kaku terdampar | 200–600 rpm | Stabilitas dimensi luar biasa, tetapi lambat. | Kabel listrik besar |
| Terdampar berbentuk tabung | 1500–4000 rpm | Kontrol sedang, bagus untuk ukuran kabel sedang. | Kabel fleksibel, kabel kontrol |
| Planet terdampar | 100–500 rpm | Sangat presisi, terutama untuk kabel khusus. | Dirgantara, kabel data kelas atas |
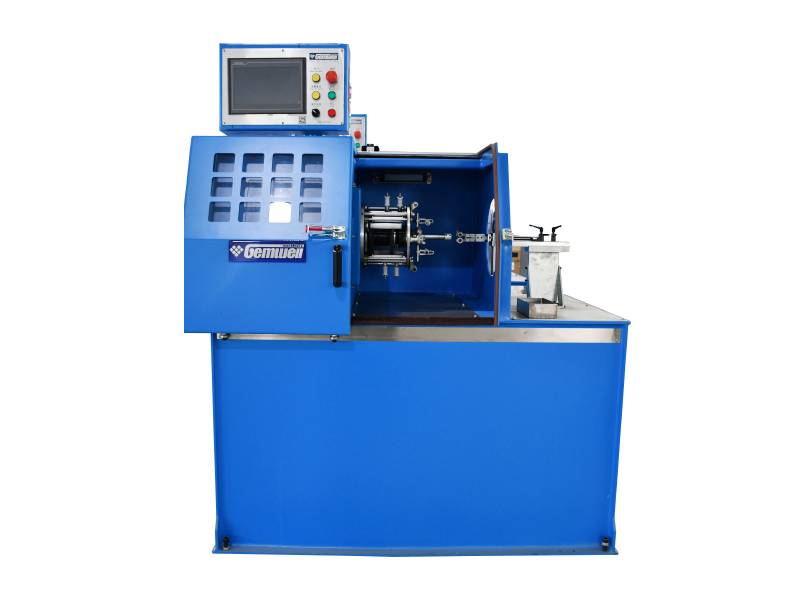
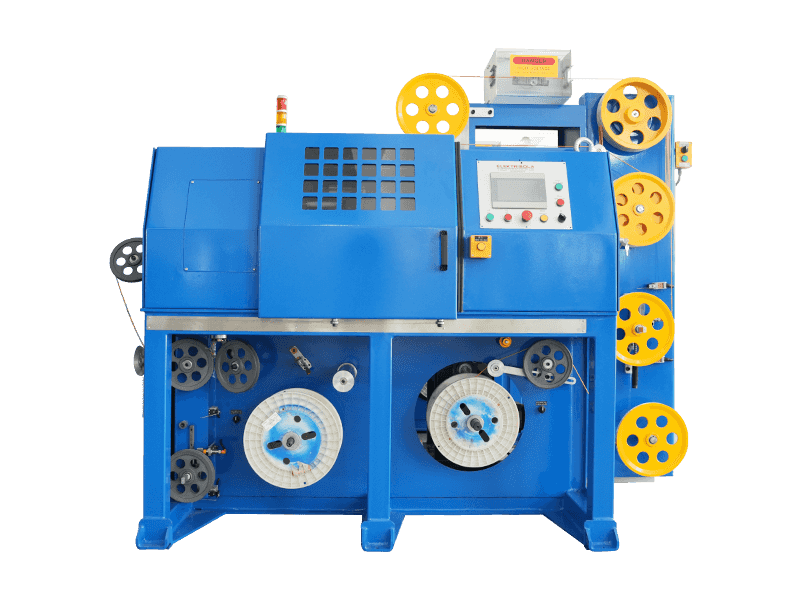
Untuk konduktor tembaga berukuran sedang dan manufaktur kabel umum, rangkaian puntiran tunggal kantilever menawarkan jalan tengah yang praktis. Mesin-mesin ini mempertahankan jalur tegangan yang stabil sepanjang siklus puntiran, yang merupakan kunci untuk mempertahankan penampang yang berulang. Salah satu contohnya adalah a mesin puntir tunggal kantilever tipe takeup kecepatan diferensial tanpa katrol takeup , dirancang untuk menghilangkan variasi diameter yang disebabkan oleh pergeseran tegangan pada sisi pengambilan.
 Mesin Pemutar Tunggal Kantilever Pengambil Kecepatan Diferensial Tanpa Katrol Penggulung Alat berat ini mempertahankan tegangan yang stabil melalui transmisi diferensial, sehingga menghilangkan perpindahan tegangan di sisi pengambilan. Ini ideal untuk konduktor tembaga berukuran sedang yang memerlukan geometri penampang berulang. Lihat Produk →
Peran Mesin Pemutar Pasangan Kawat dalam Geometri Kabel Multi-Pasangan
Mesin penampang kawat tembaga terdampar sering dikacaukan dengan a mesin puntir pasangan kawat . Mereka tidak sama. Mesin stranding membuat konduktor tunggal dari banyak kabel. Mesin puntir berpasangan kawat mengambil dua konduktor yang sudah terdampar dan memelintirnya menjadi berpasangan dengan tetap mempertahankan geometri yang rapat dan seragam.
Saat Anda membuat kabel jaringan atau kabel Ethernet industri, penampang pasangan penting untuk impedansi dan return loss. Panjang lilitan pasangan dan derajat tegangan pada masing-masing konduktor secara langsung mempengaruhi jarak antara dua konduktor, yang pada gilirannya mengubah kapasitansi dan impedansi kabel. Penyimpangan kecil pada penampang pasangan dapat mendorong kabel keluar dari kisaran yang ditentukan.
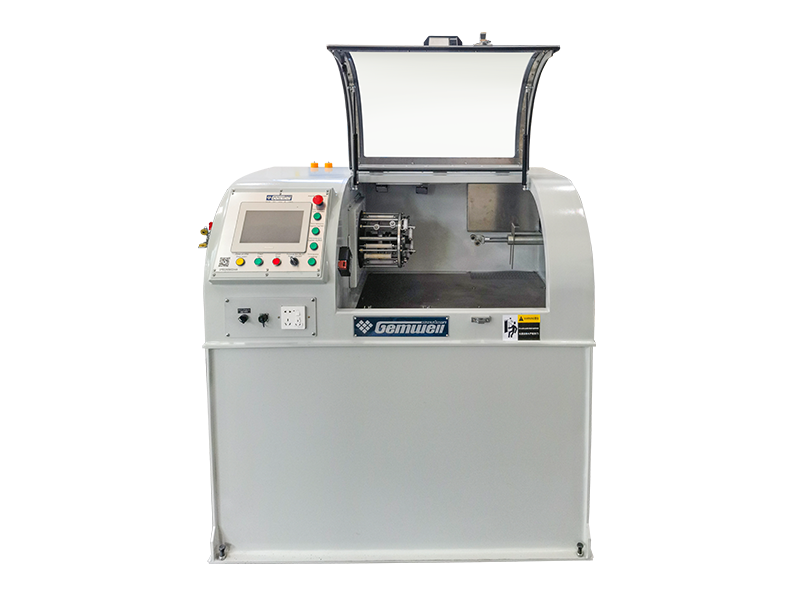
Dalam jalur kabel Ethernet di mana langkah puntiran berpasangan harus menangani empat pasang sekaligus dengan nada yang konsisten, itu kabel jaringan mesin triple twisting terintegrasi tiga pitch adalah solusi yang menggabungkan beberapa operasi puntiran dalam satu mesin. Ini tidak sama dengan mesin stranding tembaga, namun memiliki permintaan yang sama untuk geometri penampang yang presisi di seluruh konstruksi multi-pasangan.
Mesin Pemutar Tiga Pitch Tiga Pitch Terintegrasi untuk Kabel Jaringan Mesin ini menggabungkan puntiran tunggal, belakang, dan berpasangan dalam satu unit, memastikan konsistensi pitch yang tepat untuk kabel multi-pasangan. Sangat cocok untuk pemrosesan kawat inti jaringan CAT5/CAT5E/CAT6. Lihat Produk → Faktor Proses Yang Mengubah Penampang Setiap Hari
Mesin itu sendiri hanyalah setengah cerita. Kawat tembaga yang masuk ke dalam strander harus memiliki diameter, kekerasan mekanis, dan kondisi permukaan yang konsisten. Faktor yang paling diabaikan dalam produksi sehari-hari adalah:
- Kelas tembaga — Tembaga bebas oksigen dan tembaga ETP (elektrolit tangguh pitch) memiliki sifat mekanik yang berbeda. Perubahan pada sumber tembaga dapat mengubah cara kompresi kabel selama proses penggulungan dan mengubah diameter luar akhir sebesar 0,02–0,05 mm.
- Menggambar dan anil — Kabel harus dianil hingga memanjang secara konsisten. Jika tembaga dikeraskan sebagian sejak tahap menggambar, tembaga tidak akan mengalir secara seragam ke dalam ikatan yang terdampar, dan penampang melintang akan membentuk bentuk oval.
- Kontrol ketegangan — Ketegangan pada masing-masing kawat harus seimbang. Ketegangan yang tidak sama dalam konstruksi 7 kawat dapat membuat kabel luar lebih tinggi dari yang lain, sehingga menghasilkan penampang elips.
- Membentuk kondisi mati — Cetakan yang aus akan menghasilkan konduktor padat yang non-konsentris. Seiring waktu, diameter cetakan bertambah, dan rasio pemadatan menurun. Cetakan harus diukur setiap 500 jam kerja dan diganti bila diameternya bertambah lebih dari 0,01 mm.
Contoh praktis dari pabrik kabel yang membuat konduktor fleksibel 0,75 mm²: ketika cetakan pembentuk dipakai sebesar 0,02 mm, luas penampang terukur turun sekitar 2,3%, dan resistansi DC meningkat sebesar 2%. Itu saja sudah cukup untuk menggagalkan kabel yang dapat diterima secara kosmetik.
Pemeriksaan Kualitas Sebaris dan Cacat Penampang
Anda tidak dapat memeriksa jalan menuju penampang yang baik. Anda harus membangunnya dan memantaunya secara real time. Jalur modern menggunakan pengukur diameter laser, peralatan pengukur kapasitansi, dan kamera berkecepatan tinggi. Tabel di bawah mencantumkan cacat yang paling umum, akar penyebabnya, dan tindakan perbaikan yang harus dilakukan operator.
| Cacat | Akar penyebabnya | Tindakan korektif |
|---|---|---|
| Penampang oval | Ketegangan kawat tidak merata atau cetakan aus | Kalibrasi ketegangan pada setiap jalur kawat; mengukur dan mengganti cetakan |
| Kelonggaran di lapisan luar | Ketegangan balik pada kabel luar tidak mencukupi | Tingkatkan ketegangan pada gulungan pembayaran kabel luar |
| Diameter melayang di atas gulungan | Mengubah ketegangan seiring berkurangnya diameter gulungan pembayaran | Gunakan sistem pembayaran kompensasi ketegangan |
| Goresan permukaan | Permukaan kontak kasar pada haluan atau katrol pemandu | Poles atau ganti permukaan kontak; periksa kondisi bantalan |
Otomatisasi, Kontrol PLC, dan Pencatatan Data pada Jalur Modern
Mesin penampang kawat tembaga modern tidak boleh berupa kotak loop tertutup. Saluran yang baik memberi operator visibilitas langsung terhadap parameter penting yang mempengaruhi penampang: tegangan per kawat, panjang peletakan sebenarnya, tekanan cetakan cetakan, dan kecepatan saluran. PLC dengan HMI yang jelas memungkinkan Anda menyimpan resep untuk setiap produk dan mengingatnya dalam hitungan detik.
Pencatatan data bukan hanya untuk pemecahan masalah. Ini adalah alat manajemen. Jika mesin mencatat pengukuran penampang untuk setiap 10 meter kawat, Anda dapat melacak tren dan memprediksi kapan dadu akan melayang. Pendekatan proaktif ini mencegah sejumlah besar kabel terbuang sia-sia.
Dalam sistem yang menggabungkan beberapa langkah memutar, seperti kabel jaringan mesin triple twisting terintegrasi tiga pitch , otomatisasi menjadi satu-satunya cara praktis untuk menjaga semua bagian tetap sinkron. Tanpa kompensasi ketegangan otomatis, perubahan pada satu bagian akan menarik seluruh kabel keluar dari sasaran.
Mesin Pemutar Tiga Pitch Tiga Pitch Terintegrasi untuk Kabel Jaringan Mesin ini menggabungkan puntiran tunggal, belakang, dan berpasangan dalam satu unit, memastikan konsistensi pitch yang tepat untuk kabel multi-pasangan. Sangat cocok untuk pemrosesan kawat inti jaringan CAT5/CAT5E/CAT6. Lihat Produk → Cara Memilih Konfigurasi untuk Lini Produksi Anda
Memilih mesin penampang kawat tembaga terdampar adalah keputusan yang harus didasarkan pada produk yang Anda jalankan sekarang dan produk yang Anda rencanakan untuk dijalankan dalam tiga tahun ke depan. Daftar periksa berikut merangkum pertanyaan-pertanyaan kunci yang perlu ditanyakan sebelum Anda membeli.
- Berapa ukuran konduktor terkecil dan terbesar yang Anda perlukan untuk membuat untaian? Kisaran diameter kawat yang dapat ditangani mesin menentukan apakah Anda memerlukan mesin pengikat, rangka rangka kaku, atau mesin puntir tunggal kantilever.
- Apa toleransi terburuk yang diharapkan pelanggan Anda? Untuk kabel otomotif, toleransi ±5% pada panjang lay adalah hal yang umum. Untuk kabel data, toleransinya bisa lebih ketat lagi.
- Apakah Anda memerlukan pemadatan dalam satu jalur, atau apakah pemadatan dilakukan secara terpisah? Jika Anda berencana untuk melakukan pemadatan, mesin harus mampu mengakomodasi cetakan pembentuk dan mempertahankan ketegangan punggung yang terkait.
- Berapa frekuensi pergantian yang Anda harapkan? Jika Anda menjalankan banyak ukuran konduktor yang berbeda, mesin dengan die head yang dapat diubah dengan cepat dan sistem panjang lay yang dapat disesuaikan akan menghemat waktu berjam-jam setiap shift.
- Tingkat dukungan purna jual apa yang tersedia secara lokal? Mesin yang sulit diservis merupakan biaya berulang. Tanyakan ketersediaan suku cadang dan prosedur perawatan yang terdokumentasi.
Kebiasaan Perawatan Yang Menjaga Akurasi Penampang Tetap Stabil
Mesin yang memegang toleransi pada hari pertama tidak akan bertahan pada hari keseribu kecuali Anda memeliharanya. Tiga kebiasaan pemeliharaan mempunyai dampak terbesar terhadap kualitas penampang:
- Pembersihan harian haluan dan katrol pemandu. Debu tembaga dan sisa pelumas menumpuk di permukaan ini dan menimbulkan goresan mikro. Penghapusan sepuluh menit per shift adalah asuransi yang murah.
- Pemeriksaan mingguan kalibrasi tegangan. Ketegangan pada setiap jalur kawat harus sesuai dengan nilai acuan. Penyimpangan tegangan sebesar 3–5% dapat mengubah penampang secara nyata.
- Inspeksi bulanan pembentukan cetakan. Ukur bukaan cetakan dengan pin gauge yang telah dikalibrasi. Jika bukaan telah bertambah lebih dari 0,01 mm, cetakan harus diganti.
Untuk pemahaman yang lebih mendalam tentang bagaimana kecepatan, ketegangan, dan panjang lay berinteraksi, Anda dapat meninjau karakteristik teknis mesin stranding berkecepatan tinggi di bagian berita perusahaan kami. Artikel ini menjelaskan bagaimana parameter ini mempengaruhi geometri akhir dan memberikan rekomendasi praktis bagi operator.
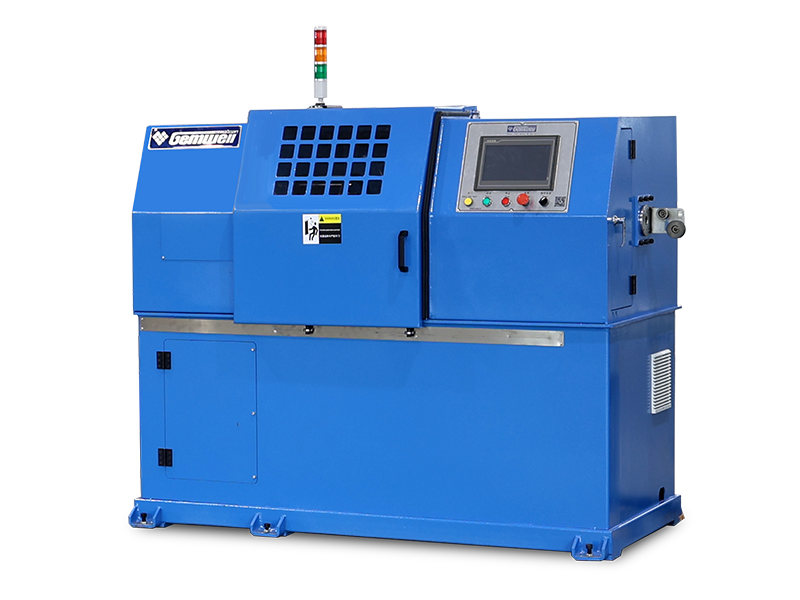
Jenis mesin lain yang mengurangi beban perawatan adalah mesin puntir tunggal kantilever satu bagian yang ringan dengan katrol timah eksternal dan pengambil daya . Desain ini menghilangkan kebutuhan akan katrol pengambil terpisah, yang menghilangkan sumber variasi tegangan yang besar dan menyederhanakan perawatan.
Mesin Pemutar Tunggal Kantilever Terintegrasi Tugas Ringan dengan Penggulung Eksternal Desain ringan ini mengintegrasikan kantilever dan penggulung eksternal, menyederhanakan perawatan dan mengurangi variasi tegangan. Sangat cocok untuk produksi kabel keperluan umum yang memerlukan geometri konduktor yang stabil. Lihat Produk → Pertanyaan yang Sering Diajukan
Berapa toleransi penampang yang harus dimiliki oleh mesin stranding tembaga?
Untuk sebagian besar kabel keperluan umum, toleransi diameter luar harus ±0,05 mm bila konduktor diukur pada posisi yang sama di sepanjang gulungan. Untuk kabel yang sangat halus, seperti untaian 0,2 mm pada kabel fleksibel tinggi, toleransi ±0,03 mm lebih realistis dan memerlukan mesin dengan tegangan yang sangat stabil.
Apakah mesin puntir pasangan kawat sama dengan mesin pengikat untai?
Tidak. Mesin puntir pasangan kawat memelintir dua konduktor yang sudah terbentuk menjadi berpasangan. Mesin pengikat untai mengambil banyak kabel individual dan membuat satu konduktor. Kedua mesin berada pada tahapan berbeda dalam proses pembuatan kabel.
Mengapa pemadatan mengubah diameter luar konduktor terdampar?
Pemadatan mendorong masing-masing kabel menjadi lebih dekat dan mengisi celah di antara keduanya. Hal ini mengurangi diameter selubung untuk penampang tembaga yang sama. Misalnya, konduktor 7 kawat dengan luas tembaga 1,5 mm² dapat berukuran diameter 1,68 mm sebelum pemadatan dan 1,55 mm setelah pemadatan.
Apa yang menyebabkan penampang berbentuk oval dan bukannya bulat setelah terdampar?
Penyebab paling umum adalah ketegangan yang tidak merata pada masing-masing kabel. Jika tegangan kawat bervariasi dari satu kumparan ke kumparan berikutnya, beberapa kawat akan berada lebih tinggi dari yang lain. Kabel kemudian akan melewati cetakan pembentuk dengan cara tidak berada di tengah, menciptakan bentuk oval. Penyebab kedua adalah cetakan aus dengan bukaan tidak bulat.
Seberapa sering cetakan pembentuk harus diganti pada garis terdampar?
Tidak ada jawaban tunggal, namun aturan praktisnya adalah mengukur pembukaan cetakan setiap 500 jam pengoperasian. Jika bukaannya bertambah lebih dari 0,01 mm, ganti cetakannya. Untuk saluran yang beroperasi 24/7, itu mungkin berarti setiap 4–8 minggu tergantung pada kekerasan kabel dan kecepatannya.
Mengapa pitch twist berbeda antara pasangan di dalam kabel multi-pasangan yang sama?
Pitch twist yang berbeda sengaja digunakan untuk mengurangi crosstalk antar pasangan. Pada kabel Ethernet, keempat pasangnya sering kali memiliki empat panjang kabel yang berbeda. Mesin yang memproduksi kabel-kabel ini harus mampu mengatur setiap pasangan secara independen dan menjaga pitch tetap stabil di sepanjang kabel tersebut.
 Terkait Produk