E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Apa yang Dianggap sebagai Peralatan Pembuatan Kabel Kawat Teflon
Jalur pembuatan kabel kawat Teflon adalah rangkaian mesin yang terkoordinasi, bukan satu unit yang berdiri sendiri. Bagian tengah saluran adalah mesin ekstrusi fluoropolimer suhu tinggi yang melelehkan pelet FEP, PFA, atau ETFE dan menerapkan lapisan isolasi yang tepat pada konduktor. Di sekitar stasiun inti tersebut, jalur biasanya mencakup pembayaran dengan kontrol tegangan, bagian pemanasan awal atau anil, bak pendingin, pengukur diameter laser, penguji percikan api, dan pengambilan otomatis. Jika kabel yang sudah jadi memerlukan pelindung, puntiran, atau jaket luar, jalur tersebut juga mencakup mesin perekam, mesin puntir, dan mesin ekstrusi selubung.
Jika Anda mencari peralatan pembuatan kabel kawat Teflon, kesimpulan praktisnya adalah pilih ekstruder FEP/PFA terlebih dahulu , lalu cocokkan setiap mesin lain dengan keluarannya. Bahan teflon meleleh di atas 300°C dan tidak dapat diproses pada mesin isolasi PVC standar. Oleh karena itu, setiap stasiun hilir harus sesuai dengan kecepatan jalur ekstruder dan harus menangani permukaan fluoropolimer yang baru diekstrusi tanpa menggores atau meregangkannya.
Artikel ini menjelaskan alat berat yang Anda butuhkan, spesifikasi yang memisahkan jalur efisien dari masalah mahal, dan kualifikasi pemasok yang mengurangi risiko commissioning.
| Stasiun jalur | Peralatan | Fungsi utama | Mengapa penting untuk kawat Teflon |
|---|---|---|---|
| Pembayaran konduktor | Pembayaran atau pelepasan yang dikendalikan oleh ketegangan | Mengumpankan konduktor pada tegangan yang konstan dan dapat disesuaikan | Mencegah peregangan dan menjaga isolasi tetap konsentris |
| Isolasi | Ekstruder suhu tinggi FEP/PFA | Lelehkan fluoropolimer dan aplikasikan insulasi pada dinding | Menentukan peringkat suhu dan kinerja listrik kawat |
| Pendinginan | Palung pendingin air atau udara | Memantapkan lelehan dalam profil yang terkontrol | Mencegah kekosongan, penyusutan dan fluktuasi diameter |
| Pengujian sebaris | Pengukur diameter laser dan penguji percikan api | Memeriksa ketebalan dinding dan mendeteksi lubang pin | Kabel tegangan tinggi dan sinyal tidak dapat mentolerir cacat tersembunyi |
| Pengambilan | Pengambilan lintasan otomatis | Gulung kawat yang sudah jadi ke gulungan | Ketegangan konstan menghindari deformasi insulasi tipis |
| Merekam (opsional) | Mesin perekam tegangan histeresis | Membungkus PTFE, mika atau pita pelindung di sekitar inti | Menambahkan ketahanan terhadap api, penghalang termal, atau pelindung listrik |
| Jaket (opsional) | Mesin ekstrusi selubung | Menerapkan lapisan pelindung luar | Melindungi inti Teflon selama instalasi dan servis |
Ekstruder FEP/PFA Adalah Inti dari Jalur Kawat Teflon
Extruder menentukan kualitas insulasi. Fluoropolimer bersifat kental, agresif secara kimia, dan peka terhadap suhu, sehingga mesin harus dirancang berdasarkan tiga persyaratan: kisaran suhu leleh di atas 350°C, permukaan tahan korosi di area sekrup dan laras, dan kontrol suhu multi-zona yang stabil. Dalam praktik produksi pada umumnya, insulasi FEP beroperasi pada suhu leleh antara keduanya 340°C dan 410°C , sedangkan kebutuhan PFA kira-kira 380°C hingga 425°C . Silinder dan sekrup berlapis krom standar tidak cocok untuk layanan fluoropolimer berkelanjutan; bagian yang dibasahi harus dibuat dengan paduan tahan korosi atau perawatan permukaan khusus. Jika Anda baru mengenal pemrosesan fluoropolimer, bacalah tentang tujuan mesin ekstrusi Teflon akan membantu Anda menentukan persyaratan alat berat sebelum Anda berbicara dengan pemasok.
Geometri sekrup dan panjang laras
Kebanyakan ekstruder insulasi Teflon menggunakan rasio L/D sekrup di antaranya 24:1 dan 28:1 . Laras yang lebih panjang memberikan waktu tinggal yang cukup untuk melelehkan, mencampur, dan mengukur fluoropolimer secara merata sebelum memasuki kepala cetakan. Bagian pencampuran yang lebih panjang juga mengurangi variasi suhu leleh, yang terlihat langsung sebagai fluktuasi diameter pada kawat jadi. Dibandingkan dengan ekstrusi PVC, ekstrusi fluoropolimer dijalankan pada kecepatan sekrup yang lebih rendah untuk membatasi geser. Geser yang tinggi akan menurunkan lelehan dan melepaskan produk dekomposisi korosif, sehingga girboks dan penggerak harus dipilih berdasarkan torsi, bukan kecepatan tertinggi. Itu komponen utama ekstruder dan bagaimana perilakunya dalam layanan fluoropolimer berkelanjutan dirangkum dalam tinjauan teknis terpisah kami.
Untuk solusi yang dibuat khusus, Ekstruder insulasi kawat inti suhu tinggi FEP/PFA menggabungkan desain sekrup dan laras suhu tinggi dengan pemanasan multi-zona dan dikonfigurasi untuk isolasi kabel suhu tinggi komunikasi, otomotif, dan industri.
 FEP/PFA/ETFE/PEEK/PA Garis Ekstrusi Isolasi Kawat Inti Suhu Tinggi Manufa Gemwell Electrical Technology Co., Ltd adalah produsen Garis Ekstrusi Isolasi Kawat Inti Suhu Tinggi FEP/PFA/ETFE/PEEK/PA Cina... Lihat Produk →
Stabilitas suhu dan toleransi dinding tipis
Dinding insulasi Teflon seringkali hanya setebal 0,15 hingga 0,30 mm untuk kabel sinyal dan otomotif. Pada dimensi ini, penyimpangan suhu lelehan beberapa derajat saja akan mengubah laju aliran dan diameter luar. Pengalaman produksi menunjukkan bahwa ekstruder bersuhu tinggi yang mampu menahan setiap zona barel dalam kisaran tersebut ±3°C hingga ±5°C dari setpoint, dan akan pulih dengan cepat setelah perubahan kecepatan. Inilah sebabnya mengapa otomatisasi proses sama pentingnya dengan daya pemanas: pengontrol harus mengoordinasikan kecepatan sekrup, suhu, kecepatan saluran, dan tegangan pengambilan secara real-time.
Mesin Penunjang : Peralatan Taping, Twisting dan Jacketing
Kebanyakan kabel Teflon dijual dengan satu atau lebih lapisan tambahan yang diaplikasikan setelah isolasi. Mesin pendukung harus lembut dengan permukaan fluoropolimer dan presisi terhadap tegangan, karena konduktor biasanya terbuat dari tembaga lunak dan insulasi mudah berubah bentuk.
Mesin perekam dengan tegangan histeresis
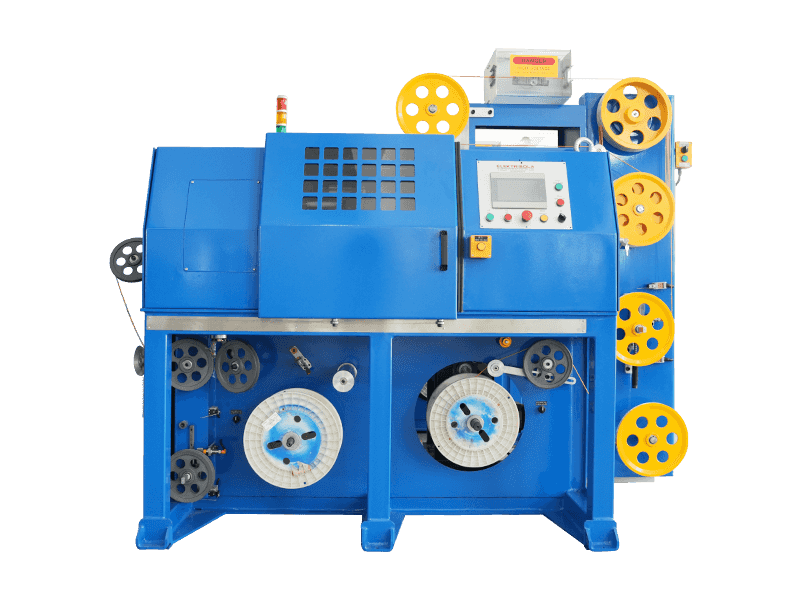
Banyak kabel Teflon yang dibungkus dengan pita PTFE, pita mika, atau pita poliester sebelum jaket dipasang. Rekaman itu harus diletakkan rata dengan tumpang tindih yang konstan pada kecepatan saluran rendah dan tinggi. Penggerak tegangan histeresis menghasilkan torsi yang halus dan dapat disesuaikan tanpa lonjakan tegangan tiba-tiba, itulah sebabnya penggerak tersebut mendominasi aplikasi frekuensi tinggi dan kabel tipis. Itu mesin perekam kawat frekuensi tinggi tegangan histeresis adalah contoh yang representatif; ia dibuat untuk membungkus konduktor tipis dan sensitif dengan torsi rendah dan menjaga tegangan pita tetap konstan pada rentang kecepatan yang luas.
Mesin Perekam Tipe Ketegangan Histeresis untuk Produsen Kawat Frekuensi Tinggi, F Gemwell Electrical Technology Co., Ltd adalah Mesin Perekam Tipe Ketegangan Histeresis Cina untuk produsen Kawat Frekuensi Tinggi dan OEM/O... Lihat Produk → Jika Anda perlu memutuskan antara prinsip pembungkusan yang berbeda, bandingkan konsistensi tegangan pita, bukan hanya kecepatan maksimum. Dasar-dasar dari cara kerja mesin perekam kawat dikumpulkan di basis pengetahuan mesin perekam kawat kami.
Mesin puntir dan terdampar
Kabel Teflon multi-inti dan kabel data memerlukan pasangan puntiran yang presisi untuk mengontrol impedansi dan crosstalk. Mesin puntir bebas torsi, seperti model yang dibuat Gemwell untuk kabel data otomotif dan kabel jaringan, memutar dua atau empat inti tanpa meneruskan tegangan puntir kembali ke konduktor. Ini menjaga kelurusan konduktor dan mengurangi redaman sinyal frekuensi tinggi. Bagi operator, aturannya sederhana: verifikasi pengaturan tegangan setiap kali konstruksi kawat berubah.
Ekstrusi selubung dan jaket
Lapisan jaket memberikan perlindungan mekanis pada inti Teflon dan tahan api. Bahan selubung dipilih berdasarkan aplikasi: senyawa LSZH untuk kabel kereta api dan laut, TPU untuk ketahanan abrasi pada kabel industri, dan silikon untuk kabel yang tetap fleksibel pada suhu ekstrem. Ekstruder selubung secara mekanis lebih sederhana daripada ekstruder Teflon, namun tegangan pelunasan dan profil pendinginan tetap harus disinkronkan dengan saluran inti.
Untuk produksi jaket, the Ekstruder selubung kabel kawat LSZH/XLPE/TPE/TPU cocok dengan senyawa rendah asap dan bebas halogen pada inti fluoropolimer, dan konfigurasi multigunanya menyederhanakan perubahan senyawa ketika campuran urutan bervariasi.
Produsen Garis Ekstrusi Selubung LSZH/XLPE/TPE/TPU, Pabrik - Gemwell Electr Gemwell Electrical Technology Co., Ltd adalah produsen Garis Ekstrusi Selubung LSZH/XLPE/TPE/TPU Cina dan pabrik OEM/ODM, Kami mengkhususkan... Lihat Produk → Spesifikasi Teknis Yang Membedakan Mesin Bagus Dengan Mesin Bermasalah
Peralatan ekstrusi teflon adalah investasi modal jangka panjang, dan perbedaan antar pemasok hanya terlihat setelah jalur tersebut berjalan. Tabel di bawah ini merangkum parameter yang paling penting untuk insulasi FEP/PFA dan untuk mesin berikutnya.
| Parameter | Apa yang harus diverifikasi | Target tipikal atau bendera merah |
|---|---|---|
| Bahan sekrup dan laras | Jenis paduan atau perawatan permukaan | Paduan atau lapisan tahan korosi; baja nitridasi standar adalah tanda bahaya untuk FEP/PFA |
| Rasio sekrup L/D | Rasio yang dikutip dalam spesifikasi | 24:1 hingga 28:1; di bawah 24:1 membatasi kualitas pencampuran |
| Zona pemanasan | Jumlah zona pada laras dan mati | Setidaknya 4 hingga 6 zona barel; lebih banyak zona memberikan kontrol suhu yang lebih ketat |
| Stabilitas suhu | Toleransi di sekitar setpoint | ±3°C hingga ±5°C; larger swings will appear on the diameter gauge |
| Kisaran kecepatan jalur | Kecepatan stabil minimum dan maksimum | Harus sesuai dengan konstruksi kawat, misalnya 100-250 m/mnt untuk insulasi FEP tipis |
| Kontrol ketegangan | Tipe pembayaran, penari, dan pengambilan | Ketegangan loop tertutup; pembayaran free-spool berisiko bagi konduktor yang rumit |
| Pengukuran sebaris | Pengukur diameter dan penguji percikan disertakan | Pengukuran berkelanjutan, tidak hanya pengambilan sampel pasca produksi |
| Sinkronisasi downline | Antarmuka kontrol kecepatan | Semua stasiun harus mengikuti ekstruder dalam jarak sekitar ±0,1% |
Cara praktis untuk memfilter pemasok adalah dengan meminta uji coba pada konduktor Anda yang sebenarnya. Jika pembangun tidak dapat menunjukkan diameter dan kualitas permukaan yang stabil pada kecepatan garis target, risiko berpindah ke Anda setelah pengiriman. Pemasok yang dapat diandalkan mempublikasikan kecepatan maksimum, namun angka yang lebih penting adalah kecepatan paling lambat yang masih dapat ditoleransi oleh jalur, karena jalur Teflon sering kali dijalankan dengan kecepatan rendah selama start-up dan produksi berdinding tipis. Sebelum memesan, konfirmasikan juga hal-hal berikut:
- Bisakah Anda memproses konstruksi kawat khusus kami di jalur pengujian sebelum pengiriman?
- Berapa kecepatan saluran stabil terendah dimana toleransi insulasi masih terpenuhi?
- Berapa waktu pengiriman suku cadang untuk sekrup dan laras?
Cara Memenuhi Kualifikasi Pemasok Mesin untuk Kawat Teflon
Mesin ini hanya setengah dari pembelian; separuh lainnya adalah kompetensi proses. Sebelum Anda menandatangani, verifikasi enam hal dengan pemasok.
- Pengalaman Fluoropolimer: tanyakan bahan apa yang sebenarnya telah diproses oleh pembuatnya, pada suhu leleh dan kecepatan jalur berapa.
- Uji coba berjalan: memerlukan pengujian pada kabel Anda, bukan hanya lembar data katalog.
- Kualitas dokumentasi: diagram kelistrikan, jadwal perawatan dan manual pengoperasian dalam bahasa Anda.
- Ketersediaan suku cadang: dapatkan waktu pengiriman untuk sekrup, laras, pemanas, dan papan kontrol.
- Instalasi dan pelatihan: konfirmasikan apakah teknisi komisioning disertakan dalam penawaran.
- Kedalaman teknik: jumlah paten dan ukuran tim R&D menunjukkan seberapa cepat pemasok dapat memecahkan masalah proses yang tidak terduga.
Gemwell Electrical Machinery, yang didirikan pada tahun 2005, melaporkan bahwa peralatannya telah terjual ke lebih dari 40 negara , termasuk Amerika Serikat, Kanada, Jerman, Italia, India, dan Thailand. Perusahaan menyatakan bahwa mereka bertahan 8 paten penemuan dan lebih dari 30 paten model utilitas pada tahun 2025, dan anak perusahaannya FEISU berfokus pada peralatan ekstrusi untuk kabel transmisi sinyal elektronik. Angka-angka ini tidak menggantikan uji coba, namun menunjukkan perusahaan yang telah berinvestasi dalam pengalaman manufaktur di bidang ekstrusi insulasi, puntiran, perekaman dan pelapisan.
Contoh Konfigurasi Jalur untuk Produk Kawat Teflon Umum
Beginilah cara pilihan mesin dipadukan dalam praktiknya. Gunakan konfigurasi ini sebagai titik awal, dan sesuaikan dengan volume keluaran, luas lantai, dan standar kabel yang berlaku.
| Jenis kabel | Konfigurasi garis yang khas | Tujuan produksi utama |
|---|---|---|
| Kabel penghubung FEP/PTFE inti tunggal | Pembayaran, ekstruder FEP/PFA, pendinginan, pengukur, penguji percikan, pengambilan | Ketebalan dinding yang stabil dan kinerja suhu tinggi yang konsisten |
| Kabel sinyal koaksial atau frekuensi tinggi | Pembayaran, ekstruder FEP, pendinginan, pembungkus pita opsional, pengambilan | Kapasitansi seragam dan redaman sinyal rendah |
| Kabel industri berpelindung multi-inti | Pembayaran, ekstruder, mesin puntir, mesin perekam, ekstruder selubung, pengambilan | Geometri pasangan yang stabil dan kontinuitas pelindung |
| Kabel terbungkus mika tahan api | Pembayaran, ekstruder, mesin rekaman mika, ekstruder jaket, take-up | Lapisan mika kontinu dan diameter keseluruhan seragam |
Pertanyaan Yang Sering Diajukan Tentang Peralatan Pembuatan Kabel Kawat Teflon
Apa perbedaan antara PTFE dan FEP/PFA dalam jalur ekstrusi?
PTFE tidak dapat diproses meleleh dalam pengertian ekstruder sekrup konvensional. Biasanya diproses dengan ekstrusi pasta, ekstrusi ram atau pembungkus pita. FEP dan PFA dapat diproses dengan peleburan, sehingga dapat diekstrusi pada ekstruder sekrup suhu tinggi pada suhu leleh antara sekitar 340°C dan 425°C. Untuk sebagian besar jalur isolasi kawat, FEP dan PFA adalah pilihan praktis; PTFE muncul ketika standar kabel memerlukan kombinasi sifat dielektrik dan peringkat suhu berkelanjutan.
Bisakah ekstruder yang sama memproses FEP dan PFA?
Ya, dalam banyak kasus, jika mesin memiliki suhu leleh PFA yang lebih tinggi, sekrup dan larasnya tahan korosi, dan kapasitas pemanas mencakup kisaran suhu penuh. Jendela pemrosesan berubah antar material, tetapi peralihan biasanya hanya memerlukan profil suhu baru dan sedikit penyesuaian kecepatan sekrup. Konfirmasikan suhu pengoperasian maksimum dan perawatan permukaan tahan korosi dengan pembuatnya.
Berapa kecepatan saluran yang dapat dicapai oleh saluran isolasi Teflon?
Untuk insulasi FEP tipis dengan konduktor 0,5-1,0 mm, kecepatan berkelanjutan tipikal berkisar antara 100 hingga 250 m/menit. PFA dan dinding yang lebih tebal mengurangi kecepatan karena pencairan memerlukan lebih banyak waktu untuk bersantai di dalam cetakan. Hasil pastinya bergantung pada tingkat resin, desain sekrup ekstruder, dan panjang pendinginan, sehingga pemasok harus memberikan rentang kecepatan berdasarkan konstruksi kawat spesifik Anda, bukan maksimum tunggal.
Apa penyebab kekasaran permukaan atau gelembung pada insulasi teflon?
Penyebab paling umum adalah suhu leleh di bawah jendela yang direkomendasikan pabrik resin, degradasi polimer akibat panas berlebih atau geseran berlebihan, kelembapan dalam pelet, kontaminasi, dan geometri cetakan yang tidak sesuai dengan rasio draw-down. Gelembung biasanya menunjukkan kelembapan atau degradasi termal; kekasaran biasanya menunjukkan suhu atau desain cetakan. Pengontrol pencatatan data membantu mengidentifikasi kesalahan dengan cepat.
Apakah mesin taping wajib digunakan jika kabel sudah memiliki jaket FEP?
Belum tentu. Jika lapisan pita hanya untuk pelindung, lapisan konduktif yang diekstrusi atau pelindung yang dikepang dapat menggantikannya. Namun jika spesifikasi kabel memerlukan pita mika untuk ketahanan terhadap api atau pita PTFE untuk konstruksi dielektrik, maka mesin perekam tegangan histeresis menjadi wajib. Tinjau spesifikasi pelanggan sebelum menghapus stasiun rekaman dari penawaran.
Berapa banyak ruang lantai yang dibutuhkan lini produksi kawat Teflon?
Jalur ekstruder tunggal dasar, termasuk pembayaran, bak pendingin, peralatan pengukuran dan pengambilan, biasanya berukuran panjang sekitar 15-25 m dan lebar 2-3 m. Jika Anda menambahkan mesin taping, mesin puntir, dan ekstruder jaket, garis penuhnya bisa mencapai 40-60 m. Mintalah gambar tata letak kepada pemasok sebelum merencanakan lantai pabrik dan utilitasnya.
Memilih peralatan pembuatan kabel kawat Teflon, pada akhirnya, merupakan latihan yang serasi. Extruder menentukan kualitas insulasi, mesin taping dan twisting menentukan geometri kabel, dan jacket extruder menentukan perlindungan mekanis. Mulailah dengan ekstruder FEP/PFA, verifikasi mesin pendukung pada konduktor Anda sendiri, dan kualifikasikan pemasok dengan uji coba. Perintah tersebut menjaga risiko teknis dan risiko pengadaan tetap terkendali.
 Terkait Produk