E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Bagaimana Kabel Serat Optik Dibuat: Jawaban Singkat
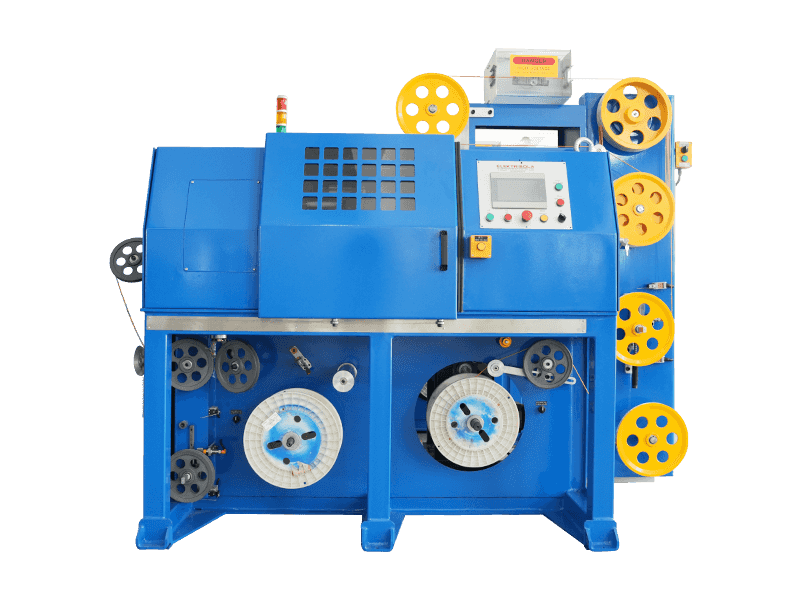
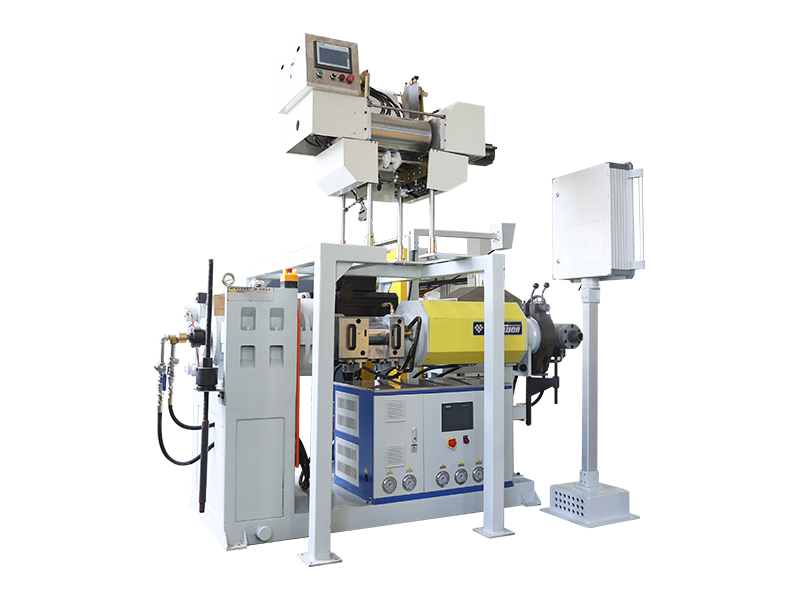
Kabel serat optik dibuat dalam lima tahap utama: bentuk awal kaca dibuat dari silika ultra murni, bentuk awal ditarik menjadi serat setipis rambut di dalam menara gambar, serat telanjang dilapisi dan disangga untuk perlindungan, beberapa serat dililitkan di sekitar bagian kekuatan pusat, dan inti yang telah selesai dilapisi melalui proses ekstrusi. Tahap jacketing adalah tempat a mesin ekstrusi selubung kawat dan kabel menjadi peralatan utama , karena meleleh dan menerapkan lapisan polimer luar yang melindungi inti serat dari kelembapan, penghancuran, dan paparan sinar UV. Setiap tahapan ini dikontrol dengan ketat, karena inti serat kira-kira lebarnya 125 mikron, kira-kira setebal rambut manusia, dan bahkan sedikit penyimpangan pada suhu, tegangan, atau kecepatan saluran dapat merusak keseluruhan proses produksi.
Apa yang tampak seperti kabel berlapis plastik sederhana di bagian luar, pada kenyataannya, merupakan produk akhir dari kimia kaca, optik presisi, untaian mekanis, dan ekstrusi polimer yang bekerja bersama dalam satu jalur kontinu. Kabel saluran, kabel swadaya udara, dan kabel patch dalam ruangan semuanya dimulai dari serat dasar yang sama, namun mereka menyimpang secara tajam ketika buffering, bagian kekuatan, dan desain jaket ikut berperan. Memahami dari mana perbedaan tersebut berasal akan mempermudah penentuan kabel yang tepat, dan peralatan produksi yang tepat, untuk proyek tertentu.
Panduan selanjutnya ini menjelaskan setiap tahap produksi secara mendetail, menjelaskan peralatan yang digunakan di setiap langkah, membandingkan bahan selubung yang menentukan kinerja lapangan, dan menjawab pertanyaan yang paling sering muncul dari orang yang mencari kabel atau mengevaluasi lini produksi untuk pertama kalinya.
Bahan Baku Dibalik Setiap Serat Optik
Serat optik dimulai dari silika, suatu bentuk pasir murni yang harus bebas dari kotoran logam sebelum dapat mentransmisikan cahaya dalam jarak jauh. Bahkan sejumlah kecil besi, tembaga, atau kromium di dalam kaca akan menyebarkan dan menyerap cahaya, sehingga memperpendek jarak transmisi yang dapat digunakan secara dramatis. Silika yang digunakan untuk serat tingkat telekomunikasi dimurnikan hingga tingkat kemurnian yang jauh melampaui pembuatan wadah biasa atau kaca jendela, sering kali diukur dalam satuan per miliar untuk kotoran yang paling penting bagi kinerja optik.
Produsen mengolah silika ini dengan senyawa germanium, fosfor, atau boron dalam jumlah kecil dan terukur secara tepat. Doping mengubah indeks bias kaca, yang memungkinkan cahaya memantul sepanjang serat alih-alih keluar melalui sisi-sisinya. Inti dan kelongsong di sekitarnya sengaja diberi indeks bias berbeda , dan perbedaan itulah yang memungkinkan refleksi internal total, dan karenanya transmisi data jarak jauh. Konsentrasi germanium yang lebih tinggi meningkatkan indeks bias inti dibandingkan dengan lapisan silika murni di sekitarnya, sementara senyawa boron dan fluor kadang-kadang digunakan untuk menurunkan indeks kelongsong daripada menaikkan inti, bergantung pada rute produksi yang digunakan pabrik.
Di luar kaca itu sendiri, kabel yang sudah jadi menyatukan berbagai bahan pendukung, masing-masing dipilih untuk pekerjaan mekanis atau lingkungan tertentu, bukan untuk tampilannya:
- Silika (silikon dioksida) membentuk kaca dasar untuk inti dan kelongsong
- Germanium tetraklorida meningkatkan indeks bias inti selama pengendapan uap
- Senyawa fosfor dan boron menyempurnakan viskositas kaca dan suhu pelunakan selama menggambar
- Resin akrilat atau silikon membentuk lapisan primer dan sekunder yang diaplikasikan segera setelah gambar
- Batang plastik yang diperkuat fiberglass, kawat baja, atau benang aramid berfungsi sebagai anggota kekuatan pusat atau periferal
- Gel penghambat air atau benang kering yang dapat mengembang melindungi dari masuknya uap air ke dalam tabung yang longgar
- Polietilen, PVC, atau senyawa halogen nol asap rendah membentuk jaket luar yang diekstrusi
Mendapatkan versi stabil batch-to-batch yang konsisten dari setiap input ini sama pentingnya dengan proses produksi itu sendiri. Pemasok resin yang sedikit mengubah formulasinya di antara pengiriman dapat memaksa lini produksi untuk menyesuaikan kembali profil suhu ekstrusinya, bahkan ketika tidak ada perubahan pada mesin itu sendiri.
Fabrikasi Bentuk Sebelumnya: Membangun Cetak Biru Kaca
Sebelum serat apa pun dapat ditarik, pabrikan terlebih dahulu membuat bentuk awal, batang kaca padat kira-kira seukuran gagang sapu yang berisi versi miniatur dari inti serat jadi dan struktur kelongsongnya, yang ditingkatkan hingga ribuan kali lipat. Metode yang paling banyak digunakan adalah deposisi uap kimia yang dimodifikasi, biasanya disingkat menjadi MCVD, meskipun deposisi uap luar dan deposisi aksial uap juga digunakan oleh beberapa produsen tergantung pada jenis serat dan volume target.
- Sebuah tabung silika berongga dipasang secara horizontal pada mesin bubut kaca dan diputar terus menerus
- Gas klorida, termasuk silikon tetraklorida, germanium tetraklorida, dan oksigen, disuntikkan ke dalam tabung berputar
- Obor yang melintasi memanaskan tabung hingga sekitar 1500 derajat Celcius, menyebabkan gas bereaksi dan mengendapkan lapisan kaca yang sangat tipis di dinding bagian dalam.
- Obor melewati bolak-balik puluhan kali, dan setiap lintasan menambahkan lapisan tipis lainnya, secara bertahap membangun material inti dengan profil doping yang benar
- Setelah cukup banyak lapisan yang diendapkan, tabung dipanaskan lebih lanjut dan diremukkan karena kelembutannya sendiri ke dalam batang kaca padat, bentuk awal yang sudah jadi
- Bentuk awal diperiksa secara optik dan dimensi sebelum disetujui untuk tahap gambar
Satu bentuk awal, setelah direntangkan, dapat ditarik menjadi beberapa kilometer serat jadi, sehingga konsistensi pada tahap ini mempunyai pengaruh yang sangat besar terhadap kualitas produk akhir. Satu cacat produksi pada bentuk awal akan terulang kembali di sepanjang serat yang diambil darinya , itulah sebabnya tahap ini menerima kontrol proses yang paling ketat dari keseluruhan lini. Beberapa produsen sekarang menggunakan teknik overcladding, menambahkan lapisan tambahan silika murni di sekitar batang inti yang lebih kecil dan dikontrol lebih ketat, yang memungkinkan mereka meningkatkan ukuran bentuk awal sehingga menarik panjang serat tanpa mengorbankan ketepatan langkah deposisi inti.
Diameter bentuk awal, kelurusan, dan tegangan internal semuanya diperiksa sebelum bentuk awal dibersihkan untuk digambar. Bentuk awal yang sedikit melengkung masih dapat digambar, namun biasanya memerlukan kecepatan penarikan yang lebih lambat dan kontrol tegangan yang lebih ketat untuk mengimbanginya, yang memotong throughput garis secara keseluruhan.
Gambar Serat: Mengubah Batang Kaca Menjadi Untaian Setipis Rambut
Bentuk awal dimuat, dengan ujung ke bawah, ke dalam menara gambar yang dapat berdiri setinggi beberapa lantai di fasilitas produksi besar. Sebuah tungku di puncak menara melunakkan ujung preform hingga suhu antara 2000 dan 2200 derajat Celcius, cukup panas sehingga gravitasi saja mulai menarik filamen tipis kaca cair ke bawah. Sejak saat itu, seluruh menara ada untuk mengelola satu untaian kaca yang terus menerus dan tidak terputus saat jatuh, mendingin, dan mengeras.
Kontrol diameter
Sistem pengukuran laser non-kontak memeriksa diameter serat ribuan kali per detik, menjaganya dalam kisaran 1 mikron dari target 125 mikron karena kecepatan penarikan disesuaikan secara real-time untuk mengimbangi penyimpangan apa pun.
Pendinginan
Serat yang baru ditarik melewati ruang pendingin, terkadang menggunakan gas helium untuk perpindahan panas yang lebih cepat dan merata, segera setelah meninggalkan tungku, karena mengaplikasikan lapisan pada kaca yang masih lunak akan merusak bentuk untaian.
Pelapisan
Lapisan akrilat dua lapis, lapisan dalam yang lebih lembut dan lapisan luar yang lebih keras, diaplikasikan dan diawetkan dengan sinar ultraviolet sebelum serat menyentuh roller pemandu, sehingga melindungi kaca dari goresan permukaan yang dapat melemahkannya.
Pengambilan
Serat yang sudah jadi dililitkan ke gulungan di bawah tegangan yang dikontrol dengan hati-hati, karena tegangan yang tidak merata pada tahap ini kemudian muncul sebagai pelemahan yang tidak konsisten atau, dalam kasus ekstrim, retakan tersembunyi yang rusak beberapa bulan setelah pemasangan.
Kecepatan menggambar adalah salah satu angka yang paling diperhatikan di seluruh lini. Menara modern biasanya menarik serat dengan kecepatan antara 10 dan 30 meter per detik, dan mendorong kecepatan tersebut lebih tinggi tanpa meningkatkan kapasitas pendinginan dan pelapisan adalah salah satu cara tercepat untuk menimbulkan variasi diameter atau cacat lapisan ke dalam kumpulan serat yang bagus.
Mode Tunggal vs Multi-Mode: Perbedaan Proses Pembuatannya
Serat single-mode dan multi-mode terlihat identik dari luar, namun ukuran inti, dan oleh karena itu resep deposisi awal di baliknya, sangat berbeda. Serat mode tunggal menggunakan inti yang sangat kecil, biasanya sekitar 9 mikron, yang hanya memungkinkan satu jalur cahaya melewati serat. Inti yang sempit tersebut memerlukan gradien doping yang sangat presisi dan terkontrol ketat selama langkah pengendapan MCVD, karena variasi kecil dalam diameter inti pun akan mengubah cara serat menangani dispersi dalam jarak jauh.
Serat multi-mode menggunakan inti yang jauh lebih besar, biasanya 50 atau 62,5 mikron, yang memungkinkan beberapa jalur cahaya, atau mode, berjalan secara bersamaan. Inti yang lebih besar lebih mudah ditoleransi selama fabrikasi dan gambar awal, yang merupakan alasan mengapa serat multi-mode secara historis lebih mudah dan lebih murah untuk diproduksi, meskipun terbatas pada jarak transmisi yang lebih pendek sebelum beberapa jalur cahaya tersebut mulai mengaburkan sinyal.
| Atribut | Mode Tunggal | Multi-Mode |
|---|---|---|
| Ukuran inti yang khas | Sekitar 9 mikron | 50 atau 62,5 mikron |
| Diperlukan ketelitian doping | Sangat tinggi | Sedang |
| Kasus penggunaan yang umum | Jaringan jarak jauh dan tulang punggung | Pusat data jangka pendek dan jaringan kampus |
Melapisi dan Menyangga Serat Telanjang
Serat kaca telanjang memiliki kekuatan tarik yang sangat besar, namun hampir tidak tahan terhadap abrasi permukaan. Tahap pelapisan dan penyangga ada semata-mata untuk melindungi permukaan tersebut.
Dua pendekatan perlindungan berbeda digunakan tergantung pada penggunaan ujung kabel. Serat dengan buffer ketat memiliki lapisan polimer tebal, biasanya berdiameter 900 mikron, diekstrusi langsung di atas lapisan primer, yang membuat serat lebih mudah ditangani dan diakhiri pada kabel patch dan kabel dalam ruangan. Sebaliknya, serat tabung lepas berada di dalam tabung plastik kecil yang diisi dengan gel penahan air atau benang kering yang dapat mengembang karena air, sehingga serat bebas bergerak sedikit saat kabel tertekuk atau saat suhu berubah, yang merupakan desain pilihan untuk penggunaan jangka panjang di luar ruangan dan di bawah tanah.
Memilih metode buffering yang salah untuk aplikasi adalah salah satu kesalahan desain paling umum dalam spesifikasi kabel. Desain dengan buffer ketat menangani pembengkokan berulang jauh lebih baik, sedangkan desain tabung longgar menangani perubahan suhu dan bentang panjang jauh lebih baik. Serat dengan buffer ketat yang ditarik melalui saluran luar ruangan yang panjang dan tidak dipanaskan di iklim dingin dapat menimbulkan kerugian pembengkokan mikro karena lapisan penyangga berkontraksi lebih cepat daripada kaca di dalamnya, yang merupakan mode kegagalan yang harus dihindari oleh desain tabung longgar.
Panjang serat berlebih, sejumlah kecil kekenduran yang sengaja dibiarkan di dalam tabung longgar, merupakan parameter lain yang disetel dengan cermat pada tahap ini. Terlalu sedikit kelebihan panjang dan serat dapat meregang karena kontraksi termal; terlalu banyak dan serat dapat membentuk lengkungan mikro karena tertekuk di dalam tabung. Produsen biasanya menargetkan kelebihan panjang beberapa persepuluh persen, disesuaikan berdasarkan bahan tabung dan zona iklim yang dirancang untuk kabel tersebut.
Stranding dan Perakitan Inti
Setelah masing-masing serat atau tabung berisi serat siap, serat tersebut dililitkan di sekeliling bagian kekuatan pusat, biasanya berupa batang plastik yang diperkuat fiberglass atau kawat baja, tergantung pada seberapa besar beban tarik yang dibutuhkan kabel yang telah selesai untuk bertahan selama pemasangan dan seberapa banyak konstruksi bebas logam yang dibutuhkan aplikasi.
Sebagian besar jalur produksi menggunakan SZ stranding, yaitu serat dililitkan terlebih dahulu dalam satu arah dan kemudian dibalik dalam pola osilasi yang terkendali. Letak bolak-balik ini memungkinkan masing-masing serat atau tabung diakses di titik mana pun di sepanjang kabel tanpa melepas seluruh panjangnya, yang sangat penting selama pekerjaan penyambungan dan perbaikan di lapangan. Benang pengikat atau pita pembungkus menyatukan ikatan yang terdampar dan menjaga geometrinya tetap stabil sebelum tahap berikutnya dimulai. Beberapa desain malah menggunakan tabung longgar di tengah yang menyatukan semua serat, yang menyederhanakan proses penghantaran tetapi membatasi jumlah total serat dibandingkan dengan desain multi-tabung yang terdampar.
Diameter inti kabel, kebulatan, dan panjang peletakan semuanya diukur secara kontinyu selama proses stranding, karena salah satu dari ketiga hal ini yang berada di luar toleransi akan muncul kemudian sebagai dinding jaket yang tidak rata setelah inti mencapai tahap ekstrusi.
| Anggota Kekuatan | Penggunaan Khas | Keuntungan Utama |
|---|---|---|
| Batang plastik yang diperkuat fiberglass | Kabel udara dan saluran | Ringan dan sepenuhnya dielektrik |
| Kawat baja | Kabel penguburan langsung | Ketahanan tarik dan benturan yang lebih tinggi |
| Benang aramid | Kabel dalam ruangan dan patch | Fleksibel dengan kekuatan tarikan yang baik |
Armoring: Menambahkan Perlindungan terhadap Hewan Pengerat dan Hancuran
Kabel yang ditujukan untuk penguburan langsung, atau untuk wilayah di mana kerusakan akibat hewan pengerat merupakan risiko yang diketahui, mendapat lapisan pelindung tambahan antara inti yang terdampar dan jaket luar. Pendekatan yang paling umum adalah dengan membungkus pita baja bergelombang atau aluminium di sekeliling inti secara longitudinal, membentuknya menjadi bentuk tabung yang pas sebelum jaket diekstrusi di atasnya.
Langkah pelapisan ini terjadi secara in-line, tepat sebelum inti mencapai ekstruder, menggunakan alat pembentuk yang melipat pita logam menjadi bentuk dan menumpangkan tepinya untuk menutup inti sepenuhnya. Mendapatkan tumpang tindih dan radius pembentukan dengan benar sangatlah penting: radius pembentukan yang terlalu ketat dapat menggores serat di dalamnya, sementara tumpang tindih yang terlalu longgar akan meninggalkan celah yang merusak keseluruhan titik pelindung. Beberapa desain menggunakan dua pita bergelombang, satu baja dan satu lagi diikat dengan lapisan kopolimer, untuk menggabungkan perlindungan mekanis dengan penghalang kelembapan dalam sekali lintasan.
- Pelindung pita baja bergelombang untuk ketahanan maksimum terhadap benturan dan hewan pengerat
- Pelindung laminasi polimer aluminium di mana desain dielektrik sepenuhnya tidak diperlukan tetapi bobotnya penting
- Pembungkus benang aramid atau kaca digunakan sebagai pengganti pelindung logam untuk desain yang sepenuhnya dielektrik dan tahan petir
Jacketing dan Sheathing: Dimana Teknologi Ekstrusi Mengambil Alih
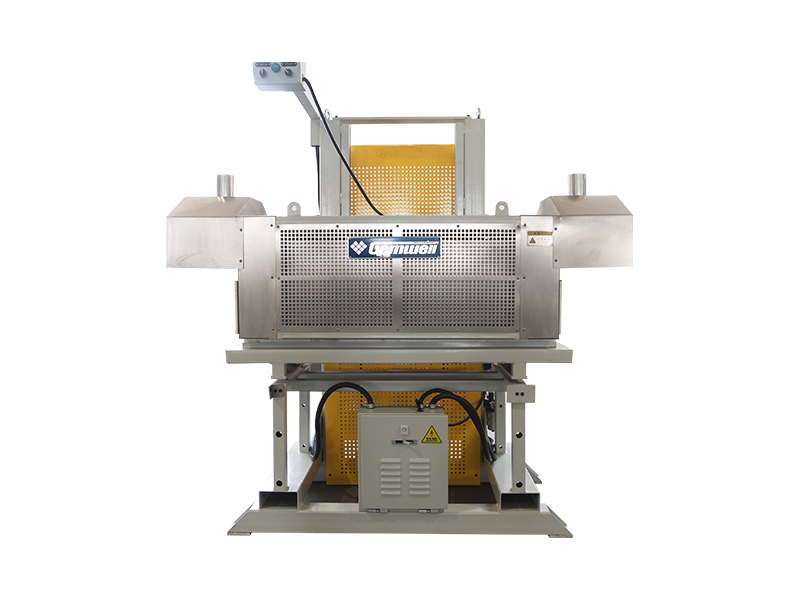
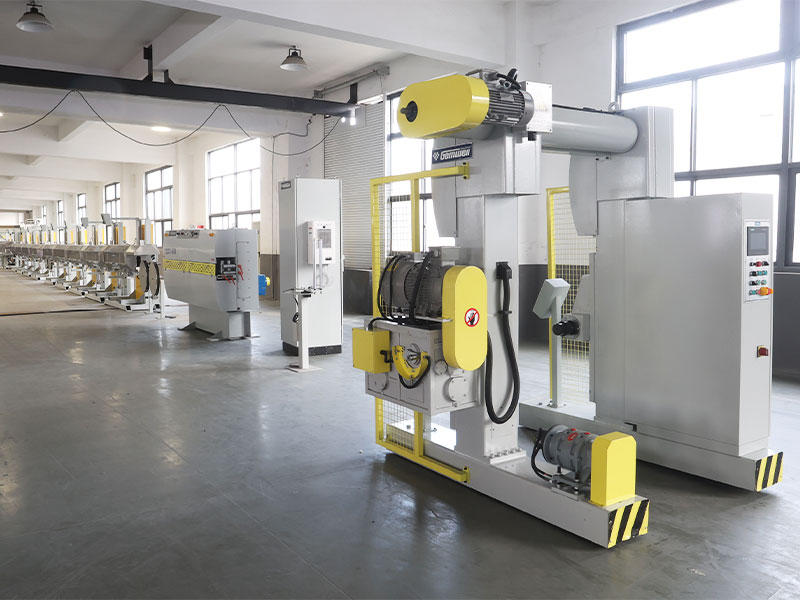
Tahap akhir produksi kabel adalah pelapisan, dan ini adalah titik di mana mesin ekstrusi kawat dan selubung kabel melakukan pengangkatan terberat di seluruh lini. Inti serat yang telah dirakit diumpankan melalui perangkat pembayaran, pita pelindung baja atau aluminium apa pun yang diperlukan dibungkus dan dibentuk di sekelilingnya, dan inti tersebut kemudian melewati cetakan crosshead pada ekstruder, di mana polimer cair diaplikasikan secara merata di sekeliling keliling penuh.
Mesin ekstrusi kawat dan selubung kabel yang umum digunakan untuk kabel optik mencakup unit pengumpan dan pengeringan untuk resin, rakitan sekrup dan laras yang melelehkan dan memberi tekanan pada polimer, kepala ekstrusi 90 derajat atau sejajar, bak pendingin air tepat di bagian hilir, penguji percikan, dan pengangkut sabuk atau penggulung yang menarik kabel melewati saluran dengan kecepatan konstan dan terkendali. Kecepatan saluran dan laju pendinginan harus disesuaikan secara tepat , karena jaket yang mendingin terlalu cepat dapat menyusut secara tidak merata, sedangkan jaket yang mendingin terlalu lambat dapat berubah bentuk karena beratnya sendiri sebelum menjadi kaku.
Jalur ekstrusi modern yang digunakan untuk tahap ini biasanya memiliki diameter luar sekitar 3 milimeter hingga 90 milimeter atau lebih, tergantung pada apakah produk targetnya adalah kabel drop dalam ruangan kecil atau saluran berdiameter besar atau kabel lapis baja, dengan kecepatan jalur berkisar antara 20 meter per menit untuk jaket lapis baja tebal hingga lebih dari 100 meter per menit untuk kabel dalam ruangan berdinding tipis.
Di dalam Mesin Ekstrusi Selubung Kawat dan Kabel
Memahami masing-masing komponen mesin ekstrusi kawat dan selubung kabel membuatnya lebih mudah untuk mendiagnosis masalah pelapisan atau membandingkan dua penawaran mesin yang bersaing dengan syarat yang sama. Setiap ekstruder dibangun di sekitar sekrup yang diputar di dalam tong yang dipanaskan, namun detail desain sekrup dan tong tersebut memiliki efek langsung pada kualitas lelehan dan, pada akhirnya, pada seberapa konsisten hasil akhir jaketnya.
Desain sekrup
Diameter barel untuk pelapis kabel optik umumnya berkisar antara 45 milimeter hingga 120 milimeter, dengan rasio L terhadap D, panjang barel dibagi dengan diameternya, biasanya antara 24 banding 1 dan 30 banding 1 agar resin memiliki waktu tinggal yang cukup untuk meleleh secara merata.
Zona pemanasan
Laras dibagi menjadi beberapa zona pemanasan yang dikontrol secara independen, sehingga resin dapat dinaikkan ke suhu leleh secara bertahap, bukan sekaligus, sehingga mengurangi risiko polimer terdegradasi atau meleleh secara tidak merata.
Crosshead mati
Crosshead mengalihkan aliran lelehan sembilan puluh derajat di sekitar inti kabel yang bergerak, dan geometri internalnya harus dipusatkan secara tepat untuk menghindari dinding jaket yang eksentrik dan tebalnya tidak rata.
Pendinginan trough
Bak air multi-tahap, terkadang dengan bagian hangat dan dingin terpisah, menentukan dimensi jaket akhir dan permukaan akhir saat kabel keluar dari cetakan.
Di bagian hilir ekstruder itu sendiri, pengukur diameter, biasanya sensor non-kontak berbasis laser, memasukkan data kembali ke kontrol pengangkutan dan ekstruder dalam loop tertutup, secara otomatis mendorong kecepatan sekrup atau kecepatan saluran untuk menahan diameter luar dalam pita toleransi yang ketat tanpa campur tangan operator pada setiap meter kabel yang diproduksi.
Membandingkan Bahan Selubung Kabel Fiber Optic
Polimer yang dipilih untuk selubung luar memiliki efek langsung pada lokasi pemasangan kabel dan berapa lama kabel akan bertahan di sana. Tabel di bawah ini membandingkan bahan yang paling umum dijalankan melalui mesin ekstrusi kawat dan selubung kabel dalam produksi kabel optik.
| Bahan | Paling Cocok Untuk | Sifat Terkemuka |
|---|---|---|
| Polietilen (PE) | Luar ruangan, penguburan langsung, saluran | Kelembaban yang kuat dan ketahanan terhadap sinar UV |
| PVC | Kabel dalam ruangan umum | Hemat biaya dan fleksibel |
| Asap rendah nol halogen (LSZH) | Riser dalam ruangan, ruang pleno | Keluaran asap beracun rendah saat dipanaskan |
| Polietilen densitas sedang (MDPE) | Kabel mandiri udara dan angka-8 | Keseimbangan fleksibilitas dan ketangguhan |
| Poliuretan | Kabel lapangan yang kokoh, lentur, atau taktis | Ketahanan terhadap abrasi dan kelelahan yang tinggi |
Pemilihan resin juga tidak semata-mata tentang lingkungan kabel yang sudah jadi. Beberapa polimer diproses pada jendela suhu leleh yang lebih sempit daripada yang lain, yang mengubah cara memaafkan mesin ekstrusi selubung kawat dan kabel tertentu dalam sistem kontrol suhunya. Senyawa LSZH khususnya cenderung lebih sensitif terhadap panas berlebih dibandingkan PE standar, karena resin LSZH yang hangus kehilangan sebagian kinerja tahan apinya.
Yang Harus Diperhatikan Saat Memilih Jalur Ekstrusi untuk Kabel Optik
Pembeli yang mengevaluasi mesin ekstrusi kawat dan selubung kabel untuk produksi kabel optik cenderung berfokus pada harga dan kecepatan headline terlebih dahulu, namun beberapa spesifikasi yang kurang jelas biasanya lebih penting untuk kualitas output jangka panjang.
- Ketahanan aus pada sekrup dan laras, karena senyawa pengisi yang bersifat abrasif seperti LSZH mendegradasi barel baja standar jauh lebih cepat dibandingkan PE biasa
- Kontrol diameter loop tertutup, sehingga saluran dapat menyesuaikan sendiri secara real-time dan tidak hanya bergantung pada pemantauan operator
- Jumlah dan independensi zona pemanasan, yang memengaruhi seberapa baik saluran tersebut menangani resin yang sensitif terhadap suhu
- Panjang bak pendingin dan jumlah tahapan, karena pendinginan berukuran kecil adalah salah satu hambatan paling umum pada jalur berkecepatan tinggi
- Kompatibilitas dengan peralatan pembayaran, pelindung, dan pengambilan yang sudah terpasang di lantai pabrik
Sebuah jalur yang berjalan cepat di atas kertas tetapi tidak dapat mempertahankan toleransi diameter yang ketat pada senyawa yang peka terhadap suhu akan menghasilkan lebih banyak potongan, bukan lebih banyak kabel yang dapat digunakan, setelah dimasukkan ke dalam produksi sehari-hari.
Otomatisasi dan Pemantauan In-Line pada Lini Produksi Modern
Jalur kabel optik yang lebih baru semakin mengikat setiap tahap, mulai dari penghantaran hingga pelapisan, ke dalam sistem kontrol tunggal dibandingkan menjalankan setiap mesin secara independen. Data kecepatan, tegangan, dan suhu saluran dari ekstruder dapat dicatat secara otomatis dan direferensikan silang dengan hasil pengujian kabel yang telah selesai, sehingga jauh lebih mudah untuk melacak cacat hingga proses produksi dan pengaturan mesin yang menyebabkannya.
Pengukur diameter laser, penguji percikan api yang memeriksa integritas selubung pada tegangan tinggi saat kabel bergerak, dan penghitung panjang otomatis kini menjadi standar di sebagian besar lini produksi menengah hingga besar, menggantikan pemeriksaan langsung manual yang biasanya hanya dilakukan beberapa kali per shift. Pemantauan otomatis dan berkelanjutan menangkap parameter drifting dalam hitungan detik, bukan setelah seluruh gulungan dihasilkan di luar toleransi , yang merupakan salah satu peningkatan kualitas terbesar yang dilakukan industri dalam beberapa tahun terakhir.
Pengujian Kualitas Sebelum Kabel Dikirim
Kabel yang sudah jadi tidak akan meninggalkan lantai pabrik sampai melewati serangkaian pemeriksaan fisik dan optik. Pengujian ini memastikan bahwa setiap tahapan proses, mulai dari bentuk awal hingga jaket, dilaksanakan dalam toleransi.
- Pengujian atenuasi, yang mengukur seberapa besar kekuatan sinyal yang hilang per kilometer serat
- Pengujian kekuatan tarik, menarik kabel yang sudah jadi untuk memastikan mampu bertahan terhadap beban pemasangan
- Pengujian penghancuran dan benturan, menyimulasikan tekanan mekanis pada pemasangan penguburan atau saluran
- Perputaran suhu, memeriksa jaket dan penyangga apakah ada keretakan saat panas dan dingin ekstrem
- Pengujian penetrasi air, memastikan gel atau bahan pemblokiran kering menghentikan migrasi kelembapan
- Uji percikan jaket pada tegangan tinggi untuk menangkap lubang kecil atau titik tipis yang tersisa dari ekstrusi
Kabel yang lolos pengujian atenuasi namun gagal dalam uji tumbukan atau tekukan masih belum siap di lapangan , karena instalasi sebenarnya jauh lebih sering menyebabkan kabel terkena tekanan mekanis dibandingkan tegangan optik murni. Reel juga diambil sampelnya dan diperiksa silang terhadap log produksi untuk batch tersebut, sehingga setiap penyimpangan yang ditandai selama pengujian dapat ditelusuri kembali ke proses stranding, armoring, atau ekstrusi tertentu, bukan diperlakukan sebagai kegagalan yang terisolasi dan tidak dapat dijelaskan.
Cacat Manufaktur yang Umum dan Cara Mencegahnya
Kebanyakan kegagalan kabel optik dapat ditelusuri kembali ke beberapa variabel proses. Memahaminya membantu pembeli mengajukan pertanyaan yang lebih tajam ketika mengevaluasi jalur produksi atau kumpulan kabel yang sudah jadi.
| Cacat | Akar Penyebab | Pencegahan |
|---|---|---|
| Ketebalan dinding jaket tidak rata | Kecepatan sekrup ekstruder atau pemusatan cetakan tidak konsisten | Pengukuran diameter laser dengan kontrol umpan balik otomatis |
| Titik redaman tinggi | Pembengkokan mikro selama ketegangan serat yang berlebihan atau terdampar | Kontrol kelebihan panjang serat dan pemantauan ketegangan |
| Masuknya air seiring waktu | Pengisian gel tidak lengkap atau ada celah pada pita pemblokiran | Peralatan pengisian gemuk yang presisi dan pemeriksaan pasca pengisian |
| Lubang kecil di permukaan jaket | Kelembaban dalam resin atau bahan pakan yang terkontaminasi | Pengeringan resin sebelum pengumpanan dan pengujian percikan inline |
| Kekakuan kabel atau retak pada cuaca dingin | Resin jaket yang salah dipilih untuk zona iklim | Mencocokkan peringkat suhu rendah resin dengan wilayah penempatan |
Pertanyaan yang Sering Diajukan
Terbuat dari apakah kabel serat optik
Inti dan kelongsongnya terbuat dari kaca silika doping ultra murni. Serat kemudian dilindungi dengan lapisan akrilat, lapisan penyangga, bahan kuat seperti batang fiberglass atau benang aramid, dan jaket polimer luar seperti polietilen, PVC, atau senyawa halogen nol asap rendah.
Betapa tipisnya serat optik dibandingkan dengan rambut manusia
Inti serat optik standar dan kelongsongnya berukuran diameter sekitar 125 mikron, yang kira-kira sama tebalnya dengan rata-rata rambut manusia, meskipun kabel yang sudah jadi di sekitarnya bisa berkali-kali lebih besar setelah penyangga, bagian kekuatan, dan jaket ditambahkan.
Mengapa tahap pelapisan memerlukan mesin ekstrusi khusus?
Jaket harus diaplikasikan di sekitar inti serat yang sudah jadi dalam satu lintasan terus menerus, pada suhu dan kecepatan garis yang terkendali, tanpa menyentuh atau menekan serat di dalamnya. Mesin ekstrusi kawat dan selubung kabel yang dibuat khusus dirancang untuk melelehkan, mengaplikasikan, dan mendinginkan lapisan polimer secara merata di sekitar inti kabel yang bergerak.
Apa perbedaan antara serat dengan buffer ketat dan serat tabung longgar?
Serat dengan buffer ketat memiliki lapisan polimer tebal yang diekstrusi langsung ke serat yang dilapisi, sehingga lebih mudah ditangani di dalam ruangan. Serat tabung lepas berada di dalam tabung berisi gel atau tabung kering dengan ruang untuk bergerak, yang lebih baik dalam menyerap ekspansi dan kontraksi yang didorong oleh suhu pada bentang luar ruangan yang panjang.
Bagaimana kualitas kabel jadi diverifikasi
Kabel yang telah selesai melewati pengujian atenuasi, pengujian tarik dan penghancuran, siklus suhu, pengujian percikan api, dan pengujian penetrasi air sebelum disetujui untuk pengiriman, yang memastikan bahwa setiap tahap mulai dari bentuk awal hingga jaket memenuhi spesifikasi.
Mengapa serat mode tunggal dan multi mode memerlukan presisi produksi yang berbeda?
Serat mode tunggal menggunakan inti yang jauh lebih kecil, sekitar 9 mikron, yang memerlukan gradien doping yang jauh lebih presisi selama fabrikasi bentuk awal dibandingkan inti 50 atau 62,5 mikron yang lebih besar yang digunakan dalam serat multi-mode.
Seberapa cepat biasanya jalur jaket kabel berjalan
Kecepatan jalur sangat bervariasi berdasarkan ketebalan dan diameter jaket, mulai dari sekitar 20 meter per menit untuk jaket luar ruangan yang tebal dan berlapis baja hingga lebih dari 100 meter per menit untuk kabel dalam ruangan berdinding tipis.
Apa yang menyebabkan ketebalan dinding tidak rata pada jaket kabel
Dinding jaket yang tidak rata sering kali disebabkan oleh kecepatan sekrup ekstruder yang tidak konsisten atau posisi crosshead die yang tidak tepat di tengah, itulah sebabnya pengukuran diameter laser loop tertutup yang diikatkan kembali ke kontrol ekstruder telah menjadi standar pada lini produksi modern.
 Terkait Produk