E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Jawaban Langsung: Apa yang Mendefinisikan Mesin Penampang Stranding Kawat Tembaga yang Baik
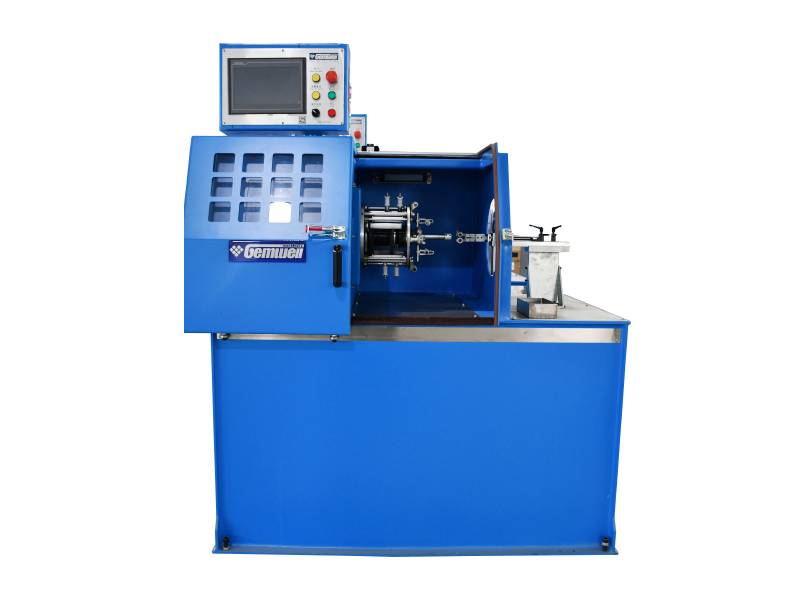
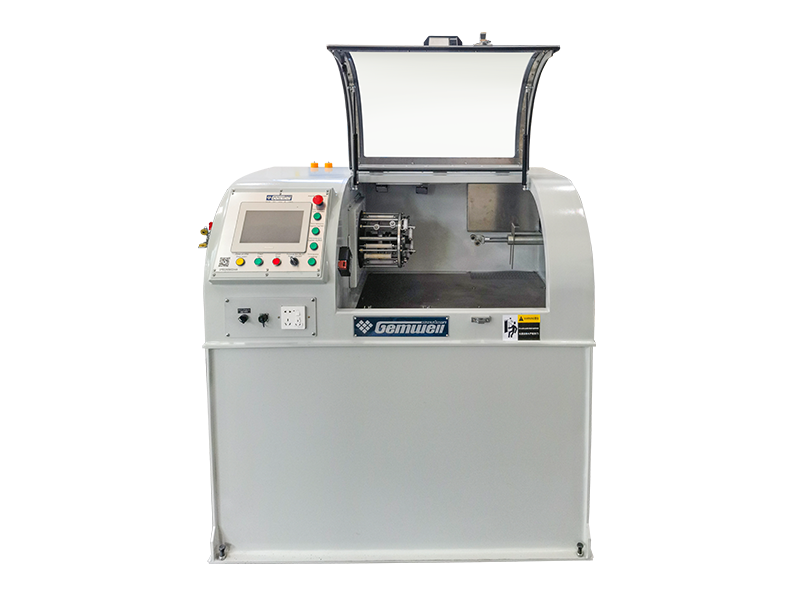
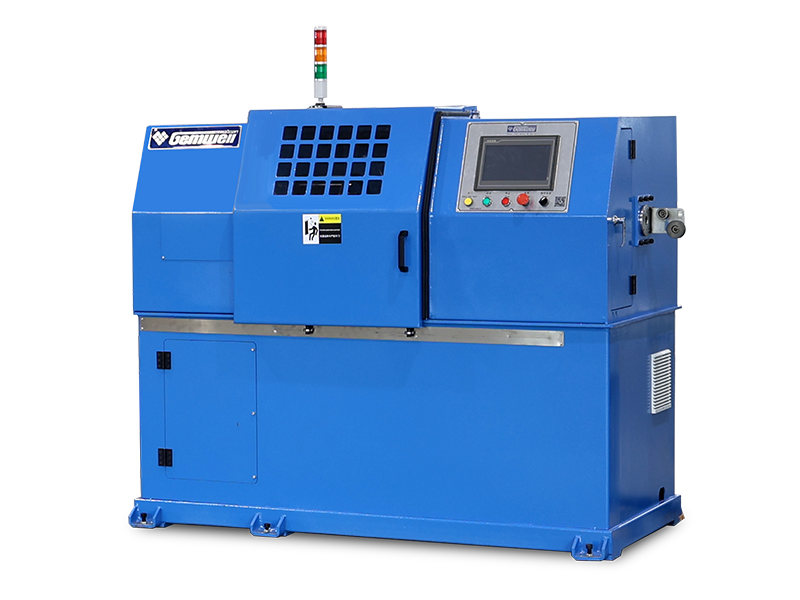
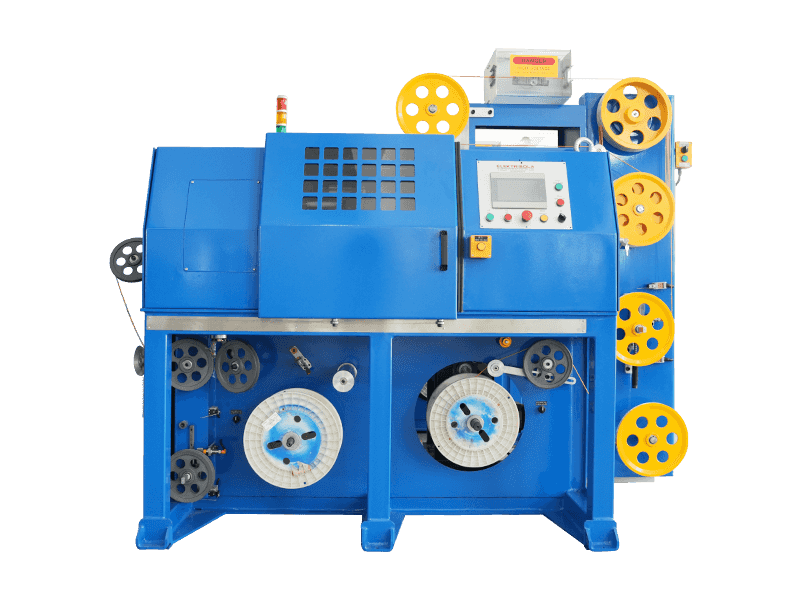
A mesin penampang kawat tembaga terdampar dinilai pertama-tama berdasarkan keterulangan dimensi, bukan berdasarkan kecepatan tertinggi. Tolok ukur langsung yang digunakan di sebagian besar pabrik konduktor adalah luas penampang jadi yang ada di dalamnya plus atau minus 1 persen nominal di seluruh spul produksi, dikonfirmasi dengan pengukuran diameter laser terus menerus, bukan pengukuran tangan secara berkala. Segala sesuatu yang lain dalam artikel ini, mulai dari desain sangkar hingga jadwal keausan, ada untuk melindungi nomor tunggal tersebut.
Konstruksi tembaga terdampar lebih disukai daripada batang padat di mana kabel harus tahan terhadap pembengkokan berulang kali. Memisahkan satu konduktor besar menjadi 7, 19, atau 37 helai yang lebih halus akan mendistribusikan tegangan lentur ke banyak jari-jari kecil, bukan satu jari-jari besar, yang merupakan alasan mekanis konduktor terdampar menahan retak lelah jauh lebih lama daripada kawat padat dengan luas penampang yang sama.
Sejarah Singkat Bagaimana Peralatan Terdampar Berkembang
Pembuatan kawat yang terdampar pada awalnya mengandalkan kerangka pembuatan tali sederhana yang diadaptasi dari mesin tekstil, di mana kumparan dipasang pada keranjang yang diputar secara manual. Untaian tembaga disatukan dengan kecepatan rendah, dan konsistensi penampang sangat bergantung pada perasaan ketegangan yang dirasakan operator daripada umpan balik yang diukur.
Peralihan ke sangkar rangka kaku bertenaga listrik pada pertengahan abad ke-20 memungkinkan beberapa kumparan berputar sebagai satu unit yang seimbang, yang merupakan hal pertama yang membuat penampang melintang yang benar-benar bulat dan dapat diulang dapat dicapai pada kecepatan produksi. Desain berbentuk tabung dan planet diikuti setelah teknologi bantalan dan motor cukup matang untuk mendukung kecepatan putaran yang lebih tinggi tanpa getaran yang berlebihan.
Garis-garis modern menambahkan kontrol tegangan yang digerakkan oleh servo dan pengukuran laser inline, menutup loop antara apa yang dilakukan alat berat dan apa yang sebenarnya diukur oleh penampang akhir, detik demi detik, daripada mengandalkan pengambilan sampel di akhir pengoperasian.

Prinsip Kerja Inti Dibalik Stranding Dan Twisting
Terlepas dari keluarga mesinnya, tiga tindakan fisik terjadi secara berurutan: untaian ditarik dari kumparan pasokan di bawah tegangan balik yang terkendali, untaian tersebut menyatu pada cetakan pembentuk atau titik puntir di mana geometri awam diatur, dan bundel yang telah selesai ditarik ke depan oleh penggulung pada kecepatan yang disesuaikan dengan kecepatan rotasi elemen puntir. Rasio antara kecepatan penggulung dan kecepatan rotasi menentukan panjang peletakan, dan panjang peletakan menentukan fleksibilitas dan kepadatan pengepakan akhir dari penampang.
Ketegangan punggung perlu mendapat perhatian khusus karena ia bekerja pada setiap helai secara independen. Jika salah satu rem gelendong bahkan sedikit lebih kencang daripada rem lainnya, untaian tersebut akan berada di bawah tegangan yang lebih besar daripada yang lain, menarik dirinya ke arah tengah ikatan dan mengubah lapisan luar menjadi bentuk tidak beraturan dan tidak bulat setelah konduktor selesai.
Empat Keluarga Mesin Dibandingkan Berdampingan
Mesin Pengelompokan
Mesin pengelompokkan memutar sekelompok untaian halus yang longgar, biasanya berdiameter antara 0,05 mm dan 0,4 mm, tanpa sangkar gelendong kaku yang membawa seluruh rakitan. Desain ini sesuai dengan konduktor fleksibel yang digunakan pada kabel earphone, kabel USB, dan kabel kontrol tipis, yang biasanya menjalankan kecepatan rotasi di antaranya 2.000 dan 6.000 rpm tergantung pada berapa banyak helai yang digabungkan.
Mesin Stranding Rangka Kaku
Mesin berbingkai kaku memasang kumparan individu pada sangkar yang berputar sebagai satu unit seimbang, yang menjaga ketegangan merata di setiap helai. Hal ini menjadikan peralatan rangka kaku sebagai pilihan standar untuk konduktor berukuran sedang dan besar, mulai dari sekitar 6 mm persegi hingga beberapa ratus mm persegi, di mana lapisan luar berbentuk bulat sangat penting untuk ekstrusi hilir.
Mesin Stranding Tubular
Desain berbentuk tabung melewatkan kawat melalui tabung yang berputar, bukan rangka sangkar penuh, sehingga mengurangi massa yang berputar dan memungkinkan kecepatan saluran lebih tinggi untuk bagian kecil dan menengah. Pabrik yang menjalankan konduktor bervolume tinggi dan berukuran sedang sering kali lebih memilih peralatan berbentuk tabung karena tingkat kebisingan yang lebih rendah dan tapak lantai yang lebih kecil.
Mesin Terdampar Planet
Mesin planet dibuat sedemikian rupa sehingga untaian yang telah dipilin sebelumnya tidak pernah berputar pada porosnya sendiri saat masih disatukan sebagai satu bundel. Ini adalah metode yang disukai jika umur kelelahan kawat melebihi kecepatan produksi mentah, seperti inti kabel daya yang ditujukan untuk layanan pelenturan konstan.
Geometri Penampang: Panjang Letak, Pola Lapisan, Dan Pemadatan
Panjang peletakan adalah jarak sepanjang konduktor jadi yang diperlukan agar satu untai dapat menyelesaikan satu lilitan 360 derajat penuh. Panjang peletakan yang lebih pendek memberikan fleksibilitas yang lebih baik tetapi memerlukan lebih banyak panjang tembaga untuk menutupi panjang lintasan yang sama, yang sedikit mengurangi luas penampang efektif jika diameter untai tidak disesuaikan untuk mengimbanginya.
| Struktur Lapisan | Jumlah Untai Total | Penggunaan Umum |
|---|---|---|
| 1 pusat 6 | 7 | Kabel kontrol, kabel peralatan |
| 1 pusat 6 12 | 19 | Kabel distribusi listrik |
| 1 pusat 6 12 18 | 37 | Kabel las fleksibel, robotika |
| Multi-layer, 61 helai | 61 | Kabel daya fleksibel tugas berat |
Rol pemadatan yang dipasang langsung setelah kepala puntir menekan bundel bundar menjadi profil yang lebih padat, menghilangkan celah udara di antara masing-masing helai. Konduktor 19-untai yang dipadatkan biasanya menunjukkan pengurangan diameter luar sekitar 8 hingga 10 persen dibandingkan dengan luas penampang yang sama yang dibiarkan tidak dipadatkan, yang penting di mana pun kabel yang sudah jadi harus muat di dalam barel konektor tetap atau ukuran saluran.
Dimana A Mesin Pemutar Pasangan Kawat Cocok Dengan Garis
A Mesin Pemutar Pasangan Kawat adalah kategori peralatan terpisah dari mesin penampang terdampar. Alih-alih menggabungkan banyak filamen tembaga menjadi satu konduktor, dibutuhkan dua konduktor tunggal yang sudah terisolasi dan memelintirnya satu sama lain untuk membentuk pasangan yang seimbang, yang merupakan bahan dasar dari sebagian besar kabel data dan komunikasi. Pelintiran ini membatalkan interferensi elektromagnetik antara dua konduktor, yang merupakan alasan mengapa setiap kabel Ethernet dengan kategori tertentu dan sebagian besar kabel instrumentasi bergantung pada pasangan terpilin daripada susunan paralel sederhana.
Twist pitch adalah parameter yang paling dekat dilacak oleh para insinyur pada mesin puntir pasangan kawat. Nada yang lebih ketat, yang berarti lebih banyak putaran per meter, meningkatkan penolakan kebisingan namun mengkonsumsi lebih banyak kabel berinsulasi per meter jadi dan sedikit meningkatkan redaman pada frekuensi yang lebih tinggi. Produksi pasangan telekomunikasi standar biasanya berjalan di antara keduanya 12mm dan 20mm , dan di dalam kabel empat pasang, setiap pasangan biasanya disetel ke nada yang sedikit berbeda untuk menghindari crosstalk antara pasangan yang berdekatan.
Pengaturan Kunci yang Dapat Disesuaikan Pada Mesin Pemutar Pasangan Kawat
- Putar pitch, atur secara terpisah untuk setiap posisi spindel
- Ketegangan balik pada masing-masing umpan konduktor
- Kecepatan pengambilan capstan, disesuaikan secara tepat dengan putaran kepala rpm
- Bayar tegangan rem untuk mencegah geraman pada gulungan suplai
- Offset pitch berpasangan-ke-pasangan dalam unit kabel multi-pasangan
Banyak fasilitas produksi sekarang menggabungkan mesin penampang kawat tembaga terdampar untuk tahap konduktor dengan mesin puntir pasangan kawat untuk tahap pengkabelan dalam satu jalur kontinu. Hal ini mengurangi waktu penanganan antar proses dan menurunkan kemungkinan oksidasi permukaan pada untaian tembaga kosong yang dibiarkan menunggu di antara stasiun terpisah.
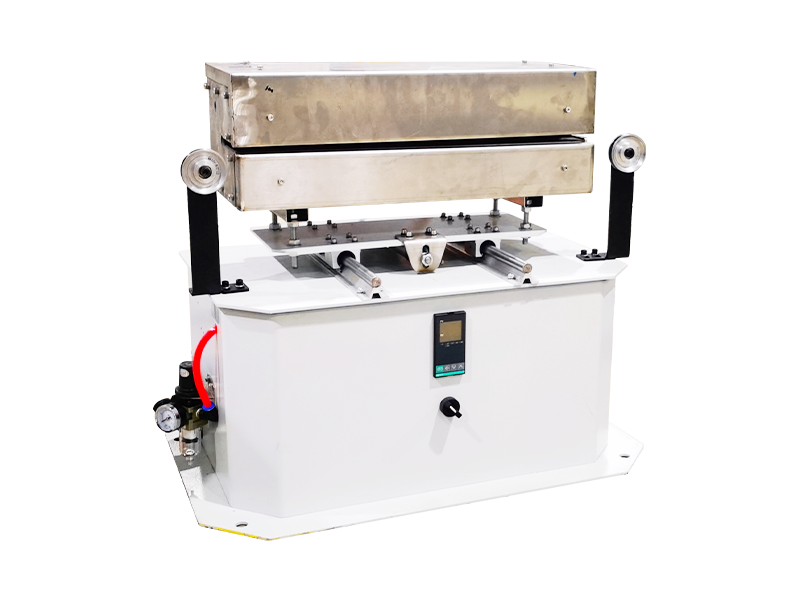
Tingkat Tembaga, Gambar, Dan Efek Annealing Terhadap Kualitas Terdampar
Batang tembaga yang mengumpankan mesin penampang terdampar hampir selalu merupakan tembaga pitch keras elektrolitik dengan kemurnian 99,9 persen atau lebih tinggi, dikurangi melalui serangkaian gambar mati sebelum mencapai kepala puntir. Suhu anil selama tahap penarikan secara langsung mempengaruhi perilaku setiap helai setelah menyentuh sangkar yang terdampar; tembaga yang berada di bawah anil tetap lebih kaku dan muncul kembali setelah dipelintir, mendistorsi penampang bulat menjadi bentuk agak oval setelah konduktor meninggalkan cetakan pembentuk.
Pengujian konduktivitas setelah stranding biasanya menargetkan nilai yang mendekati 100 persen IACS (Standar Tembaga Anil Internasional). Setiap penurunan yang diukur di bawah sekitar 98 persen IACS biasanya menunjukkan bahwa cetakan gambar terlalu panas atau pemanjangan untai berlebihan yang terjadi selama proses stranding itu sendiri, keduanya patut diperiksa sebelum mengasumsikan masalah kualitas bahan mentah.
Permukaan akhir juga memainkan peran yang mudah diabaikan. Untaian yang ditarik dengan cetakan yang sudah aus akan menghasilkan goresan memanjang halus yang sedikit meningkatkan ketahanan permukaan dan dapat mempercepat keausan lokal pada cetakan pembentuk mesin stranding setelah untaian abrasif mulai melewatinya ribuan kali per shift.
Sistem Kontrol Ketegangan Dan Mengapa Mereka Lebih Penting Daripada Tenaga Motor
Pembeli yang baru mengenal peralatan stranding sering kali berfokus pada tenaga kuda motor terlebih dahulu, namun kontrol teganganlah yang sebenarnya menentukan konsistensi penampang. Rem gesekan mekanis adalah metode tradisional, menggunakan bantalan pegas pada setiap flensa gelendong, dan meskipun murah, keausannya tidak merata seiring waktu dan memerlukan penyesuaian manual yang sering agar tetap seimbang di seluruh set gelendong penuh.
Rem partikel magnetik menggantikan bantalan gesekan pada sebagian besar alat berat kelas menengah dan premium karena rem tersebut memiliki nilai tegangan yang ditetapkan terlepas dari berapa banyak kawat yang tersisa pada gelendong, yang tidak dapat dilakukan oleh rem gesekan karena diameter gelendong menyusut selama berlari. Kontrol tegangan aktif yang digerakkan oleh servo melangkah lebih jauh, menggunakan motor kecil di setiap posisi gelendong untuk secara aktif menambah atau menghilangkan tegangan berdasarkan umpan balik waktu nyata, yang sekarang umum dilakukan pada jalur yang menghasilkan penampang dengan toleransi ketat untuk aplikasi harness otomotif atau ruang angkasa.
Operator Pemeriksaan Kualitas In-Line Dijalankan Selama Pergeseran Produksi
Kebanyakan garis modern memasang mikrometer laser tepat setelah kepala yang terdampar untuk mencatat diameter luar secara terus menerus daripada mengandalkan pengambilan sampel tangan setiap beberapa menit. Tangkapan ini melayang pada penampang sebelum seluruh spool terpengaruh. Pos pemeriksaan yang umum selama shift meliputi yang berikut ini.
- Pengukuran diameter luar, dicatat terus menerus dengan pengukur laser
- Verifikasi panjang peletakan menggunakan untaian yang ditandai dan pemeriksaan penggaris fisik
- Inspeksi visual pada permukaan untaian untuk mencari bekas goresan yang ditinggalkan oleh cetakan yang aus
- Pengambilan sampel resistansi per bagian 500 meter terhadap nilai target ohm per km
- Periksa ketegangan spool untuk memastikan belitan yang rata tanpa sarang burung
Perubahan tiba-tiba dalam panjang lay di tengah-tengah spool hampir selalu disebabkan oleh tergelincirnya sabuk penggulung atau tegangan pembayaran yang tidak merata pada salah satu bobbin, keduanya merupakan perbaikan cepat setelah ditandai lebih awal daripada ditemukan setelah spool sudah digulung dan dikirim ke pelanggan.
Cacat Penampang Umum Dan Akar Penyebabnya
| Cacat yang Diamati | Kemungkinan Akar Penyebabnya | Perbaikan Khas |
|---|---|---|
| Penampang oval | Ketegangan punggung gelendong tidak merata | Seimbangkan kembali pengaturan rem di seluruh sangkar |
| Untaiannya longgar dan tidak jelas | Usang membentuk cetakan | Ganti dadu pada jam yang dijadwalkan |
| Diameter drifting ditengah spool | Sabuk penggulung yang tergelincir | Retensi atau ganti sabuk |
| Skor permukaan pada untaian | Gambar usang mati di hulu | Periksa dan tukar set cetakan gambar |
| Nada putaran yang tidak konsisten secara berpasangan | Bantalan spindel yang aus menyebabkan getaran | Lumasi atau ganti bantalan |
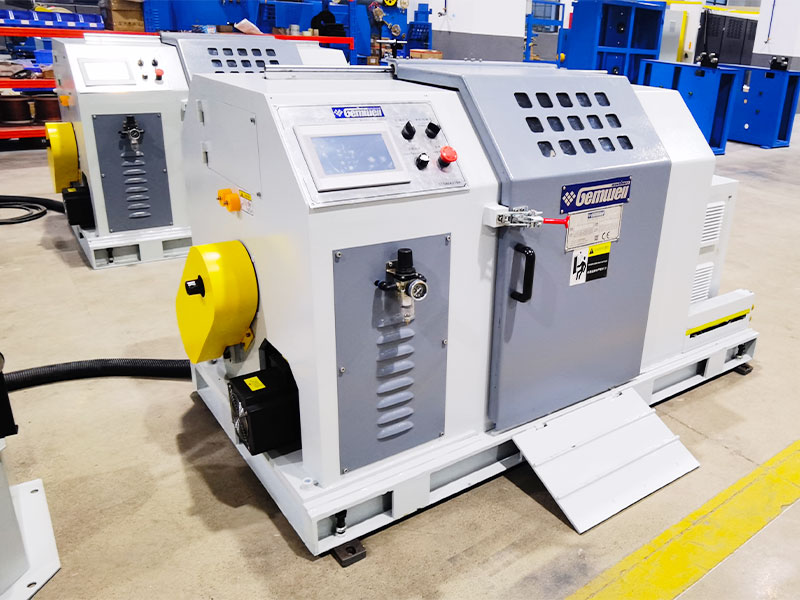
Otomatisasi, Kontrol PLC, Dan Pencatatan Data Pada Jalur Modern
Instalasi mesin penampang kawat tembaga yang lebih baru dijalankan di bawah pengontrol logika yang dapat diprogram yang menyimpan resep untuk setiap kode produk, mencakup panjang peletakan, titik setel tegangan, dan kecepatan penggulung bersama-sama dalam satu file. Beralih antar produk menjadi masalah memuat resep yang disimpan daripada mengatur ulang selusin dial secara manual, yang memotong waktu pergantian dan mengurangi kemungkinan kesalahan pengaturan yang terjadi selama keseluruhan proses.
Pencatatan data yang terikat pada PLC juga membuat catatan yang dapat dilacak untuk setiap spool yang diproduksi, menandai pembacaan diameter, kecepatan lari, dan kejadian alarm apa pun terhadap nomor seri spool. Ketertelusuran ini menjadi berharga setiap kali pelanggan hilir melaporkan suatu masalah, karena tim produksi dapat mengambil log yang tepat untuk spool tersebut daripada mengandalkan memori atau buku catatan kertas.
Aplikasi Industri Untuk Konduktor Tembaga Terdampar Dan Memutar
Konduktor tembaga terdampar dan pasangan terpilin muncul di berbagai industri, dan setiap aplikasi menempatkan prioritas berbeda pada keluaran mesin berpenampang melintang.
| Industri | Prioritas | Penampang Khas |
|---|---|---|
| Tali pengaman otomotif | Ketahanan lelah yang fleksibel | 0,35 hingga 6 mm persegi |
| Kabel data dan telekomunikasi | Nada putaran yang konsisten | 24 hingga 26 AWG per konduktor |
| Membangun kabel listrik | Profil bulat dan padat | 6 hingga 240 mm persegi |
| Robotika dan kabel rantai tarik | Siklus hidup fleksibel tinggi | 0,14 hingga 2,5 mm persegi |
| Kabel energi terbarukan | Konduktivitas tinggi, tahan cuaca | 4 hingga 95 mm persegi |
Pertimbangan Konsumsi Energi Dan Efisiensi Jalur
Massa yang berputar adalah pendorong konsumsi energi terbesar pada tali yang terdampar, karena mempercepat dan memperlambat sangkar gelendong yang terisi membutuhkan daya yang jauh lebih besar daripada sekadar menarik kawat ke depan dengan kecepatan konstan. Desain berbentuk tabung, yang memiliki massa putar yang lebih sedikit dibandingkan sangkar rangka kaku penuh, umumnya mengonsumsi daya yang jauh lebih sedikit per kilogram konduktor jadi dengan laju keluaran yang sebanding.
Penggerak frekuensi variabel pada motor penggulung dan sangkar memungkinkan jalur untuk meningkatkan kecepatan secara bertahap daripada melompat langsung ke rpm penuh, yang melindungi komponen mekanis dan menghaluskan lonjakan penarikan daya yang biasanya muncul pada biaya permintaan listrik fasilitas.
Kebiasaan Perawatan Yang Menjaga Akurasi Penampang Tetap Stabil
Penyimpangan penampang pada mesin yang terdampar jarang disebabkan oleh satu kegagalan yang dramatis; biasanya merupakan akumulasi lambat dari titik-titik keausan kecil. Keausan cetakan adalah penyebab paling umum, karena cetakan pembentuk yang aus secara bertahap membuat bundel untaian terbuka sedikit lebih lebar dari spesifikasi. Operator yang mencatat jam kerja dan mengganti cetakan pada jadwal yang tetap, daripada menunggu cacat yang terlihat, melaporkan jauh lebih sedikit spool yang tidak dapat ditoleransi selama satu tahun produksi penuh.
Pelumasan bearing pada sangkar atau tabung yang berputar juga mempengaruhi penampang secara tidak langsung. Bearing yang kering atau aus menimbulkan getaran pada kepala puntir, yang terlihat sebagai panjang peletakan yang tidak konsisten dan bukan masalah diameter, jadi teknisi yang menanyakan keluhan diameter harus tetap memeriksa kondisi bearing bahkan ketika pembacaan diameter itu sendiri terlihat stabil pada log.
Penyelarasan roller pemandu adalah hal lain yang perlu diperiksa secara berkala, karena roller pemandu yang sedikit tidak sejajar dapat menimbulkan tarikan ke samping yang halus pada jalur untaian yang kemudian muncul sebagai penampang oval hanya jika diperiksa dengan cermat.
Memilih Antara Jenis Mesin Untuk Lini Produksi Baru
Pembeli yang membandingkan mesin penampang kawat tembaga dengan mesin pengikat atau mesin puntir pasangan kawat harus mulai dengan spesifikasi produk jadi, bukan katalog peralatan. Jika keluarannya berupa konduktor tunggal berukuran 6 mm persegi atau lebih besar yang ditujukan untuk distribusi daya, rangka kaku atau untaian tubular yang dilengkapi dengan rol pemadatan adalah pilihan praktis. Jika outputnya adalah pasangan komunikasi dua konduktor, diperlukan mesin puntir pasangan kawat khusus dengan pitch per spindel yang dapat diprogram secara independen, karena mesin stranding saja tidak dapat menghasilkan pasangan puntir yang terkontrol dari kawat pra-insulasi.
Kompatibilitas kecepatan jalur antara peralatan hulu dan hilir juga patut mendapat perhatian. Kepala yang terdampar yang bekerja lebih cepat daripada yang dapat ditangani oleh ekstruder isolasi hilir hanya akan menciptakan masalah loop penyangga, sehingga pencocokan kecepatan penggulung di seluruh lini mencegah lonjakan tegangan yang tidak perlu yang mendistorsi penampang pada sambungan antar mesin.
Luas lantai dan rangkaian produk masa depan juga patut dipertimbangkan sejak dini. Tapak mesin berbentuk tabung yang lebih kecil cocok untuk fasilitas yang menjalankan volume tinggi dengan rentang ukuran yang sempit, sementara garis rangka yang kaku menawarkan lebih banyak fleksibilitas untuk menangani penyebaran penampang yang lebih luas pada peralatan yang sama dari waktu ke waktu.
Pertanyaan yang Sering Diajukan
Berapa toleransi penampang yang harus dimiliki oleh mesin stranding tembaga?
Kebanyakan pembeli kondektur menentukan toleransi sekitar plus atau minus 1 persen dari luas penampang nominal, diverifikasi dengan pengukuran diameter laser terus menerus selama produksi, bukan hanya dengan pemeriksaan langsung.
Apakah mesin puntir pasangan kawat sama dengan mesin pengikat untai?
Mesin pengikat memilin banyak untaian telanjang menjadi satu konduktor, sedangkan mesin pemintal pasangan kawat memelintir dua konduktor yang sudah terisolasi menjadi satu untuk membentuk pasangan seimbang yang digunakan dalam kabel data dan telekomunikasi.
Mengapa pemadatan mengubah diameter luar konduktor terdampar?
Rol pemadatan menekan bundel untaian bundar menjadi bentuk yang lebih padat segera setelah dipelintir, menghilangkan celah udara di antara untaian. Ini biasanya mengurangi diameter luar sekitar 8 hingga 10 persen dibandingkan dengan kumpulan yang tidak dipadatkan dengan luas penampang yang sama.
Apa yang menyebabkan penampang berbentuk oval dan bukannya bulat setelah terdampar?
Ketegangan punggung yang tidak merata pada kumparan, tembaga yang kurang anil yang muncul kembali setelah dipelintir, atau cetakan pembentuk yang aus adalah tiga penyebab paling umum dari penampang jadi yang tidak bulat.
Seberapa sering cetakan pembentuk harus diganti pada garis terdampar?
Jadwal penggantian jam cetakan yang tetap, dibandingkan menunggu cacat yang terlihat, akan menjaga toleransi penampang tetap stabil dan menghindari pelebaran bertahap akibat cetakan yang aus.
Mengapa pitch twist berbeda antara pasangan di dalam kabel multi-pasangan yang sama?
Memberikan nada yang sedikit berbeda pada setiap pasangan akan mengurangi kemungkinan dua pasangan menangkap interferensi satu sama lain, karena mencocokkan nada antara pasangan yang bertetangga meningkatkan risiko crosstalk pada frekuensi tertentu.
Apa perbedaan antara rem gesekan dan rem partikel magnet?
Rem gesekan menggunakan bantalan pegas pada flensa gelendong dan memerlukan penyetelan ulang secara manual saat gelendong dikosongkan, sedangkan rem partikel magnetis menahan nilai tegangan yang disetel secara otomatis terlepas dari sisa kabel pada gelendong.
 Terkait Produk