E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Apa Fungsi Mesin Penggulung Kawat Dan Mengapa Itu Penting
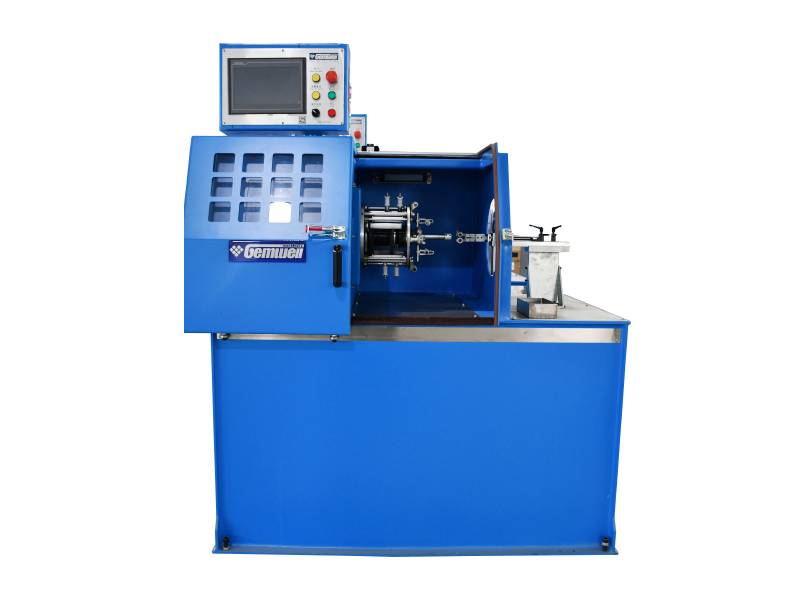
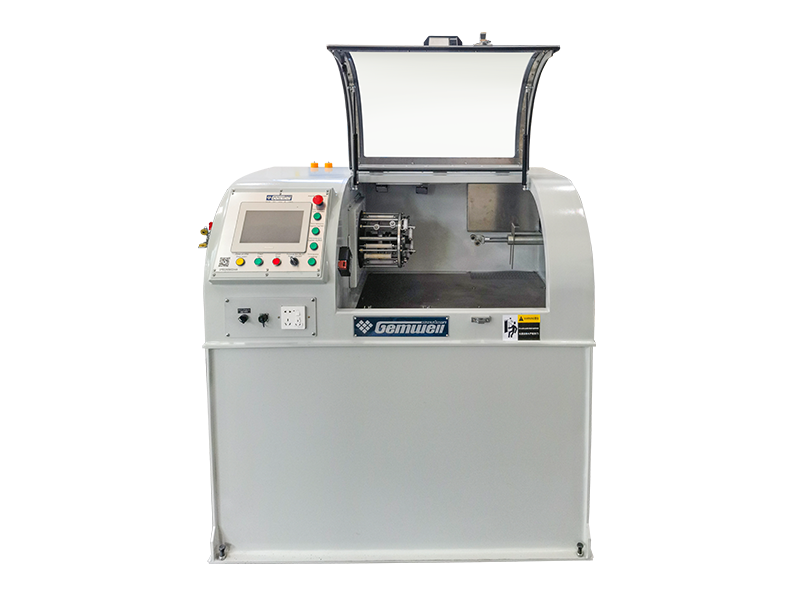
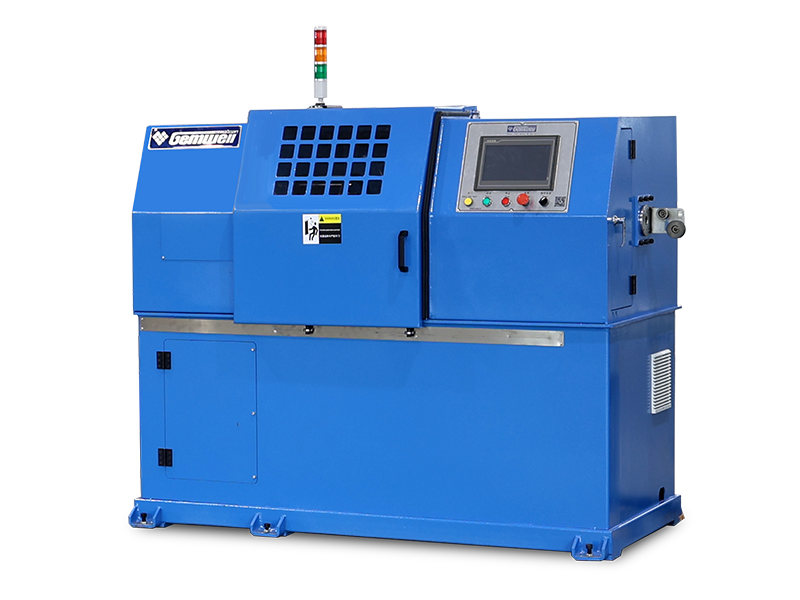
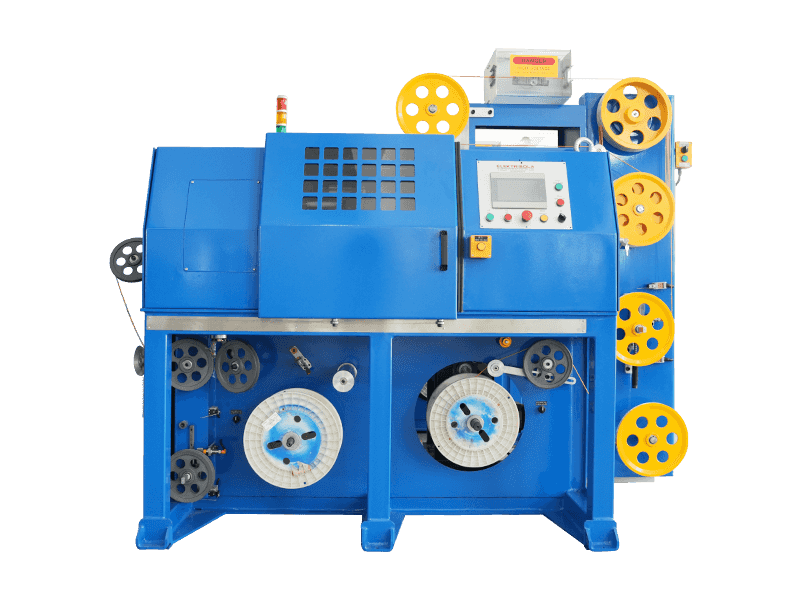
A mesin penggulung kawat mengambil kawat lurus atau gulungan dan melilitkannya menjadi kumparan yang seragam dan dikontrol ketat dengan kecepatan tinggi, kemudian memotong, mengikat, atau mengikat setiap kumparan sehingga dapat dikemas, dikirim, atau dimasukkan langsung ke langkah proses berikutnya. Versi singkatnya: jika sebuah pabrik membutuhkan diameter kumparan yang konsisten, jumlah putaran yang dapat diulang, dan ujung kumparan yang bersih tanpa kekusutan atau tumpang tindih, mesin inilah yang melakukannya, dan memasangkannya dengan a Mesin Perekaman Kawat tepat setelah kepala gulungan menutup lingkaran antara gulungan dan pengemasan dalam satu garis kontinu.
Produsen kawat, bengkel perakitan kabel, pembuat pegas, dan pabrik sekali pakai pengelasan semuanya bergantung pada peralatan ini karena penggulungan manual lambat, tidak konsisten, dan memerlukan banyak tenaga kerja. Seorang pekerja yang melingkar dengan tangan mungkin menghasilkan 40 hingga 60 kumparan per shift tergantung pada diameter kawat; sebuah coiler otomatis kelas menengah yang berjalan pada 300 hingga 800 RPM pada kepala pengambil dapat menghasilkan 400 hingga 1.200 kumparan dalam periode yang sama, dengan toleransi dimensi yang jauh lebih ketat dari kumparan ke kumparan.
Di luar produksi mentah, alasan utama mengapa pabrik mengganti penggulungan manual adalah karena perbedaan. Ketika seseorang menggulung kawat dengan tangan, jarak putaran, tegangan, dan diameter kumparan akhir sedikit bergeser dari kumparan ke kumparan dan bahkan lebih banyak lagi dari operator ke operator dalam setiap shift. Perbedaan tersebut kemudian muncul dalam bentuk masalah umpan pada robot las, pembayaran yang kusut pada kepala paku, atau kumparan yang ditolak pelanggan karena belitan yang tidak rata. Mesin penggulung yang dipasang dengan benar menghilangkan sebagian besar perbedaan tersebut karena tegangan, kecepatan, dan jumlah putaran dikontrol oleh sensor dan pengaturan yang sama setiap siklus.
Sisa dari panduan ini membahas jenis-jenis mesin, cara mesin penggulung kawat dan Mesin Penyadap Kawat bekerja sama, komponen yang harus diperhatikan pembeli sebelum memesan, bagaimana perilaku mesin secara berbeda pada material kawat biasa, penelusuran lengkap siklus produksi dari kawat mentah hingga kumparan pita jadi, kebiasaan perawatan yang benar-benar memperpanjang masa pakai, pertimbangan evaluasi sumber dan pabrik, kesalahan pembelian yang umum, dan pertanyaan yang paling sering muncul dari insinyur pabrik yang mengevaluasi peralatan baru pada tahun 2026.
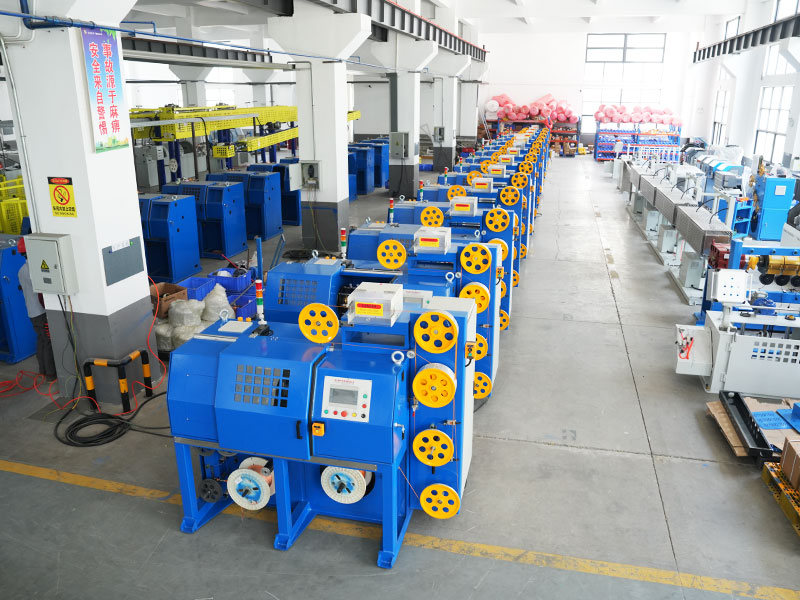
Jenis Utama Mesin Wire Coiling Yang Ada Di Pasaran
Peralatan melingkar tidak dapat digunakan untuk semua jenis. Pengukur kawat, kekerasan material, target berat kumparan, dan metode pengemasan hilir semuanya mendorong pembeli menuju konfigurasi yang berbeda. Di bawah ini adalah kategori yang mencakup sebagian besar mesin terpasang di pabrik produksi kawat, kabel, dan pegas saat ini.
Coiler Cincin Horisontal
Kawat angin ini mengelilingi lengan atau pemintal yang berputar sementara kawat masuk dari sumbu tetap, menghasilkan kumparan berbentuk cincin yang rata. Mereka adalah pilihan standar untuk kawat las, kawat pagar, dan kawat baja ringan umum dengan berat kumparan mulai dari 15 kg hingga lebih dari 1.000 kg per kumparan. Coiler horizontal dihargai karena pusat gravitasinya yang rendah, yang menjaga alat berat tetap stabil bahkan pada kecepatan spindel yang lebih cepat. Karena kumparan berada dalam posisi datar selama penggulungan, gravitasi membantu kawat menempel pada tempatnya secara merata, itulah sebabnya tata letak ini tetap menjadi pilihan paling umum untuk kawat pengukur yang lebih berat.
Barel Vertikal atau Gulungan Keranjang
Kawat diletakkan ke dalam keranjang atau tong yang berputar dengan pola angka delapan atau tingkat angin, yang umum untuk kawat berukuran lebih halus yang digunakan dalam pembuatan pegas, kawat paku, atau kawat konduktor tembaga dan aluminium yang ditujukan untuk penarikan lebih lanjut. Tata letak ini cenderung mengurangi lilitan kawat dan tegangan puntir dibandingkan dengan belitan reel-to-reel, hal ini penting karena kawat yang dipilin dapat menyebabkan keausan cetakan gambar yang tidak rata dan permukaan akhir yang tidak konsisten pada logam lunak.
Penggulung Lapisan Presisi
Digunakan di mana setiap belokan harus berada tepat di sebelah belokan sebelumnya, penggulung lapisan biasa digunakan pada kawat magnet berenamel, kawat las untuk sistem umpan robot, dan kumparan apa pun yang harus terbayar tanpa kusut nantinya. Mekanisme traverse bergerak maju mundur selaras dengan putaran spindel, dan akurasi pitch sering kali dijaga dalam kisaran 0,1 hingga 0,3 milimeter. Toleransi ketat inilah yang memungkinkan sel las robotik menarik kawat terus menerus selama berjam-jam tanpa ada satupun hambatan yang mengganggu siklus pengelasan.
Kombinasi Garis Melingkar Dan Merekam
Daripada menjalankan penggulungan dan pengemasan sebagai dua stasiun terpisah, banyak pabrik sekarang memasang jalur kombinasi di mana penggulung dibuang langsung ke Mesin Wire Taping atau kepala pengikat. Hal ini menghilangkan penanganan manual antara dua langkah dan dengan cepat menjadi konfigurasi default untuk operasi kawat las volume menengah hingga tinggi dan kawat MIG, karena hal ini juga mengosongkan ruang lantai yang seharusnya diperlukan untuk konveyor penyangga antara dua mesin terpisah.
Gulungan Flyer Berputar
Lengan selebaran berputar mengelilingi spul atau mandrel yang tidak bergerak, meletakkan kawat ke bawah sementara titik pengambilan tetap. Desain ini cocok untuk aplikasi berdiameter lebih kecil dan berkecepatan tinggi di mana kawat itu sendiri terlalu halus untuk ditarik melalui cincin pemintalan, seperti kawat tembaga halus atau kawat berlapis yang mana lecet permukaan harus diminimalkan.
Coiler Kepala Ganda Atau Spindel Ganda
Dua kepala kumparan dijalankan secara paralel atau bergantian pada rangka dasar yang sama sehingga satu kepala dapat mengeluarkan kumparan yang sudah jadi sementara kepala lainnya tetap berliku, memotong waktu mati antar siklus mendekati nol. Konfigurasi ini umum terjadi pada pabrik yang menjalankan volume harian tinggi, bahkan jika downtime beberapa detik per siklus akan mengakibatkan hilangnya output yang berarti selama satu shift penuh.
Mesin Penggulung Kawat Versus Mesin Pita Kawat: Dimana Masing-Masing Cocok
Kedua mesin ini sering membingungkan karena biasanya terletak bersebelahan di lantai produksi, namun keduanya memecahkan masalah yang berbeda.
Mesin Penggulung Kawat
Membentuk kawat menjadi kumparan, mengontrol jumlah putaran dan diameter kumparan, serta menentukan berat kumparan akhir. Tugas utamanya adalah membentuk dan mengukur, bukan mengamankan. Segala sesuatu tentang geometri internal kumparan, seberapa rapat lilitannya, seberapa merata tumpukan lapisannya, dan seberapa bersih titik awal dan akhir, berasal dari tahap ini.
Mesin Perekaman Kawat
Membungkus selotip, atau dalam beberapa pengaturan pengikat plastik, mengelilingi kumparan yang sudah jadi pada dua titik atau lebih sehingga kumparan mempertahankan bentuknya selama penanganan, penyimpanan, dan pengangkutan. Tanpa langkah ini, gulungan baja pegas atau kawat las dapat terbuka dan kusut saat meninggalkan mesin. Tahap perekaman murni tentang mempertahankan bentuk kumparan yang telah dibuat, bukan memperbaiki kumparan yang lukanya buruk.
Dalam tata letak yang efisien, kumparan berpindah dari kepala kumparan ke meja putar atau konveyor di mana unit perekam mengindeks di sekitarnya, menerapkan pita pada jumlah titik yang diprogram, dan melepaskan kumparan yang sudah jadi dan diikat ke konveyor yang dapat dibawa pulang. Pabrik yang melewatkan langkah perekaman dan mengandalkan pengikatan tangan melaporkan waktu siklus sekitar 3 hingga 5 kali lebih lama per kumparan dan jumlah sisa yang jauh lebih tinggi dari kumparan yang terlepas sebelum mencapai pelanggan.
Hal ini juga membantu untuk memikirkan mode kegagalan secara terpisah. Masalah melingkar muncul sebagai kumparan oval, longgar, atau tumpang tindih langsung dari kepala. Masalah rekaman muncul kemudian, seringkali setelah kumparan telah melalui beberapa langkah penanganan, seperti pita yang tergelincir, robek, atau gagal menahan kumparan agar tetap tertutup. Mendiagnosis tahap mana yang menyebabkan keluhan pelanggan akan menghemat banyak waktu pemecahan masalah yang terbuang di lantai pabrik.
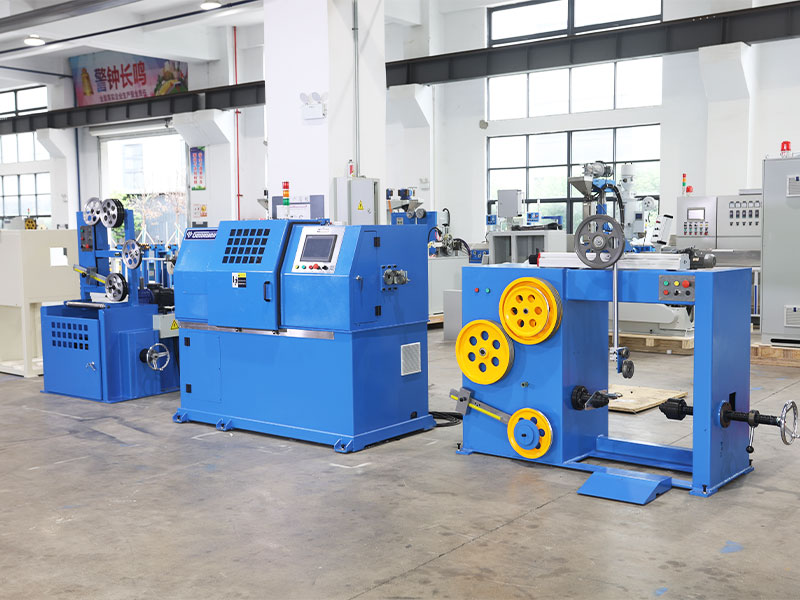
Komponen Inti Dan Yang Perlu Diperiksa Sebelum Membeli
Setiap mesin penggulung kawat, apa pun mereknya, dibuat dengan subsistem yang sama. Mengetahui kontribusi masing-masing membantu pembeli membaca lembar spesifikasi dengan benar alih-alih hanya membandingkan angka kecepatan judul.
| Subsistem | Tugas Kecil | Tugas Sedang | Tugas Berat |
|---|---|---|---|
| Kisaran diameter kawat | 0,2 hingga 1,6mm | 1,6 hingga 6,0mm | 6,0 hingga 16 mm |
| Kapasitas berat koil | Hingga 25kg | 25 hingga 250kg | 250 hingga 1.200kg |
| Kecepatan spindel | Hingga 1.200 RPM | 300 hingga 800 RPM | 80 hingga 300 RPM |
| Jenis penggerak | Motor AC dengan inverter | Motor servo | Servo dengan pengurangan gearbox |
| Waktu pergantian yang khas | 5 hingga 10 menit | 10 hingga 25 menit | 20 hingga 45 menit |
Kontrol Pakan Dan Ketegangan
Lengan penari, penegang pneumatik, atau sistem sel beban loop tertutup menjaga kawat masuk ke kepala kumparan dengan tegangan yang konstan dan terkendali. Ketegangan yang tidak merata adalah satu-satunya penyebab paling umum dari kumparan longgar atau oval, jadi komponen ini memerlukan perhatian lebih dari yang diberikan kebanyakan pembeli saat memilih peralatan. Pada alat berat kelas atas, tensioner melaporkan umpan balik langsung ke panel kontrol, sehingga operator dapat melihat tren tegangan sebelum berubah menjadi koil yang ditolak, alih-alih menemukan masalahnya setelah kejadian tersebut.
Kepala Melingkar Atau Pemintal
Ini adalah elemen berputar yang membentuk kawat menjadi cincin atau lapisan. Diameter kepala biasanya dapat disesuaikan pada rentang tertentu, memungkinkan satu mesin menangani beberapa ukuran kumparan tanpa perubahan perkakas penuh. Kualitas bearing di dalam rakitan ini mempunyai pengaruh yang sangat besar terhadap tingkat kebisingan dan biaya perawatan jangka panjang, karena unit ini bekerja terus menerus pada kecepatan tetapan penuh alat berat.
Penghitungan Dan Pengukuran Panjang
Roda encoder atau penghitung optik melacak putaran atau panjang linier sehingga mesin memotong sesuai berat atau panjang target yang tepat. Pengontrol modern memiliki akurasi panjang dalam 0,5 persen pada peralatan yang dirawat dengan baik. Pengukuran ini juga dimasukkan langsung ke dalam penghitungan berat kumparan, yang penting bagi pabrik yang menjual kawat berdasarkan beratnya dan perlu menghindari pengisian kumparan yang berlebihan secara terus-menerus.
Pemotongan Dan Ejeksi
Setelah jumlah target tercapai, geser pneumatik atau hidrolik memotong kawat, dan lengan ejektor atau dudukan miring mendorong kumparan yang sudah jadi ke stasiun berikutnya, sering kali disebut Mesin Pita Kawat. Potongan yang bersih dan bebas duri lebih penting daripada kedengarannya, karena ujung kawat yang compang-camping dapat tersangkut pada kumparan berikutnya saat ditumpuk atau tersangkut pada lapisan film kemasan saat dibungkus.
Panel Kontrol Dan Penyimpanan Resep
Antarmuka manusia-mesin adalah tempat operator menetapkan diameter kawat, berat kumparan target atau jumlah putaran, kecepatan spindel, dan target tegangan. Mesin dengan penyimpanan resep memungkinkan pabrik menyimpan set parameter lengkap untuk setiap produk dan memanggilnya kembali dalam hitungan detik daripada memasukkan kembali setiap nilai secara manual pada setiap pergantian, yang merupakan salah satu penghemat waktu terbesar di pabrik multi-produk.
Bagaimana Perilaku Melingkar Berubah pada Material Kawat Biasa
Mesin penggulung yang sama dapat berperilaku sangat berbeda tergantung pada bahan apa yang melewatinya, dan pembeli yang mengabaikan hal ini akhirnya mengejar masalah kualitas yang sebenarnya merupakan ketidaksesuaian bahan dan bukan kesalahan mesin.
Baja Ringan Dan Kawat Las
Cukup mudah untuk digulung karena memiliki bentuk yang baik, tetapi baja pengukur yang lebih berat memerlukan tegangan yang lebih kuat dan pengaturan bantalan kepala melingkar yang lebih kokoh untuk menghindari defleksi pada kecepatan.
Kawat Konduktor Tembaga Dan Aluminium
Lebih lembut dan lebih rentan terhadap penandaan permukaan, sehingga ketegangan harus diturunkan dan roller pemandu mendapat manfaat dari permukaan kontak yang lebih halus, sering kali dilapisi, untuk menghindari lecet pada lapisan akhir.
Baja Pegas
Kecenderungan pegas balik yang tinggi berarti kumparan ingin membuka saat ketegangan dilepaskan, itulah sebabnya langkah taping sangat penting untuk material ini dan mengapa jumlah titik taping biasanya lebih tinggi untuk kawat pegas dibandingkan logam yang lebih lunak.
Kawat Baja Tahan Karat
Kekerasan yang lebih tinggi meningkatkan keausan pada roller pemandu dan bilah geser pemotong seiring berjalannya waktu, sehingga pabrik yang menggunakan banyak bahan tahan karat biasanya mengganti suku cadang yang aus dalam siklus yang lebih pendek dibandingkan pabrik yang sebagian besar menggunakan baja ringan.
Kawat Dilapisi Atau Diisolasi
Lapisan enamel atau plastik dapat rusak karena tegangan berlebih atau permukaan pemandu yang kasar, sehingga bahan ini biasanya bekerja pada tegangan yang berkurang dengan perhatian ekstra untuk menjaga rol pemandu tetap bersih dan bebas dari serpihan yang menempel.
Siklus Produksi Penuh, Langkah Demi Langkah
Memahami urutan sebenarnya yang dilalui kumparan membantu pembeli mengajukan pertanyaan yang lebih tajam selama kunjungan pabrik atau demonstrasi peralatan, karena setiap langkah adalah tempat di mana kualitas dapat diperoleh atau hilang.
- Kawat mentah keluar dari spul suplai atau garis gambar dan melewati pelurus awal untuk menghilangkan lengkungan apa pun dari pemrosesan hulu.
- Kawat memasuki sistem penegang, di mana lengan penari atau sel beban menahan tarikan yang stabil saat diumpankan ke arah kepala melingkar.
- Kepala kumparan atau pemintal mulai berputar, dipandu oleh mekanisme lintasan jika mesin tersebut merupakan penggulung lapisan presisi, atau oleh jalur putaran alami jika mesin tersebut merupakan penggulung cincin.
- Encoder menghitung putaran atau mengukur panjang secara terus menerus terhadap target yang ditetapkan pada panel kontrol.
- Setelah target tercapai, mesin memberi sinyal pemotongan, yang memotong kawat dengan rapi pada titik yang diprogram.
- Lengan ejektor, dudukan miring, atau transfer konveyor menggerakkan kumparan yang sudah jadi dari kepala dan menuju stasiun berikutnya.
- Jika Mesin Wire Taping terintegrasi, kumparan akan berindeks ke dalam carousel taping, di mana pita perekat diterapkan pada dua hingga empat titik di sekeliling keliling.
- Kumparan yang sudah jadi dan diberi pita dipindahkan ke konveyor yang bisa dibawa pulang untuk ditimbang, diberi label, dan dipentaskan untuk pengemasan atau pengiriman.
Tautan lemah apa pun dalam rantai ini, apakah itu tensioner yang aus, bilah pemotong tumpul, atau taping carousel yang tidak selaras, cenderung muncul sebagai keluhan kualitas beberapa langkah kemudian, itulah sebabnya pabrik yang memecahkan masalah secara sistematis dari langkah pertama memecahkan masalah lebih cepat daripada pabrik yang langsung menyesuaikan mesin terakhir di jalurnya.
Cara Memilih Mesin Penggulung Kawat yang Tepat Untuk Saluran Anda
Daftar periksa di bawah ini mencerminkan pertanyaan-pertanyaan yang benar-benar mengubah keputusan pembelian, berdasarkan kriteria teknis yang digunakan sebagian besar tim pengadaan saat menentukan peralatan penggulungan baru.
- Konfirmasikan kisaran diameter kawat penuh yang Anda jalankan saat ini dan di mana pun Anda berharap untuk berkembang dalam dua hingga tiga tahun ke depan, bukan hanya yang terlaris saat ini.
- Sesuaikan keluaran berat koil dengan standar pengemasan dan pengiriman Anda; sebuah alat berat yang melampaui target berat bahkan sebesar 2 persen akan menambah biaya bahan riil selama satu tahun produksi penuh.
- Periksa apakah mesin dapat dipasangkan langsung dengan Mesin Wire Taping pada rangka dasar yang sama, atau apakah memerlukan konveyor terpisah dan ruang lantai tambahan.
- Tanyakan waktu pergantian antara ukuran koil; beberapa mesin membutuhkan 5 menit, yang lain membutuhkan 45 menit, dan perbedaan itu bertambah dengan cepat di pabrik multi-produk.
- Tinjau opsi bahasa panel kontrol dan apakah penyimpanan resep memungkinkan operator mengingat pekerjaan yang disimpan alih-alih memasukkan kembali parameter secara manual.
- Verifikasi suku cadang mana yang tersedia secara lokal versus suku cadang yang harus diimpor, karena bantalan kepala melingkar dan sensor tegangan adalah suku cadang yang paling cepat aus.
- Tanyakan bagaimana kinerja mesin di seluruh rangkaian material yang Anda jalankan, bukan hanya sampel yang digunakan pemasok dalam video demonstrasi.
- Perhatikan tapaknya termasuk bagian pelurusan infeed dan taping outfeed atau bagian konveyor, bukan hanya kepala melingkar itu sendiri, karena luas lantai sering kali diremehkan selama perencanaan.
- Tanyakan tentang tingkat kebisingan dan getaran pada kecepatan penuh jika alat berat akan bekerja di dekat peralatan presisi lainnya atau di ruang kerja bersama.
Mengintegrasikan Mesin Perekaman Kawat Ke Dalam Garis Melingkar
Kombinasi penggulungan dan perekaman yang disetel dengan baik dinilai bukan berdasarkan kecepatan tertingginya, melainkan berdasarkan seberapa sedikit kumparan yang ditolak karena pembungkusnya yang longgar, penempatan pita yang tidak berada di tengah, atau pita yang tumpang tindih dengan ujung kawat yang dipotong.
Sebagian besar unit Mesin Pita Kawat mengindeks di sekitar kumparan pada korsel yang berputar atau satu set rol yang digerakkan, menerapkan dua hingga empat bungkus pita di masing-masing dua hingga empat titik di sekitar lingkar kumparan. Jumlah titik taping tergantung pada diameter kumparan dan kekakuan kawat; kumparan pengukur yang lebih kaku dan lebih berat biasanya membutuhkan empat titik untuk tetap tertutup, sedangkan kumparan pengukur yang lebih ringan dapat menahan dua titik.
Saat menentukan jalur gabungan, mintalah pemasok untuk menjalankan kumparan sampel dari kawat Anda yang sebenarnya, bukan kumparan demo, karena permukaan akhir kawat dan perilaku pegas mengubah cara pita dikencangkan. Pita perekat yang tumpang tindih kira-kira 30 hingga 50 persen per bungkus adalah titik awal yang umum, kemudian disesuaikan berdasarkan perilaku kumparan dalam pengujian transit.
Lebar pita perekat dan jenis perekat juga lebih penting daripada perkiraan banyak pembeli. Pita perekat yang lebih sempit akan diaplikasikan lebih cepat tetapi mungkin memerlukan lebih banyak pembungkus untuk menahan kumparan yang lebih berat agar tetap tertutup, sementara pita perekat yang lebih lebar menutupi permukaan kumparan dengan lintasan yang lebih sedikit namun menambah biaya bahan per kumparan. Kekuatan perekat harus disesuaikan dengan durasi penyimpanan dan kondisi penanganan koil yang diharapkan, karena pita perekat yang berkinerja baik di gudang yang dikontrol iklim mungkin tidak dapat bertahan dengan baik melalui rute pengiriman di luar ruangan atau dengan kelembapan tinggi.
Industri Yang Mengandalkan Peralatan Wire Coiling Sehari-harinya
Bahan Habis Pengelasan
Kawat MIG, kawat busur terendam, dan kawat berinti fluks semuanya dikirimkan sebagai kumparan, drum, atau kumparan berpita, dan konsistensi kumparan secara langsung mempengaruhi seberapa lancar kawat diumpankan melalui obor las.
Manufaktur Musim Semi
Kawat pegas mentah sudah digulung terlebih dahulu untuk disimpan dan diangkut sebelum melalui proses pembentukan pegas terpisah, sehingga keseragaman kumparan mengurangi kemacetan umpan pada mesin pembentuk.
Pagar Dan Kawat Konstruksi
Kawat berduri, kawat pengikat, dan kumparan pengikat rebar diproduksi dalam volume tinggi dengan penekanan pada akurasi berat kumparan untuk pengendalian biaya dengan margin yang tipis.
Kabel Dan Kawat Konduktor
Kawat konduktor tembaga dan aluminium digulung di antara jalur penarikan, sehingga diperlukan penanganan yang hati-hati untuk menghindari goresan permukaan yang akan memengaruhi konduktivitas di bagian selanjutnya.
Pengikat Dan Kawat Paku
Jalur pembuatan paku berkecepatan tinggi ditarik langsung dari kumparan, sehingga perilaku pelepasan kumparan harus cukup lancar sehingga header hilir tidak terhenti.
Wire Mesh Dan Jaring
Kumparan diumpankan langsung ke peralatan tenun atau pengelasan mesh, di mana konsistensi dimensi mencegah pola mesh melayang di seluruh proses produksi.
Komponen Pengkabelan Otomotif
Kawat berdiameter lebih kecil yang digunakan dalam pembuatan harness otomotif mendapat keuntungan dari penggulungan lapisan yang presisi, karena hasil yang kusut berarti langsung menjadi kecepatan jalur perakitan harness yang lebih lambat.
Produk Kawat Pertanian
Kawat baling dan kawat pengikat pertanian umum diproduksi dalam volume tinggi di mana konsistensi berat kumparan membantu peternakan dan distributor merencanakan penggunaan tanpa harus menebak-nebak.
Produksi Logam Elektroda Dan Pengisi
Kawat pengisi berdiameter halus untuk proses pengelasan khusus sangat bergantung pada toleransi gulungan yang ketat karena variasi tegangan yang kecil pun mempengaruhi stabilitas busur selama penggunaan.
Kebiasaan Perawatan yang Memperpanjang Umur Mesin
Setiap hari
Bersihkan kepala melingkar dan periksa sisa-sisa kawat di rol pemandu; penumpukan serutan logam halus adalah penyebab paling umum dari goresan permukaan pada kumparan yang sudah jadi.
Mingguan
Periksa sensor tegangan dan poros lengan penari untuk pergerakan yang mulus, dan pastikan geseran pneumatik masih menghasilkan potongan yang bersih tanpa gerinda.
Bulanan
Gemuk bantalan spindel sesuai jadwal pabrikan, periksa ketegangan sabuk penggerak, dan jalankan kembali koil kalibrasi untuk memastikan penghitungan putaran dan pengukuran panjang masih dalam toleransi.
Triwulanan
Periksa keselarasan antara kepala kumparan dan konveyor takeaway atau pengumpan Mesin Pita Kawat, karena offset kecil sekalipun di sini dapat menyebabkan kumparan macet atau pita tidak berada di tengah.
Setiap tahun
Lakukan pemeriksaan menyeluruh terhadap belitan motor penggerak, kondisi oli girboks, dan akurasi encoder, karena komponen ini mengalami penurunan secara perlahan dan mudah diabaikan hingga kualitas keluaran sudah menurun.
Menyimpan log pemeliharaan sederhana berdasarkan mesin, dibandingkan mengandalkan memori, akan mempermudah mendeteksi penurunan kinerja secara perlahan sebelum berubah menjadi penghentian yang tidak direncanakan. Banyak pabrik menemukan bahwa daftar periksa yang tercetak di dekat mesin, yang diperiksa saat pergantian shift, menemukan masalah kecil beberapa hari atau minggu sebelum masalah tersebut muncul sebagai keluhan kualitas.
Pemecahan Masalah Masalah Umum Mesin Penggulung Kawat
| Gejala | Kemungkinan Penyebabnya | Perbaikan Pertama Untuk Dicoba |
|---|---|---|
| Kumparannya lepas atau lonjong | Ketegangan kawat tidak konsisten | Kalibrasi ulang lengan penari atau sensor tegangan |
| Berat kumparan menyimpang dari target | Roda encoder atau selip aus | Bersihkan dan periksa permukaan kontak roda pengukur |
| Goresan kawat atau bekas permukaan | Kotoran pada roller pemandu atau cetakan yang tidak sejajar | Bersihkan rol dan periksa kesejajaran cetakan |
| Pembungkus pita mendarat di tengah koil | Ketidakselarasan antara output coiler dan infeed Wire Taping Machine | Periksa kembali keselarasan konveyor atau meja putar |
| Mesin berhenti di tengah siklus | Motor penggerak kelebihan beban atau geser pemotong macet | Kurangi beban, periksa bilah geser dari gerinda atau serpihan |
| Kawat melompat atau melompat selama penggulungan | Bantalan rol pemandu atau sabuk selip aus | Periksa dan ganti bantalan rol pemandu yang aus |
| Lapisan kumparan bersilangan atau tumpang tindih secara tidak merata | Mekanisme lintasan tidak sinkron dengan kecepatan spindel | Kalibrasi ulang waktu lintasan terhadap putaran spindel |
Apa yang Berubah Dalam Teknologi Wire Coiling Saat Ini
Pembeli juga lebih sering meminta penggantian perkakas cepat yang memungkinkan satu mesin mencakup rentang diameter kawat yang lebih luas tanpa pergantian mekanis yang lama, karena jumlah produksi yang lebih kecil dan pergantian produk yang lebih sering menjadi lebih umum di seluruh manufaktur kawat dan kabel.
Konektivitas data adalah bidang lain yang mengalami perubahan terus-menerus. Dibandingkan dengan panel kontrol yang berdiri sendiri, mesin-mesin baru semakin mencatat jumlah kumparan, waktu siklus, dan data tren tegangan ke jaringan pabrik bersama, sehingga tim pemeliharaan dapat melihat sensor yang bergerak perlahan di beberapa mesin sekaligus alih-alih menunggu masing-masing mesin menandai kesalahan satu per satu. Visibilitas semacam ini menjadi pembeda antar pemasok meskipun kinerja kumparan mekanis inti serupa.
Penggunaan energi selama waktu idle juga mendapat lebih banyak perhatian, dengan sistem servo yang dapat turun ke kondisi penahan daya rendah di antara siklus dibandingkan menjalankan motor penggerak secara terus-menerus, sehingga menambah beban pada lini multi-mesin yang menjalankan shift yang diperpanjang.
Dibandingkan dengan Coiling Manual, Semi-Otomatis, dan Sepenuhnya Otomatis
| Konfigurasi | Kira-kira. Keluaran Per Shift | Persyaratan Operator |
|---|---|---|
| Penggulungan manual | 40 hingga 60 kumparan | 1 operator penuh waktu per stasiun |
| Koil semi-otomatis | 150 hingga 400 kumparan | 1 operator, perhatian paruh waktu |
| Garis melingkar dan merekam sepenuhnya otomatis | 400 hingga 1.200 kumparan | 1 operator mengawasi beberapa mesin |
Kesenjangan antara semi-otomatis dan otomatis penuh sering kali disebabkan oleh seberapa besar perhatian operator yang masih diperlukan pada langkah perekaman dan ejeksi. Jalur semi-otomatis biasanya memerlukan seseorang untuk memicu atau membantu langkah perekaman secara manual, sedangkan jalur otomatis sepenuhnya menangani transisi tersebut tanpa masukan operator, sehingga membebaskan orang tersebut untuk mengawasi dua atau tiga mesin sekaligus alih-alih berdiri di satu stasiun.
Mengevaluasi Pemasok Atau Pabrik Sebelum Melakukan Pemesanan
Karena sebagian besar mesin penggulung dipesan sebagai peralatan modal yang dimaksudkan untuk beroperasi selama bertahun-tahun, mengevaluasi pemasok sama pentingnya dengan mengevaluasi lembar spesifikasi mesin.
Minta Uji Coba Langsung
Uji coba video atau tatap muka menggunakan sampel kawat asli Anda mengungkapkan lebih dari sekadar spesifikasi katalog, karena perilaku penggulungan berubah seiring dengan kekerasan material, lapisan permukaan, dan bahkan pemasok spesifik kawat mentah Anda.
Periksa Waktu Tunggu Suku Cadang
Tanyakan secara langsung berapa lama waktu yang dibutuhkan untuk mendapatkan penggantian sensor tegangan, bantalan kepala melingkar, atau pisau geser pemotong, dan apakah pemasok menyimpan suku cadang umum dalam persediaan secara lokal dibandingkan mengirim dari luar negeri sesuai permintaan.
Konfirmasikan Struktur Dukungan Purna Jual
Pahami apakah dukungan teknis tersedia melalui panggilan video, apakah teknisi dapat melakukan perjalanan di lokasi jika diperlukan, dan berapa waktu respons yang diharapkan jika mesin mati di tengah produksi.
Tinjau Instalasi Sebelumnya di Aplikasi Serupa
Pemasok dengan beberapa instalasi sesuai jenis kawat dan kisaran berat kumparan spesifik Anda umumnya merupakan pilihan yang lebih aman daripada pemasok yang pengalamannya terkonsentrasi pada kategori produk yang sangat berbeda.
Kesalahan Umum yang Dilakukan Pembeli Saat Menentukan Mesin Coiling
- Mengukur mesin hanya berdasarkan diameter kawat yang paling laris saat ini, bukan diameter keseluruhan yang dijalankan pabrik sepanjang tahun.
- Meremehkan luas lantai dengan hanya mengukur tapak kepala melingkar dan melupakan bagian pelurusan infeed dan bagian rekaman outfeed.
- Memilih kecepatan tertinggi sebagai faktor keputusan utama dan mengabaikan waktu pergantian, yang sering kali lebih penting di pabrik multi-produk.
- Melewatkan uji coba dengan kabel asli pabrik dan hanya mengandalkan video demonstrasi pemasok yang menggunakan bahan berbeda.
- Mengabaikan ketersediaan suku cadang hingga mesin terpasang dan suku cadang aus rusak untuk pertama kalinya.
- Memperlakukan coiler dan Mesin Wire Taping sebagai pasangan yang dipikirkan kemudian daripada merencanakan keduanya bersama-sama sejak awal proyek.
Faktor Biaya Dan Pengembalian Investasi
3 hingga 5x
Waktu siklus lebih cepat ketika perekaman dilakukan secara otomatis, bukan diikat dengan tangan
0,5%
Akurasi pengukuran panjang tipikal pada coiler yang dirawat dengan baik
2 hingga 3 tahun
Jendela pengembalian umum untuk pabrik yang menggantikan penggulungan manual dengan jalur otomatis
Di luar harga pembelian, pembeli harus mempertimbangkan konsumsi energi motor penggerak, biaya dan waktu tunggu suku cadang seperti bantalan dan sensor tegangan, dan berapa banyak ruang lantai yang dibutuhkan sel Mesin Penggulung dan Kawat Taping gabungan dibandingkan dengan dua stasiun terpisah yang dihubungkan oleh konveyor. Pabrik yang menjalankan beberapa diameter kawat juga harus memperhitungkan waktu pergantian sebagai biaya berulang, karena peralihan yang lambat memakan output harian meskipun kecepatan terukur mesin terlihat kuat di atas kertas.
Realokasi tenaga kerja adalah bagian lain dari penghitungan keuntungan yang terlewatkan. Mengganti dua atau tiga stasiun penggulungan manual dengan satu jalur otomatis tidak hanya mengurangi jumlah karyawan, namun juga membebaskan pekerja berpengalaman untuk beralih ke peran seperti inspeksi kualitas atau pengawasan mesin, di mana penilaian mereka menambah nilai lebih dari yang bisa dilakukan oleh penggulungan manual yang berulang.
Pertanyaan yang Sering Diajukan
Berapa diameter kawat yang dapat ditangani oleh mesin penggulung kawat pada umumnya?
Kebanyakan mesin dibuat untuk rentang tertentu, bukan untuk satu ukuran tetap. Mesin tugas kecil biasanya mencakup 0,2 hingga 1,6 mm, unit tugas sedang menangani 1,6 hingga 6,0 mm, dan koil tugas berat dibuat untuk 6,0 hingga 16 mm atau lebih, tergantung pada kepala koil dan ukuran penggerak.
Apakah saya memerlukan Mesin Wire Taping terpisah, atau dapatkah dipasang di dalam coiler?
Kedua pengaturan itu ada. Beberapa pabrik menjalankan unit coiler dan taping sebagai satu sel gabungan yang berbagi kerangka dasar dan sistem kontrol, sehingga mengurangi ruang lantai dan penanganan. Yang lain menyimpannya sebagai mesin terpisah yang dihubungkan oleh konveyor, yang memberikan fleksibilitas lebih jika ukuran kumparan sangat bervariasi.
Seberapa sering sensor tegangan harus dikalibrasi ulang?
Pemeriksaan kalibrasi bulanan terhadap kumparan referensi yang diketahui adalah dasar yang masuk akal untuk sebagian besar pabrik, dengan pemeriksaan yang lebih sering jika mesin menjalankan beberapa jenis kawat atau pengukur secara berputar, karena setiap perubahan kekakuan material mempengaruhi cara sensor membaca tegangan.
Apa yang menyebabkan kumparan lepas setelah ditempel?
Hal ini biasanya merupakan masalah ketegangan di bagian hulu pada kepala kumparan dan bukan masalah rekaman. Jika kumparan itu sendiri tidak digulung dengan kencang dan konsisten, tidak ada penyesuaian pita di bagian hilir yang dapat memperbaikinya sepenuhnya, sehingga pengaturan tegangan kepala kumparan harus menjadi hal pertama yang diperiksa.
Bisakah satu mesin menggulung bahan kawat yang berbeda, seperti baja dan tembaga, tanpa perubahan besar?
Banyak mesin yang dapat menangani berbagai material hanya dengan penyesuaian tegangan dan kecepatan, karena mekanisme inti belitan tidak berubah. Bahan yang lebih lunak seperti tembaga umumnya memerlukan pengaturan tegangan yang lebih rendah daripada baja pegas yang lebih keras untuk menghindari deformasi permukaan.
Berapa luas lantai yang dibutuhkan oleh gabungan garis melingkar dan pita perekat?
Hal ini bervariasi menurut ukuran koil dan model mesin, namun sebagai gambaran perencanaan umum, koil penanganan lini gabungan ukuran sedang hingga sekitar 250 kg biasanya memerlukan tapak dengan panjang berkisar 4 hingga 7 meter, termasuk bagian konveyor infeed dan outfeed.
Berapa lama kepala melingkar biasanya bertahan sebelum bagian-bagian utama perlu diganti?
Dengan pemeriksaan pelumasan dan bearing secara teratur sesuai jadwal yang diuraikan sebelumnya dalam panduan ini, rakitan bantalan kepala melingkar biasanya berjalan selama beberapa tahun dalam produksi berkelanjutan sebelum memerlukan penggantian, meskipun masa pakai sebenarnya sangat bergantung pada kekerasan material kawat dan kecepatan pengoperasian.
Apakah penggerak servo selalu lebih baik daripada motor AC standar dengan inverter?
Belum tentu untuk setiap aplikasi. Penggerak servo menawarkan kontrol kecepatan dan posisi yang lebih baik, yang menguntungkan penggulungan lapisan presisi dan garis kombinasi dengan sinkronisasi rekaman yang ketat, namun sistem inverter AC yang ditentukan dengan baik seringkali cukup memadai untuk penggulungan cincin yang lebih sederhana dari kawat pengukur yang lebih berat di mana kontrol ultra-halus kurang penting.
Apa faktor terbesar dalam berapa banyak kumparan yang dapat dihasilkan suatu mesin per shift?
Frekuensi pergantian biasanya memiliki dampak yang lebih besar daripada kecepatan tertinggi untuk pabrik yang menjalankan banyak produk, karena mesin yang melakukan pergantian dengan cepat antar ukuran kabel akan mempertahankan lebih banyak peralihan waktu produksi aktif dibandingkan dengan mesin yang berjalan lebih cepat namun tidak digunakan lebih lama selama penyiapan.
Haruskah lebar pita sama di semua ukuran kumparan yang diproduksi dalam satu jalur?
Tidak selalu. Kumparan yang lebih besar dan lebih berat umumnya mendapat manfaat dari pita perekat yang lebih lebar atau titik pita tambahan untuk mencegah kumparan agar tidak terbuka, sedangkan kumparan yang lebih kecil dan lebih ringan sering kali dapat diamankan secara memadai dengan pita yang lebih sempit dan pembungkus yang lebih sedikit, sehingga banyak pabrik yang menyimpan lebih dari satu lebar pita di tangan.
 Terkait Produk