E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Jika Anda melepaskan jaket luar dari kabel jaringan Cat 6, jalur data USB, atau kabel kontrol tegangan rendah, insulasi berwarna pada setiap konduktor tembaga kemungkinan besar adalah polietilen (PE). Insulasi kawat polietilen adalah lapisan polimer padat atau berbusa yang diekstrusi di sekitar konduktor untuk menjaga sinyal listrik tetap terisolasi dan untuk menjaga impedansi, resistansi isolasi, dan kapasitansi yang konsisten di sepanjang panjang kabel. Jawaban langsung mengapa para insinyur tetap memilih PE adalah: PE menggabungkan konstanta dielektrik rendah sekitar 2,26 pada 1 MHz dengan faktor disipasi di bawah 0,0005, resistivitas volume di atas 10 16 ohm-cm, dan rentang pengoperasian yang luas dari -40 °C hingga 70 °C, semuanya dengan kepadatan dan biaya yang lebih rendah dibandingkan kebanyakan alternatif.
Dalam pembuatan kabel, isolasi polietilen diterapkan dengan garis ekstrusi. Senyawa PE dicairkan dengan ekstruder sekrup tunggal, dipaksa melalui cetakan crosshead di atas konduktor yang bergerak, dan didinginkan dalam bak air untuk membentuk dinding konsentris yang halus. Kelompok bahan yang sama juga digunakan untuk jaket, namun lapisan insulasi adalah tempat senyawa PE menghadapi persyaratan paling ketat untuk ketebalan dinding, konsentrisitas, struktur sel berbusa, dan kebersihan.
Mengapa Polietilen Merupakan Pilihan Default untuk Isolasi Konduktor
Polietilen telah memegang posisi terdepan dalam isolasi konduktor selama beberapa dekade, dan alasannya dapat diukur dan bukan bersifat anekdot. Ketika insinyur desain membandingkan bahan isolasi, mereka melihat nilai-nilai berikut:
- Stabilitas listrik - PE padat mempertahankan konstanta dielektrik antara 2,25 dan 2,35 pada 1 MHz dan faktor disipasi serendah 0,0002, yang menjaga kehilangan sinyal tetap rendah pada kabel pasangan terpilin dan koaksial.
- Resistensi isolasi - resistivitas volume di atas 10 16 ohm-cm menghasilkan arus bocor yang sangat rendah, yang penting bagi keselamatan operator dan menjaga integritas sinyal di lingkungan lembab.
- Ketahanan terhadap kelembaban - PE menyerap kurang dari 0,01 persen berat air berdasarkan uji perendaman standar 24 jam, sehingga sifat listrik tetap stabil di dalam saluran, saluran, dan instalasi pemakaman langsung.
- Berat dan biaya material - Kepadatan PE berkisar antara 0,918 hingga 0,965 g/cm³, sehingga setiap kilometer konduktor berinsulasi mengonsumsi lebih sedikit polimer dibandingkan PVC, yang biasanya berkisar antara 1,2 dan 1,5 g/cm³.
- Tidak ada migrasi pemlastis - PE tidak dicampur dengan bahan pemlastis cair, sehingga dimensi, fleksibilitas, dan kinerja kelistrikan tidak berubah seiring berjalannya waktu seperti yang terjadi pada beberapa formulasi PVC fleksibel.
- Daur ulang - PE merupakan bahan termoplastik, sehingga skrap awal dan insulasi di luar spesifikasi dapat digranulasi dan diproses ulang, sehingga mengurangi limbah material di pabrik kabel.
Jenis Senyawa PE Digunakan untuk Isolasi Kawat
"Isolasi kawat polietilen" bukanlah satu bahan tunggal. Pemasok senyawa mengklasifikasikan PE berdasarkan kepadatan, struktur molekul, dan kemampuan berbusa, dan setiap jenis mengubah perilaku kabel di lapangan. Tabel di bawah ini merangkum nilai PE yang paling umum digunakan dalam ekstrusi insulasi.
| kelas PE | Kisaran kepadatan (g/cm³) | Konstanta dielektrik | Penggunaan kabel pada umumnya |
|---|---|---|---|
| LDPE | 0,918 - 0,925 | 2.26 | Kabel LAN, inti koaksial, kabel kontrol |
| LLDPE | 0,915 - 0,930 | 2.27 | Kabel fleksibel yang memerlukan ketahanan terhadap retak tegangan |
| MDPE | 0,926 - 0,940 | 2.28 | Kabel komunikasi, kabel drop luar ruangan |
| HDPE | 0,941 - 0,965 | 2.32 | Kabel drop telepon, kabel riser, area abrasi yang keras |
| PE berbusa (kimia) | resin dasar 0,92 | 1,3 - 1,6 setelah berbusa | Kabel data Cat 5e/6/6A, inti koaksial |
Untuk kabel data dan komunikasi, PE berbusa menjadi pilihan dominan. Sel gas yang tersebar dalam isolasi menurunkan konstanta dielektrik efektif, yang secara langsung meningkatkan kecepatan propagasi dan mengurangi redaman. Untuk kabel mesin dan kabel peralatan, LDPE padat atau MDPE lebih umum digunakan karena dinding tipis lebih mudah dikontrol dan sifat mekaniknya lebih dapat diprediksi.
Sifat Listrik dan Mekanik Utama dari Isolasi Polietilen
Perancang kabel membaca lembar data senyawa PE secara berbeda dari operator ekstruder. Empat angka di bawah ini menentukan sebagian besar keputusan desain: konstanta dielektrik, faktor disipasi, resistivitas volume, dan kekuatan dielektrik. Lembar data lainnya, termasuk kepadatan dan kisaran suhu, memengaruhi cara pengaturan saluran.
| Properti | Nilai khas | Mengapa itu penting |
|---|---|---|
| Konstanta dielektrik (1 MHz) | 2,25 - 2,35 padat | Nilai yang lebih rendah berarti kapasitansi yang lebih rendah dan kecepatan sinyal yang lebih cepat |
| Faktor disipasi (1 MHz) | 0,0002 - 0,0005 | Nilai rendah mengurangi redaman sinyal frekuensi tinggi |
| Resistivitas volume | Di atas 10 16 ohm-cm | Menjaga kebocoran arus tetap rendah dalam kondisi basah atau berdebu |
| Kekuatan dielektrik | 18 - 28 kV/mm | Menentukan tegangan maksimum yang dapat ditahan oleh insulasi |
| Suhu layanan berkelanjutan | -40 °C hingga 70 °C | Membatasi penggunaan PE di lingkungan panas tanpa ikatan silang |
| Penyerapan air (24 jam) | Di bawah 0,01% | Melindungi kinerja kelistrikan pada instalasi dengan kelembapan tinggi |
Kesimpulan praktisnya sederhana: jika kabel harus bekerja di ruang mesin yang dipanaskan, lingkungan industri yang panas, atau aplikasi tegangan tinggi di atas 1 kV, insulasi PE padat mencapai batasnya. Dalam kasus tersebut, produsen kabel mengubah rangkaian senyawa daripada mencoba mendorong PE melampaui batas desainnya.
Bagaimana Isolasi Polietilen Diterapkan: Ekstrusi Padat, Berbusa, dan Tandem
Metode ekstrusi menentukan apakah insulasi akhir memenuhi target impedansi, kapasitansi, dan mekanis yang tertulis pada spesifikasi kabel. Polietilen dapat diaplikasikan dengan tiga cara praktis, dan masing-masing cara memerlukan konfigurasi garis yang berbeda.
Ekstrusi PE padat untuk kabel berdinding tipis dan keperluan umum
Dalam ekstrusi padat, senyawa PE diplastiskan dengan ekstruder sekrup tunggal dengan rasio L/D antara 24:1 dan 28:1. Profil suhu barel biasanya berada antara 150 °C dan 210 °C tergantung pada indeks aliran leleh senyawa. PE cair mengalir melalui cetakan crosshead, mendarat di konduktor yang telah dipanaskan sebelumnya, dan kemudian memasuki bak air di mana ia membeku menjadi dinding yang seragam. Instrumen hilir yang penting adalah pengukur diameter laser, monitor kapasitansi, dan penguji percikan yang mendeteksi lubang kecil dengan kecepatan penuh. Untuk pabrik kabel yang memproduksi insulasi PVC/PE/PP/PU dengan penggantian material yang sering, jalur inti padat dengan akses sekrup dan laras yang mudah memberikan pergantian pekerjaan-ke-pekerjaan yang tercepat.
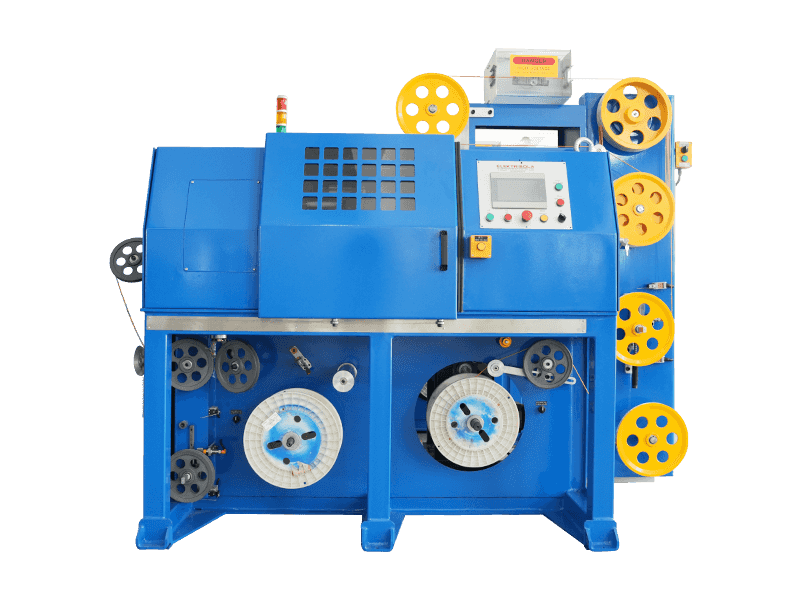
 Garis Ekstrusi Isolasi Kawat Inti Padat PVC/PE/PP/PU Produk ini mendukung insulasi inti padat untuk kabel elektronik dan sinyal dengan pergantian material yang cepat, dibuat untuk pabrik yang memerlukan toleransi diameter stabil dan kualitas ekstrusi yang konsisten di seluruh peralihan pekerjaan yang sering dilakukan. Lihat Produk →
Ekstrusi PE berbusa untuk jaringan dan kabel koaksial
Insulasi kawat polietilen berbusa dibuat dengan mencampurkan bahan peniup kimia ke dalam senyawa PE sebelum ekstrusi. Bahan peniup terurai di dalam lelehan panas dan menciptakan jutaan sel kecil, mengurangi konstanta dielektrik dari sekitar 2,26 menjadi 1,3 - 1,6. Konstanta dielektrik yang lebih rendah secara langsung meningkatkan penundaan dan redaman propagasi, itulah sebabnya kabel data kategori tinggi dan kabel koaksial mengandalkan busa PE. Tantangannya adalah keseragaman sel: jika profil suhu di sepanjang laras dan cetakan menyimpang, sel akan tumbuh tidak merata dan kapasitansi bervariasi meter demi meter. Jalur isolasi berbusa kimia khusus memecahkan masalah ini dengan memberikan zonasi suhu yang tepat dan bagian pendinginan yang lebih lama.
Jalur Isolasi Kawat Inti Berbusa Kimia untuk PE/PP/PU Dirancang untuk insulasi busa yang menurunkan konstanta dielektrik dan redaman sinyal, lini ini menawarkan kontrol suhu yang presisi dalam ±1°C dan mendukung ekstrusi dua lapis untuk menambah lapisan padat pada lapisan busa yang rapuh. Lihat Produk → Jalur tandem dan koneksi seri untuk produksi berkecepatan tinggi
Garis ekstrusi Tandem PE menempatkan dua atau lebih ekstruder secara berurutan sehingga beberapa lapisan insulasi diterapkan tanpa memutar ulang inti. Tata letak ini umum untuk kabel data berpasangan, di mana satu lapisan PE padat dan satu lapisan kulit busa diterapkan dalam sekali jalan. Keuntungannya adalah adhesi dan konsentrisitas lapisan ke lapisan terkunci saat konduktor masih sejajar, dan kecepatan saluran diatur oleh kapasitas pendinginan dan tegangan tarik, bukan berdasarkan berapa kali kabel telah digulung ulang. Anda dapat membaca lebih lanjut tentang bagaimana ekstruder dirakit dalam satu baris dengan memeriksa susunan gearbox, sekrup, dan laras yang dijelaskan secara rinci di halaman konfigurasi bagian ekstruder .
Polietilen vs. PVC, XLPE, dan FEP untuk Insulasi Kawat
Sebagian besar pertanyaan pemilihan material di pabrik kabel mengarah pada empat kandidat: PE, PVC, XLPE, dan FEP/PFA. Perbandingan di bawah ini didasarkan pada nilai khas pemasok senyawa dan kondisi pengujian standar.
| Bahan | Konstanta dielektrik | Faktor disipasi | Kisaran suhu | Penggunaan yang umum |
|---|---|---|---|---|
| PE | 2,25 - 2,35 | 0,0002 - 0,0005 | -40 °C hingga 70 °C | Data, telepon, kontrol, koaksial |
| PVC | 3.0 - 5.0 | 0,05 - 0,10 | -20 °C hingga 70 °C | Kawat bangunan, kabel fleksibel, daya/kontrol |
| XLPE | 2.3 | 0.001 | -40 °C hingga 90 °C | Kabel listrik tegangan menengah |
| FEP/PFA | 2.0 - 2.1 | 0.0001 | -65 °C hingga 200 °C | Suhu tinggi, frekuensi tinggi, luar angkasa |
Kesimpulan bagi produsen kabel adalah praktis: pilih PE padat ketika integritas sinyal dan biaya paling penting dalam kisaran suhu normal; beralih ke PVC ketika fleksibilitas dan biaya perkakas yang rendah merupakan prioritas; pindah ke XLPE hanya jika saluran harus tahan terhadap suhu konduktor yang tinggi; dan cadangan FEP/PFA untuk lingkungan di mana tidak ada bahan lain yang tahan terhadap panas.
Cacat Umum Isolasi PE dan Cara Mencegahnya
Pabrik kabel yang menjalankan insulasi PE mengalami serangkaian cacat yang sama berulang kali. Mengetahui penyebab dan perbaikannya sebelum memulai pesanan produksi menghemat material dan waktu mesin.
| Cacat | Gejala | Kemungkinan penyebabnya | Koreksi |
|---|---|---|---|
| Fraktur leleh | Permukaan kulit jeruk kasar | Laju geser yang berlebihan atau suhu head yang rendah | Turunkan kecepatan saluran atau naikkan suhu cetakan |
| Mati ngiler | Endapan tebal pada bibir cetakan | PE terdegradasi menempel pada bibir cetakan | Bersihkan cetakan secara berkala; periksa titik panas |
| Variasi diameter | Pergeseran kapasitansi dan impedansi | Tarikan penggulung atau suhu leleh yang tidak stabil | Periksa ketegangan pengambilan dan kontrol zona pemanasan |
| Sel busa tidak rata | Kapasitansi melonjak di sepanjang kabel | Ketidaksesuaian suhu penguraian bahan peniup | Stabilkan profil barel; verifikasi dosis senyawa |
| Masalah adhesi konduktor | PE menjauh dari tembaga saat pengupasan | Konduktor dingin atau permukaan tembaga teroksidasi | Tingkatkan suhu pemanas awal konduktor |
Sebagian besar cacat ini tidak berasal dari kimia polimer yang buruk. Hal ini disebabkan oleh kontrol suhu yang tidak stabil, geometri sekrup yang aus, atau fluktuasi tegangan. Itulah sebabnya rutinitas perawatan jalur ekstrusi sama pentingnya dengan formula majemuk; pendekatan yang disarankan adalah mengikuti yang terdokumentasi jadwal pengoperasian, pemeliharaan, dan perbaikan untuk setiap unit ekstruder.
Apa yang Harus Diperiksa Sebelum Membeli Peralatan Ekstrusi Isolasi PE
Jalur insulasi PE baru adalah investasi jangka panjang, jadi keputusan peralatan harus didasarkan pada senyawa yang akan Anda gunakan, jenis kabel yang ingin Anda produksi, dan kecepatan jalur yang dibutuhkan sistem kualitas Anda. Daftar periksa di bawah ini mencakup keputusan tingkat mesin yang paling penting.
- Geometri sekrup dan rasio L/D - Insulasi PE memerlukan sekrup yang dirancang untuk peleburan geser sedang. Laras L/D 24:1 hingga 28:1 dengan sekrup tipe penghalang menghasilkan keluaran lebih tinggi dan keseragaman lelehan lebih baik dibandingkan sekrup PVC serbaguna.
- Jumlah zona suhu - setidaknya lima atau enam zona pemanasan dan pendinginan independen pada laras, ditambah kontrol terpisah pada crosshead dan die, menjaga suhu leleh cukup stabil untuk produksi PE berbusa.
- Desain crosshead dan perkakas - crosshead bervolume rendah dan ramping mengurangi waktu yang dihabiskan PE pada suhu leleh dan meminimalkan air liur, yang sangat penting untuk aplikasi perubahan warna.
- Paket hilir - pastikan bahwa saluran pendingin cukup panjang untuk kecepatan garis target, dan bahwa penggulung, penari, dan pengambil dapat menahan tegangan dalam toleransi ketat yang diperlukan untuk insulasi dinding tipis.
- Kemampuan berbusa - jika Anda berencana membuat kabel Cat 6 atau kabel koaksial, saluran tersebut harus menerima umpan masterbatch bahan peniup kimia dan mempertahankan jendela ukuran sel sempit yang diperlukan untuk kapasitansi stabil.
- Otomatisasi dan kontrol loop tertutup - pengukur diameter laser dan monitor kapasitansi harus dihubungkan dengan kecepatan sekrup sehingga penyimpangan dapat diperbaiki sebelum potongan panjang dihasilkan.
- Akses pemeliharaan - penutup laras berengsel, sekrup yang mudah dilepas, dan sirkuit pendingin yang ditandai dengan jelas mengurangi waktu yang diperlukan untuk pembersihan antara PE dan senyawa lainnya.
Untuk produksi kabel data berkecepatan tinggi, banyak pabrik memilih jalur insulasi sambungan seri PE/PP khusus sehingga setiap lapisan diterapkan dengan profil suhunya sendiri. Anda dapat membandingkan konfigurasi yang tersedia di bagian mesin ekstrusi isolasi kawat untuk mencocokkan tata letak garis dengan rentang kabel yang sebenarnya Anda produksi.
Jalur Ekstrusi Isolasi Kawat Seri PE/PP Berkecepatan Tinggi Garis terintegrasi seri ini menggabungkan penarikan tembaga, anil, dan ekstrusi untuk segera mengisolasi konduktor, mencegah oksidasi dan menjaga kinerja transmisi yang konsisten sepanjang proses produksi yang panjang untuk kabel sinyal berkecepatan tinggi. Lihat Produk → Pertanyaan Yang Sering Diajukan Tentang Isolasi Kawat Polietilen
Bisakah isolasi polietilen digunakan untuk kabel listrik AC?
Ya, untuk kabel tegangan rendah hingga sekitar 1 kV, PE memberikan arus bocor yang rendah dan ketahanan terhadap kelembapan yang baik. Untuk kabel listrik tegangan menengah dan tinggi, industri umumnya beralih ke XLPE, yaitu PE ikatan silang dengan tingkat suhu konduktor kontinu yang lebih tinggi. Oleh karena itu, keputusan didasarkan pada suhu konduktor maksimum dan kelas tegangan, bukan pada nama resin dasar.
Berapa kisaran suhu yang dapat ditahan oleh isolasi kawat PE?
Nilai PE padat standar dinilai untuk layanan berkelanjutan antara -40 °C dan 70 °C. Beberapa grade HDPE tahan terhadap suhu puncak jangka pendek mendekati 80 °C, namun jika kabel mengalami panas berkelanjutan di atas suhu tersebut, pilihan yang tepat adalah isolasi XLPE, FEP/PFA, atau silikon. Melebihi suhu pengenal akan mempercepat oksidasi dan menyebabkan polimer menjadi rapuh.
Mengapa PE berbusa digunakan sebagai pengganti PE padat pada kabel jaringan?
PE berbusa mengandung jutaan sel gas yang menurunkan konstanta dielektrik dari sekitar 2,26 menjadi 1,3 - 1,6. Konstanta dielektrik yang lebih rendah mengurangi kapasitansi per satuan panjang, meningkatkan kecepatan propagasi sinyal, dan menurunkan redaman, yang merupakan sifat yang dibutuhkan oleh Cat 6, Cat 6A, dan kabel koaksial. Keuntungannya adalah ekstrusi berbusa memerlukan kontrol suhu yang lebih ketat daripada ekstrusi padat.
Bagaimana pabrik kabel dapat dengan cepat menilai kualitas insulasi PE selama produksi?
Tiga instrumen online memberikan gambaran yang hampir seketika: pengukur diameter laser untuk diameter luar dan konsentrisitas, monitor kapasitansi untuk keseragaman isolasi pada garis berbusa, dan penguji percikan untuk lubang kecil. Jika diameter luar tetap berada dalam spesifikasi cetak dan nilai kapasitansi tidak menyimpang, insulasi hampir selalu dapat diterima. Secara offline, sampel pendek dapat diperiksa kehalusan permukaan dan daya rekatnya pada konduktor.
Apakah senyawa insulasi PE perlu dikeringkan sebelum diekstrusi?
Tidak seperti nilon atau PET, PE hampir tidak menyerap kelembapan, sehingga pengeringan hopper secara rutin tidak wajib dilakukan. Tindakan pencegahan yang penting adalah menyimpan senyawa dalam kondisi kering dan menghindari kondensasi pada pelet dingin yang masuk ke dalam tong panas. Jika masalah kelembapan memang muncul, masalah tersebut biasanya disebabkan oleh kebocoran segel pendingin atau penyimpanan yang lembap, bukan pada PE itu sendiri.
 Terkait Produk