E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Bagaimana Kabel Serat Optik Dibuat: Jawaban Singkat
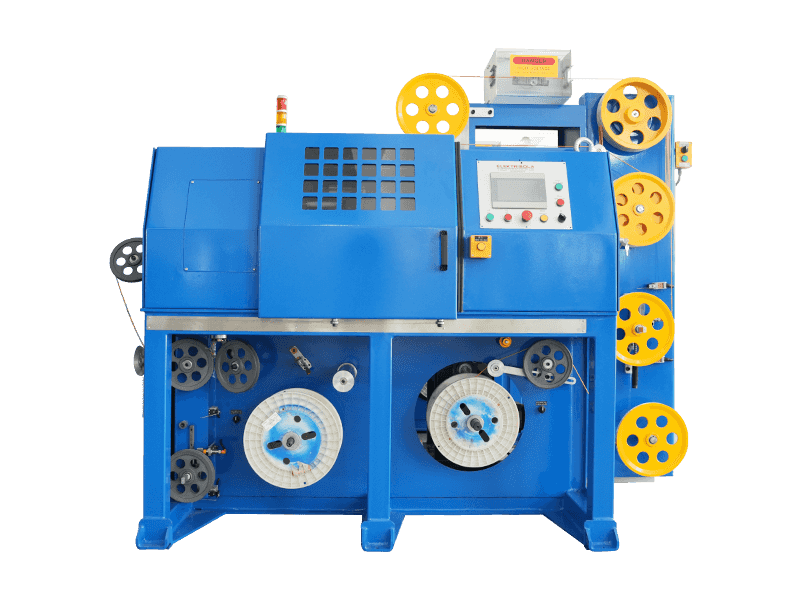
Kabel serat optik dibuat dengan menggambar kaca silika ultra-murni menjadi untaian setipis rambut yang disebut serat optik, melapisinya dengan lapisan polimer pelindung, menggabungkannya ke dalam rakitan inti, dan akhirnya mengekstrusi jaket luar di sekeliling seluruh struktur menggunakan ekstruder kawat dan kabel. Hasilnya adalah sebuah kabel yang mampu mentransmisikan data dengan kecepatan cahaya dalam jarak puluhan kilometer tanpa kehilangan sinyal.
Proses manufaktur lengkap mencakup beberapa tahapan yang sangat terkontrol — mulai dari pengendapan uap kimia dari bentuk awal silika, hingga menara penarik serat yang beroperasi pada suhu lebih dari 2.000°C, hingga jalur pelapisan di mana a ekstruder kawat dan kabel mengaplikasikan lapisan polimer dengan kecepatan melebihi 1.000 meter per menit . Setiap tahapan memerlukan peralatan yang presisi, toleransi yang ketat, dan kontrol kualitas yang ketat.
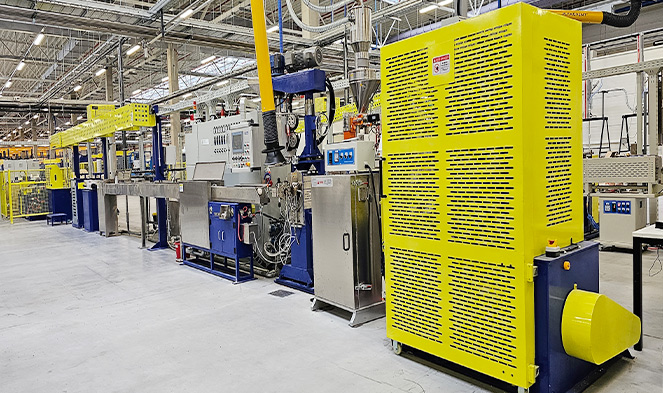
Bahan Baku: Sebenarnya Terbuat Dari Apa Kabel Fiber Optik
Serat optik di jantung setiap kabel dimulai dengan silikon tetraklorida (SiCl₄) atau silikon dioksida (SiO₂) dengan kemurnian luar biasa — biasanya 99,9999% atau lebih baik. Bahkan satu pengotor logam pada tingkat bagian per miliar dapat menghamburkan cahaya dan mengurangi kualitas transmisi. Selain silika, dopan seperti germanium dioksida (GeO₂) ditambahkan ke inti untuk meningkatkan indeks biasnya sedikit di atas kelongsong, sehingga menciptakan pantulan internal total yang membuat cahaya tetap terperangkap di dalam serat.
Selain kaca, kabel jadi berisi beberapa kategori material lainnya:
- Lapisan primer: Akrilat lembut yang dapat disembuhkan dengan sinar UV yang diaplikasikan langsung di atas kaca untuk meredam lengkungan mikro dan melindungi permukaan dari kelembapan.
- Lapisan sekunder: Lapisan akrilat yang lebih keras memberikan kekuatan mekanik serat dan ketahanan terhadap abrasi.
- Tabung penyangga atau penyangga ketat: Desain tabung longgar menggunakan tabung PBT (polibutilena tereftalat) berisi gel; desain dengan buffer ketat menggunakan nilon atau PVDF yang diekstrusi langsung di atas serat.
- Anggota Kekuatan: Benang aramid (Kevlar), batang plastik yang diperkuat kaca (GRP), atau kawat baja tergantung pada jenis kabel dan aplikasinya.
- Jaket luar: Polietilen, PVC, atau poliuretan nol asap rendah (LSZH), diaplikasikan dengan ekstruder kawat dan kabel dan dipilih berdasarkan lingkungan pemasangan.
Kombinasi spesifik dari bahan-bahan ini menentukan apakah produk jadinya adalah kabel patch dalam ruangan, kabel luar ruangan pemakaman langsung, kabel bawah laut lapis baja, atau kabel riser tahan api.
Tahap Satu: Pembuatan Kaca Preform
Semuanya dimulai dengan bentuk awal — batang kaca padat, biasanya memiliki panjang 1–1,5 meter dan diameter 50–150 mm, yang profil penampangnya merupakan replika serat jadi yang diperbesar secara tepat. Rasio antara diameter inti dan diameter kelongsong dalam bentuk awal dipertahankan dengan tepat selama gambar, sehingga setiap keputusan dimensi yang dibuat pada tahap ini diterapkan hingga ke produk akhir.
Deposisi Uap Kimia yang Dimodifikasi (MCVD)
Dalam proses MCVD, tabung silika berputar dipasang pada mesin bubut kaca. Prekursor gas — SiCl₄, GeCl₄, POCl₃, dan oksigen — dimasukkan ke salah satu ujung sementara obor hidrogen-oksigen melintasi bagian luar. Gas-gas tersebut bereaksi pada suhu sekitar 1.600°C, mengendapkan partikel jelaga di dinding bagian dalam tabung. Setiap lintasan obor menyimpan satu lapisan kaca dengan komposisi yang sedikit berbeda, membangun inti indeks bertingkat lapis demi lapis. Setelah ratusan lintasan, tabung tersebut dipecah menjadi batang padat yang dibentuk sebelumnya di bawah suhu tinggi.
Deposisi Uap Luar (OVD) dan Deposisi Aksial Uap (VAD)
OVD dan VAD merupakan metode dominan yang digunakan oleh produsen skala besar seperti Corning dan Fujikura. Dalam OVD, mandrel yang berputar melintasi api pembakar hidrolisis; SiCl₄ dan GeCl₄ bereaksi dengan hidrogen dan oksigen menghasilkan jelaga silika di bagian luar mandrel. Setelah pengendapan, mandrel dihilangkan dan blanko jelaga berpori disinter dalam tungku dengan atmosfer klorin untuk mengusir ion OH⁻ (yang menyebabkan redaman puncak air), kemudian dikonsolidasikan ke dalam bentuk kaca bebas gelembung. VAD menyimpan jelaga secara aksial di ujung batang benih yang berputar, menumbuhkan bentuk awal secara terus menerus — sebuah format yang sesuai dengan produksi volume tinggi karena menghasilkan bentuk awal yang sangat panjang tanpa gangguan. Satu bentuk awal OVD atau VAD yang besar dapat menghasilkan lebih dari 3.000 km serat jadi.
Tahap Kedua: Menggambar Serat pada Menara Gambar
Menara gambar serat adalah salah satu peralatan paling mencolok di pabrik serat optik mana pun. Biasanya berdiri setinggi 10–20 meter, ia memasukkan bentuk awal secara vertikal ke dalam tungku tahan grafit atau tungku induksi zirkonia di mana ujungnya dipanaskan hingga kira-kira 2.000–2.200°C . Pada suhu ini, kaca melunak dan untaian tipis — disebut serat "leher ke bawah" — jatuh di bawah gravitasi dan ditangkap oleh penggulung di dasar menara.
Penggulung mengontrol kecepatan penarikan, yang merupakan variabel utama yang digunakan untuk mengatur diameter serat. Menara gambar modern beroperasi dengan kecepatan 1.500–2.500 meter per menit , dan mikrometer laser yang ditempatkan tepat di bawah tungku mengukur diameter serat secara terus menerus — biasanya menjaganya dalam ±0,1 µm dari target diameter kelongsong 125 µm. Jika diameternya menyimpang, sistem kontrol akan menyesuaikan kecepatan penarikan secara real time dalam hitungan milidetik.
Aplikasi Pelapisan Diline
Segera setelah titik pengukuran diameter, serat kaca melewati cetakan pelapis ganda di mana akrilat cair yang dapat diawetkan dengan UV diterapkan dalam dua lapisan konsentris secara bersamaan — lapisan primer lunak dengan diameter luar sekitar 190–200 µm, dan lapisan sekunder yang lebih keras sehingga totalnya menjadi sekitar 245–250 µm. Serat yang dilapisi kemudian melewati lampu UV yang menyembuhkan kedua lapisan dalam waktu sepersekian detik. Langkah pelapisan inline ini sangat penting: kaca silika telanjang memiliki kekuatan tarik yang sangat tinggi (hingga 700 kpsi) namun sangat sensitif terhadap kerusakan permukaan akibat kelembapan atmosfer dan penanganan. Lapisan polimer melindungi permukaan tersebut sejak kaca mengeras.
Serat yang dilapisi dililitkan ke gulungan yang dapat menampung serat sepanjang 25 km hingga lebih dari 100 km, tergantung pada ukuran gulungan dan jenis serat. Setiap gulungan kemudian menjalani pengujian pembuktian, di mana serat ditarik melalui sistem penggulung yang menerapkan beban tarik terkontrol — biasanya 100 kpsi — untuk memverifikasi bahwa tidak ada titik lemah di sepanjang gulungan.
Tahap Tiga: Pewarnaan, Buffering, dan Stranding Serat
Setelah pengujian pembuktian, masing-masing serat diberi kode warna menggunakan garis pewarna tinta UV, yang menerapkan lapisan tipis tinta berpigmen yang dapat disembuhkan dengan sinar UV ke permukaan lapisan sekunder. Urutan warna standar mengikuti TIA-598 (atau IEC 60304 secara internasional): biru, oranye, hijau, coklat, batu tulis, putih, merah, hitam, kuning, ungu, mawar, aqua — diulangi untuk setiap kelompok yang terdiri dari 12 serat dalam kabel jumlah tinggi. Kode warna ini adalah satu-satunya cara untuk mengidentifikasi serat individu dalam kabel yang berisi 96, 144, 288, atau bahkan 3.456 serat.
Konstruksi Tabung Longgar vs. Penyangga Ketat
Pilihan proses utama berikutnya adalah bagaimana serat dikemas di dalam struktur kabel. Di konstruksi tabung longgar , kelompok yang terdiri dari 6–12 serat ditempatkan di dalam tabung PBT atau PP kecil dengan diameter dalam 1,5–3× diameter bundel serat. Panjang serat berlebih (EFL) di dalam tabung — biasanya 0,2–0,5% lebih panjang serat dibandingkan panjang tabung — memungkinkan serat melentur tanpa ketegangan saat kabel mengembang atau berkontraksi seiring suhu. Tabung longgar berisi gel memberikan kelembapan tambahan dan pemblokiran hidrogen. Konstruksi ini mendominasi kabel outdoor OSP (outside plant).
In konstruksi penyangga yang ketat , bahan termoplastik — biasanya nilon 12 atau PVDF — diekstrusi langsung di atas setiap serat yang dilapisi, sehingga paket serat menjadi 900 µm. Ekstruder kawat dan kabel dengan cetakan crosshead presisi melakukan operasi ini, menjaga konsentrisitas lapisan penyangga hingga ±25 µm. Serat dengan buffer ketat lebih mudah diputus, menjadikan konstruksi ini standar untuk distribusi dalam ruangan dan kabel premis.
Setelah serat individu atau tabung longgar disiapkan, mereka dirangkai bersama di sekitar bagian kekuatan pusat menggunakan mesin planetary atau SZ stranding. SZ stranding — di mana arah peletakannya terbalik secara berkala — lebih disukai karena memungkinkan akses pada rentang tengah tanpa melepas seluruh kabel.
| Fitur | Tabung Longgar | Penyangga Ketat |
|---|---|---|
| Aplikasi khas | OSP luar ruangan, udara, penguburan langsung | Dalam ruangan, riser, distribusi |
| Kisaran jumlah serat | Hingga 3,456 serat | Biasanya 2–144 serat |
| Kisaran suhu | –40°C hingga 70°C | –20°C hingga 60°C (umum) |
| Perlindungan kelembaban | Sangat baik (penghalang air gel atau kering) | Sedang (bergantung pada jaket) |
| Kemudahan penghentian | Memerlukan pembersihan gel | Cepat, bersih |
| Peralatan ekstrusi penyangga | Extruder tabung (mati lebih besar) | Ekstruder kawat dan kabel presisi |
Tahap Empat: Jacketing Dengan Extruder Kawat dan Kabel
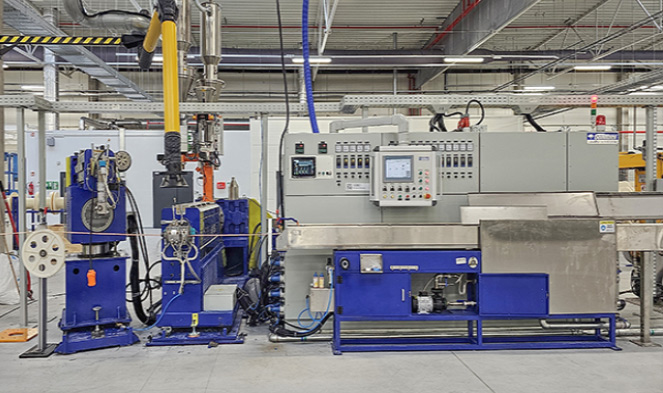
Jacketing adalah tahap manufaktur besar terakhir dan tahap dimana teknologi ekstruder kawat dan kabel memainkan peran yang paling terlihat. Inti kabel yang terdampar — dengan bagian kekuatan pusatnya, tabung penyangga atau serat dengan penyangga ketat, pita atau benang penahan air, dan pelindung apa pun — melewati judul bab ekstrusi di mana termoplastik cair diterapkan secara merata di seluruh keliling.
Cara Kerja Ekstruder
Ekstruder kawat dan kabel untuk jaket serat optik pada dasarnya adalah mesin plastik sekrup tunggal atau sekrup ganda. Sekrup, berputar di dalam tong yang dipanaskan, melelehkan dan menghomogenkan pelet polimer yang diumpankan dari hopper. Geometri sekrup — termasuk rasio kompresi, panjang zona pengukuran, dan rasio L/D (biasanya 24:1 hingga 30:1 untuk aplikasi jaket) — disesuaikan dengan polimer spesifik yang sedang diproses. Bahan jaket yang berbeda memerlukan kondisi pemrosesan yang sangat berbeda:
- HDPE (Polietilen Densitas Tinggi): Suhu pemrosesan 180–230°C; ketahanan terhadap kelembaban dan sinar UV yang sangat baik; digunakan pada kabel udara dan kabel penguburan langsung.
- LSZH (Rendah Asap Nol-Halogen): Suhu pemrosesan 170–210°C; wajib di terowongan, pusat data, dan bangunan umum; memerlukan desain sekrup yang cermat karena senyawa LSZH seringkali lebih kental dan sensitif terhadap termal dibandingkan PE.
- PVC: Suhu pemrosesan 160–190°C; biaya rendah, fleksibel, tahan api; biasa digunakan untuk kabel dalam ruangan.
- Poliuretan (TPU): Suhu pemrosesan 190–220°C; ketahanan abrasi dan fleksibilitas yang luar biasa dalam suhu dingin; digunakan dalam aplikasi industri dan militer.
- Nilon (PA12): Suhu pemrosesan 220–250°C; ketahanan kimia yang tinggi; digunakan di mana paparan bahan bakar atau minyak mungkin terjadi.
Rakitan cetakan crosshead di ujung barel ekstruder menempatkan ujung (atau tabung pemandu, dalam konfigurasi perkakas bertekanan) yang dilewati inti kabel, dikelilingi oleh tanah cetakan tempat polimer cair mengalir dan dibentuk ke kabel. Ketebalan dinding jaket dikontrol oleh keseimbangan antara kecepatan jalur dan output ekstruder (dalam kg/jam) , dan jalur modern menggunakan pengukuran diameter loop tertutup — pengukur laser atau pengukur ketebalan sinar-X — yang diumpankan kembali ke penggerak ekstruder dan penggulung pengangkut untuk mempertahankan spesifikasi dalam ±0,1 mm atau lebih ketat.
Pendinginan dan Pengangkutan Caterpillar
Segera setelah crosshead, kabel berjaket memasuki bak air — biasanya sepanjang 8–15 meter — di mana kabel tersebut dipadamkan. Laju pendinginan mempengaruhi kristalinitas polimer semi-kristal seperti HDPE dan secara langsung mempengaruhi sifat mekanik jaket. Untuk kecepatan saluran yang sangat tinggi (di atas 200 m/mnt), semprotan air paksa atau bak pendingin berbantuan vakum menjaga pembuangan panas yang memadai. Pengangkut ulat (unit traktor tipe sabuk) mencengkeram kabel dengan lembut untuk menjaga tegangan dan kecepatan saluran tanpa merusak struktur optik sensitif di dalamnya.
Jaket Dua Lapis dan Kabel Lapis Baja
Banyak kabel luar ruangan atau lapis baja memerlukan dua jalur ekstruder kawat dan kabel. Pada lintasan pertama, jaket bagian dalam (seringkali PE) diaplikasikan pada inti yang terdampar. Kabel kemudian melewati unit pelindung pita baja bergelombang (CST) atau stasiun pelindung aluminium yang saling bertautan sebelum memasuki ekstruder kedua yang menerapkan jaket luar. Jalur ekstruder tandem ini dapat memiliki panjang total 50–80 meter dan mampu memproduksi kabel serat optik lapis baja dengan kecepatan 30–80 m/menit.
Untuk kabel bawah laut, prosesnya bahkan lebih rumit: hingga enam lapisan pelindung kawat (kabel baja individual yang diaplikasikan oleh mesin planetary stranding) dapat ditambahkan, dengan setiap lapisan kawat memerlukan lapisan ekstrusi senyawa alasnya sendiri di antara kabel tersebut dan lapisan kawat berikutnya.
Peralatan Kritis pada Jalur Jaket Kabel Serat Optik
Garis jaket kabel serat optik lengkap mengintegrasikan banyak mesin yang bekerja dalam urutan terkoordinasi. Memahami apa yang masing-masing lakukan membantu memperjelas mengapa ekstruder kawat dan kabel serta peralatan periferalnya sangat penting bagi kualitas kabel.
- Tempat pembayaran: Memegang gulungan inti kabel dan melepaskan inti pada tegangan yang terkendali — terlalu banyak tegangan dapat menekan serat di dalamnya; terlalu sedikit menyebabkan melorot dan variasi diameter.
- Pemanas awal: Mengeringkan dan menghangatkan permukaan inti kabel sebelum memasuki crosshead ekstruder, sehingga meningkatkan daya rekat antara jaket dan inti kabel.
- Ekstruder kawat dan kabel sekrup tunggal: Mesin pemrosesan inti, dengan zona barel yang suhunya dikontrol secara individual dalam 5–7 bagian, kotak roda gigi yang menggerakkan sekrup pada 10–120 RPM, dan sensor tekanan leleh di kepala cetakan untuk pemantauan proses.
- Crosshead mati: Rakitan baja dengan mesin presisi yang menyelaraskan inti kabel dengan aliran polimer. Konsentrisitas cetakan — seberapa tepat jaket dipusatkan pada kabel — secara langsung menentukan kinerja mekanik dan sifat listrik.
- Pengukur diameter laser: Pengukuran non-kontak pada 2.000 pemindaian/detik, mendeteksi perubahan diameter secara real-time dan mengirimkan sinyal koreksi ke kontrol kecepatan pengangkutan.
- Palung air dengan zona suhu: Kontrol pendinginan yang tepat untuk manajemen kristalinitas; seringkali dua zona — zona panas untuk mencegah bekas tenggelamnya permukaan, kemudian zona dingin untuk pemadatan yang cepat.
- Pengangkutan ulat: Desain sabuk ganda atau empat sabuk dengan kontrol tekanan pneumatik untuk menghindari kehancuran; mendorong kecepatan garis keseluruhan dan tekanan balik terhadap ekstruder.
- Penguji percikan (untuk kabel hibrida tembaga): Menerapkan tegangan tinggi untuk mendeteksi lubang kecil di jaket; tidak diperlukan untuk kabel serat seluruh dielektrik tetapi digunakan pada kabel lapis baja yang selubungnya harus mengisolasi listrik.
- Pengambilan dengan belitan melintang: Gulung kabel yang sudah jadi ke gulungan atau drum pengiriman dengan kontrol lintasan yang presisi untuk mencegah kerusakan gulungan atau pembengkokan mikro serat akibat tekanan spooling yang tidak merata.
Di antara semua komponen ini, ekstruder kawat dan kabel adalah item yang paling sering ditentukan dan ditingkatkan oleh produsen kabel, karena keausan sekrup dan laras secara langsung menurunkan kualitas lelehan, konsistensi keluaran, dan keseragaman jaket seiring waktu. Produsen ekstruder terkemuka mempublikasikan batas keausan sekrup — biasanya memperbolehkan pengurangan kedalaman saluran tidak lebih dari 5% sebelum penggantian — dan banyak produsen kabel menjadwalkan pembuatan ulang barel/sekrup setiap 3–5 tahun tergantung pada sifat abrasif material.
Jenis Kabel Serat Optik dan Berbagai Pendekatan Manufakturnya
Tidak semua kabel serat optik dibuat dengan cara yang sama. Lingkungan penggunaan akhir mendorong perbedaan besar dalam langkah-langkah produksi yang disertakan, bahan apa yang mengalir melalui ekstruder kawat dan kabel, dan seberapa ketat toleransi yang diterapkan.
Kabel Serat Mode Tunggal vs. Multimode
Serat mode tunggal (SMF) memiliki diameter inti hanya 8–10 µm — kira-kira sepersepuluh lebar rambut manusia — dan kelongsongnya 125 µm. SMF manufaktur memerlukan kontrol yang lebih ketat terhadap konsentrisitas inti ke kelongsong (biasanya offset ≤0,5 µm) dan sirkularitas inti selama fabrikasi dan gambar awal. Serat multimode (MMF) hadir dalam kategori OM1 hingga OM5 dengan diameter inti 50 atau 62,5 µm; profil indeks bertingkat serat OM3/OM4/OM5 memerlukan kontrol komposisi yang sangat tepat dari gradien dopan GeO₂ selama deposisi awal. Konstruksi kabel di sekitar kedua jenis serat bisa sama; perbedaan utamanya terletak pada seratnya sendiri.
Pembuatan Kabel Pita
Kabel serat optik pita kepadatan tinggi — digunakan secara luas dalam interkoneksi pusat data dan aplikasi kantor pusat — mengikat 4, 8, atau 12 serat berwarna individual secara berdampingan dalam matriks datar menggunakan bahan matriks pita yang dapat diawetkan dengan sinar UV. Mesin pita ini memberikan ruang dan tegangan yang tepat pada setiap serat saat memasuki cetakan datar tempat bahan matriks diterapkan dan diawetkan dengan sinar UV. Beberapa pita kemudian ditumpuk dan ditempatkan di dalam struktur kabel inti berlubang atau tabung tengah. Kabel pita serat 288 diameter luarnya bisa kurang dari 12 mm , dibandingkan dengan 18–22 mm untuk desain tabung longgar terdampar yang sebanding. Langkah pelapisan untuk kabel pita menggunakan teknologi ekstruder kawat dan kabel yang sama seperti kabel konvensional, namun rakitan intinya lebih kaku dan memerlukan pemantauan tegangan yang lebih tinggi pada dudukan pembayaran.
Kabel Serat Tidak Sensitif Tekuk (BIF).
Serat yang tidak sensitif terhadap tekukan, yang distandarisasi sebagai ITU-T G.657, menggunakan desain kelongsong berstruktur nano atau berbantuan parit yang secara signifikan mengurangi kerugian akibat pembengkokan makro. Kabel yang dibuat dengan BIF — khususnya grade G.657.A2 dan G.657.B3 — dapat menoleransi pembengkokan hingga radius 5 mm dengan tambahan kehilangan kurang dari 0,1 dB pada 1.550 nm. Kabel ini umum digunakan pada kabel drop FTTH (fiber to the home), yang disalurkan melalui tikungan saluran, di sekitar kusen pintu, dan melalui jalur interior yang sempit. Fabrikasi bentuk awal BIF menambah kompleksitas (lapisan kelongsong tambahan dengan indeks bias berbeda), namun proses pembuatan kabel selanjutnya — termasuk jaket ekstruder — pada dasarnya sama dengan kabel SMF standar.
Pengujian Kualitas Sepanjang Proses Manufaktur
Pengendalian kualitas dalam pembuatan kabel serat optik bukanlah pemeriksaan langkah akhir — hal ini terjalin dalam setiap tahap produksi. Melewatkan atau melemahkan salah satu pemeriksaan ini akan menghasilkan kabel yang mungkin lulus pengujian awal namun gagal sebelum waktunya di lapangan, sehingga biaya perbaikannya jauh lebih kecil dari harga pembelian kabel aslinya.
Pengujian Tingkat Serat
Setiap gulungan serat yang meninggalkan menara gambar diuji untuk:
- Atenuasi: Diukur dengan OTDR (reflektometer domain waktu optik) pada 1.310 nm dan 1.550 nm. SMF standar harus ≤0,35 dB/km pada 1.310 nm dan ≤0.20 dB/km pada 1.550 nm per ITU-T G.652.D.
- PMD (dispersi mode polarisasi): Penting untuk sistem transmisi koheren berkecepatan tinggi; ditentukan sebagai nilai desain tautan (misalnya, ≤0,20 ps/√km untuk G.652.D).
- Geometri: Diameter bidang mode, diameter kelongsong, konsentrisitas kelongsong inti, dan non-lingkaran kelongsong — semuanya diukur dengan sistem inspeksi video otomatis di menara gambar.
- Tes bukti: Beban tarik minimum 100 kpsi diterapkan sepanjang panjang gulungan penuh untuk menyaring bagian yang lemah.
Pengujian Tingkat Kabel
Setelah pelapisan, gulungan kabel yang sudah jadi menjalani serangkaian pengujian komprehensif yang ditentukan oleh IEC 60794-1 dan standar seri IEC 60794-x yang relevan, atau setara dengan ANSI/ICEA untuk pasar Amerika Utara:
- Beban tarik: Kabel ditarik ke beban pemasangan terukur dan kemudian ke beban pembuktian; peningkatan atenuasi harus tetap di bawah 0,1 dB selama pemuatan dan kembali ke garis dasar setelah pelepasan.
- Resistensi terhadap benturan: Pelat datar menerapkan gaya penghancur terukur (misalnya, 2.200 N/100 mm untuk kabel OSP tipikal); redaman dipantau secara real time melalui sumber cahaya dan meteran listrik yang diluncurkan.
- Tes tikungan: Kabel diputar mengelilingi mandrel dengan diameter tertentu; untuk kabel OSP standar, ukurannya adalah 20× diameter luar kabel.
- Perputaran suhu: Gulungan kabel diuji dari –40°C hingga 70°C (atau rentang yang lebih luas untuk kabel khusus); redaman diukur pada suhu ekstrim rendah dan tinggi.
- Penetrasi air: Bagian kabel sepanjang 1 meter dikenakan tekanan hidrolik 1 m selama 24 jam; air tidak boleh menembus ujung bagian uji.
- Ketebalan jaket dan OD: Potongan melintang dari ujung kabel diukur di bawah mikroskop optik yang dikalibrasi untuk memverifikasi keseragaman dinding jaket — sebuah indikator langsung dari kontrol proses ekstruder.
Beberapa pelanggan menentukan pengukuran OTDR 100% untuk setiap fiber di setiap reel sebelum pengiriman — sebuah praktik yang umum dalam pengadaan operator telekomunikasi. Pelacakan OTDR end-to-end ini juga menciptakan catatan dasar yang dapat digunakan bertahun-tahun kemudian ketika mendiagnosis kesalahan di lapangan.
Faktor Kunci Yang Mempengaruhi Kinerja dan Umur Panjang Kabel Fiber Optik
Memahami apa yang terjadi dalam proses manufaktur menjelaskan mengapa kabel tertentu mengungguli kabel lainnya di lapangan dan mengapa pengaturan ekstruder yang tepat — pemilihan material, profil suhu, desain sekrup — tidak dapat dipisahkan dari keandalan kabel dalam jangka panjang.
Penggelapan Hidrogen
Hidrogen yang dihasilkan oleh korosi elektrolitik pada pelindung kawat baja, atau oleh degradasi senyawa gel dan lapisan polimer, dapat berdifusi ke dalam serat kaca dan bereaksi dengan cacat pada kisi silika untuk membentuk ikatan Si-OH (silanol) yang menyerap cahaya inframerah – sebuah fenomena yang disebut penggelapan hidrogen. Pertahanan manufaktur yang utama adalah penghapusan air secara ketat dari semua sistem gel dan polimer (inilah sebabnya tabung yang diblokir air dan formulasi gel berkualitas ditentukan pada kadar air di bawah 10 ppm), dan penggunaan lapisan karbon atau kedap udara pada serat itu sendiri di lingkungan yang paling menuntut. Ekstruder kawat dan kabel dapat berkontribusi atau mengurangi risiko ini: butiran polimer yang dikeringkan dengan benar dan suhu leleh yang terkontrol dengan baik meminimalkan masuknya uap air ke dalam struktur jaket.
Pengendalian Mikro dan Pengendalian Makro
Microbending mengacu pada deformasi lateral mikroskopis serat yang disebabkan oleh tekanan radial yang tidak seragam dari dinding tabung penyangga, tepi pita pembungkus, atau permukaan jaket yang tidak beraturan. Bahkan deformasi dalam rentang nanometer meningkatkan redaman secara terukur pada 1.550 nm. Pengekstrusi kawat dan kabel yang menghasilkan jaket dengan riak permukaan (cacat patahan lelehan yang umum terjadi ketika suhu lelehan terlalu rendah atau kecepatan penarikan terlalu tinggi relatif terhadap keluaran ekstruder) dapat menimbulkan gaya lateral berpola pada inti kabel dan menyebabkan kerugian pembengkokan mikro yang tidak akan muncul dalam pengujian laboratorium yang tidak berbahaya, namun terwujud dalam kontraksi termal di lapangan. Pembengkokan makro — membungkus kabel dalam radius yang terlalu sempit — merupakan masalah pemasangan, namun kabel dengan kekakuan tekukan yang lebih rendah (dinding selubung yang lebih tipis, anggota kekuatan yang lebih sedikit) lebih rentan, menjadikan desain selubung sebagai titik persimpangan lain antara bahan yang digunakan ekstruder dan kinerja optik.
Degradasi UV pada Bahan Jaket Luar Ruangan
Kabel serat optik udara harus tahan terhadap paparan sinar UV selama puluhan tahun tanpa jaket retak atau rapuh. Karbon hitam dengan berat 2–3% dalam HDPE memberikan perlindungan UV yang efektif dan merupakan standar industri untuk kabel penguburan langsung dan kabel udara. Kabel yang dimaksudkan untuk penggunaan di dalam ruangan dapat menggunakan paket penstabil lainnya, namun formulasinya biasanya dipasok sebagai pelet yang telah diracik sebelumnya ke produsen kabel, yang memasukkannya langsung ke dalam kawat dan ekstruder kabel. Kondisi pemrosesan ekstruder harus kompatibel dengan sistem stabilisator — geser sekrup atau suhu barel yang berlebihan dapat menurunkan antioksidan yang penting untuk stabilitas termal jangka panjang, bahkan pada kabel yang tidak pernah terkena sinar matahari.
Memulai Lini Produksi Kabel Serat Optik: Pertimbangan Praktis
Bagi produsen yang ingin memasuki produksi kabel serat optik – atau memperluas dari kabel tembaga menjadi serat – investasi peralatan dan pengetahuan proses yang diperlukan sangat besar namun terdefinisi dengan baik. Menara gambar dan peralatan produksi yang sudah ada merupakan hambatan terbesar untuk masuk (dan biasanya tidak dapat dibenarkan kecuali memproduksi serat dalam skala jutaan kilometer setiap tahunnya). Sebagian besar produsen kabel membeli serat dari produsen serat yang sudah mapan – Corning, Prysmian, Fujikura, Sumitomo, YOFC – dan memfokuskan modal mereka pada desain kabel dan peralatan lini jaket.
Memilih Extruder Kawat dan Kabel untuk Jacketing Fiber Optic
Keputusan peralatan yang paling penting untuk jalur jaket kabel serat optik adalah pemilihan kawat dan ekstruder kabel. Parameter utama yang perlu dievaluasi meliputi:
- Diameter sekrup: Untuk aplikasi jaket serat optik, diameter sekrup biasanya 45 mm hingga 90 mm. Sekrup yang lebih kecil (45–60 mm) memberikan konsistensi keluaran dan respons material yang lebih baik pada tingkat keluaran yang lebih rendah yang diperlukan untuk kabel berdiameter kecil; sekrup yang lebih besar sesuai dengan pelapis output tinggi untuk kabel OSP dalam jumlah besar.
- Rasio L/D: Minimal 24:1 direkomendasikan untuk bahan jaket serat optik. Senyawa LSZH khususnya mendapat manfaat dari rasio L/D 28:1 atau 30:1 yang memungkinkan zona leleh dan pencampuran lebih lama.
- Sistem penggerak: Servo AC atau penggerak yang dikontrol vektor menawarkan stabilitas kecepatan (±0,1%) yang diperlukan untuk menjaga konsistensi dinding jaket pada kecepatan jalur yang bervariasi. Drive DC sedang dihapuskan dari instalasi baru.
- Zona pengatur suhu: Minimal 5 zona barel yang dikontrol secara independen ditambah zona crosshead. Kontroler PID dengan stabilitas lebih baik dari ±1°C merupakan standar pada sistem ekstruder kabel modern.
- Instrumentasi: Transduser tekanan leleh di kepala cetakan, probe suhu leleh di ujung sekrup, dan pengukur diameter optik atau sinar-X di bagian hilir — semuanya dimasukkan ke dalam PLC kontrol jalur dengan pencatatan data untuk ketertelusuran produksi.
- Penanganan bahan: Unit pencampuran dan takaran gravimetri atau volumetrik untuk penambahan masterbatch di bagian hulu hopper ekstruder, dengan pengering pengering untuk bahan yang sensitif terhadap kelembapan seperti nilon dan TPU.
Jalur pelapisan serat optik yang ditentukan dengan baik dan dibangun di sekitar ekstruder kawat dan kabel yang sesuai dapat melunasi biaya modalnya dalam waktu 18–36 bulan di pasar dengan permintaan penerapan serat yang kuat, asalkan resep proses, pelatihan operator, dan sistem kualitas ditetapkan sebelum peningkatan produksi.
Perbedaan Antara Persyaratan Ekstruder Kabel Serat Optik dan Tembaga
Produsen yang sudah menjalankan jalur ekstruder kawat tembaga dan kabel sering bertanya apakah peralatan yang sama dapat digunakan untuk jaket serat optik. Jawabannya adalah: terkadang, dengan modifikasi. Kabel serat optik memerlukan kontrol tegangan yang jauh lebih presisi pada saat pembayaran (untuk menghindari tekanan pada serat di dalamnya), dan penyelarasan cetakan crosshead lebih penting karena tidak ada uji kelistrikan (seperti kontinuitas atau kapasitansi) yang mendeteksi ketidaksejajaran cetakan — variasi dinding jaket hanya muncul dalam pengujian mekanis atau kegagalan pasca pemasangan. Selain itu, jika ekstruder yang ada telah digunakan untuk pemrosesan PVC, ekstruder tersebut harus dibersihkan secara menyeluruh sebelum menjalankan senyawa LSZH atau PE untuk mencegah kontaminasi. Jalur ekstruder khusus untuk pelapisan serat optik — tidak digunakan bersama dengan produksi kabel tembaga — sangat disukai dalam pengoperasian yang mengutamakan kualitas.
Standar dan Persyaratan Kepatuhan Kabel Serat Optik
Kabel serat optik yang dijual ke pasar telekomunikasi, pusat data, industri, dan militer harus mematuhi jaringan standar internasional dan regional yang kompleks. Kepatuhan bukanlah sebuah pilihan – operator jaringan besar dan badan pengadaan memerlukan laporan pengujian persetujuan jenis pihak ketiga sebelum melakukan pemesanan, dan beberapa standar (seperti kinerja nyala api LSZH di gedung-gedung publik UE) diwajibkan secara hukum.
| Standar | Ruang lingkup | Wilayah |
|---|---|---|
| ITU-T G.652 | Standar SMF characteristics | Global |
| ITU-T G.657 | SMF yang tidak sensitif terhadap tikungan untuk FTTH | Global |
| IEC 60794-1 | Metode pengujian kabel serat optik | Global / UE |
| IEC 60794-3 | Kabel serat optik luar ruangan | Global / UE |
| ANSI/ICEA S-87-640 | Serat optik di luar kabel tanaman | Amerika Utara |
| TIA-568.3-D | Standar komponen kabel serat optik | Amerika Utara |
| EN 50399 / IEC 60332 | Perambatan api dan asap untuk kabel | UE (CPR) |
| MIL-PRF-85045 | Kabel serat optik untuk keperluan militer | AS (Pertahanan) |
Peraturan Produk Konstruksi UE (CPR) patut mendapat perhatian khusus karena secara langsung mengatur pilihan bahan selubung dan persyaratan proses ekstruder untuk kabel yang dipasang di gedung-gedung Eropa. Dalam CPR, kabel harus diklasifikasikan dari Eca (kinerja minimum) hingga B2ca, B1ca, dan Aca (kinerja tertinggi). Untuk mencapai klasifikasi B1ca atau Aca memerlukan senyawa LSZH dengan tingkat pelepasan panas dan produksi asap yang sangat rendah — senyawa yang menuntut persyaratan pada ekstruder kawat dan kabel dalam hal keseragaman suhu leleh, kontrol waktu tinggal, dan stabilitas tekanan cetakan.
 Terkait Produk