E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Bagaimana Kabel Serat Optik Dibuat: Proses Inti Dijelaskan
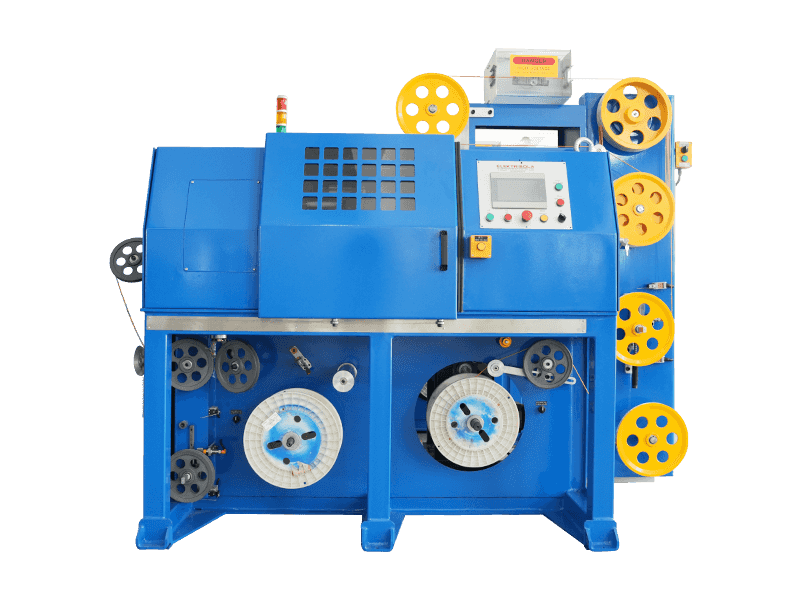
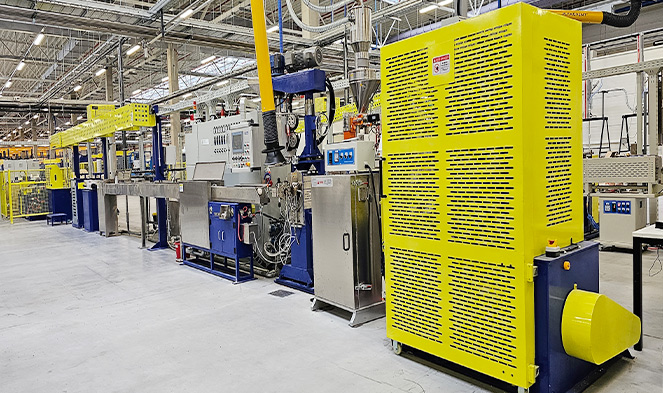
Kabel serat optik dibuat dengan menggambar kaca atau plastik ultra murni menjadi untaian setipis rambut yang disebut serat optik, melapisinya dengan lapisan pelindung, lalu membundel dan melapisinya menjadi rakitan kabel yang sudah jadi. Seluruh proses — mulai dari silika mentah hingga kabel yang dapat dipasang — melibatkan presisi ekstrem, lingkungan terkendali, dan mesin ekstrusi khusus. Inti dari operasi pelapisan dan pemasangan kabel sekunder adalah ekstruder kawat dan kabel , mesin yang menerapkan jaket polimer dan lapisan penyangga di sekitar serat optik yang rapuh dengan kecepatan tinggi dan akurasi tingkat mikron.
Urutan manufaktur dapat dibagi menjadi dua fase besar: fiber drawing (memproduksi serat optik mentah) dan konstruksi kabel (merakit serat menjadi produk yang kokoh dan dapat dipasang). Kedua fase tersebut memerlukan bahan, suhu, dan toleransi mekanis yang dikontrol secara ketat. Bahkan kontaminasi kecil atau variasi tegangan dapat mengganggu kinerja kehilangan sinyal, yang dinyatakan dalam desibel per kilometer (dB/km), yang harus memenuhi standar ketat seperti ITU-T G.652 untuk serat mode tunggal.
Dimulai dengan Bentuk Sebelumnya: Landasan Setiap Serat Optik
Proses manufaktur dimulai jauh sebelum peralatan ekstrusi digunakan. Langkah pertama adalah membuat a terbentuk sebelumnya — silinder kaca padat, biasanya memiliki panjang 1 hingga 2 meter dan diameter 80 hingga 200 mm, yang secara tepat mencerminkan profil indeks bias serat jadi pada skala yang jauh lebih besar.
Deposisi Uap Kimia yang Dimodifikasi (MCVD)
Salah satu metode fabrikasi preform yang paling banyak digunakan adalah Modified Chemical Vapor Deposition (MCVD), yang dikembangkan di Bell Labs. Dalam proses ini, tabung silika yang berputar dipanaskan secara eksternal dengan obor oksihidrogen hingga suhu sekitar 1.600°C. Prekursor gas — biasanya silikon tetraklorida (SiCl₄) dan germanium tetraklorida (GeCl₄) — mengalir melalui tabung dan bereaksi membentuk lapisan jelaga kaca di dinding bagian dalam. Doping germanium meningkatkan indeks bias inti relatif terhadap kelongsongnya, yang memungkinkan panduan cahaya melalui refleksi internal total.
Deposisi Uap Luar (OVD) dan VAD
Pabrikan Amerika Utara sering kali menyukai Deposisi Uap Luar (OVD), di mana jelaga disimpan di bagian luar mandrel yang berputar. Pabrikan Jepang memelopori Deposisi Aksial Uap (VAD), yang memungkinkan produksi dalam bentuk yang berkelanjutan dan sangat cocok untuk produksi skala besar. Setiap metode menghasilkan jelaga berpori yang harus dikonsolidasikan dalam tungku sintering pada suhu sekitar 1.500°C, lalu dipecah menjadi silinder kaca padat bebas gelembung yang siap untuk digambar.
Sebuah bentuk awal dapat menghasilkan apa saja 2.500 hingga lebih dari 5.000 kilometer serat optik jadi, tergantung pada ukuran bentuk awal dan diameter serat target 125 mikrometer.
Menara Gambar Serat: Menarik Kaca menjadi Untaian Setipis Mikron
Setelah bentuk awal siap, maka dimasukkan ke dalam menara gambar serat — sistem tungku vertikal yang dapat berdiri Tingginya 20 hingga 30 meter . Ujung preform dipanaskan hingga kira-kira 2.000°C dalam tungku tahan grafit atau zirkonia, menyebabkannya melunak dan membentuk daerah cair "leher ke bawah". Gravitasi dan penggulung bermotor di bawahnya menarik kaca yang melunak menjadi filamen kontinu dengan kecepatan menggambar 10 hingga 25 meter per detik dalam sistem throughput tinggi modern.
Mikrometer laser in-line secara terus menerus mengukur diameter serat secara real time. Putaran umpan balik menyesuaikan kecepatan menggambar dalam milidetik untuk mempertahankan diameter luar target 125 ± 1 mikrometer . Setiap penyimpangan di luar toleransi ini – yang kira-kira selebar sehelai rambut manusia – akan menyebabkan pantulan sinyal pada sambungan dan konektor, sehingga menurunkan kinerja jaringan.
Menerapkan Lapisan Primer
Segera setelah serat keluar dari zona tungku dan sebelum dapat menyentuh permukaan apa pun, serat melewati aplikator pelapis utama. Dua lapisan akrilat yang dapat diawetkan dengan sinar UV diterapkan secara berurutan: lapisan primer bagian dalam yang lembut (modulus rendah, ~0,5 MPa) yang melindungi serat terhadap pembengkokan mikro, dan lapisan primer luar yang lebih keras (modulus tinggi, ~500–900 MPa) yang memberikan perlindungan mekanis. Lapisan ini membuat diameter luar dari 125 µm menjadi kira-kira 245–250 mikron . Kedua lapisan tersebut dikeringkan hampir seketika di bawah lampu UV, dan serat yang dilapisi kemudian digulung ke dalam drum pengambil.
Kekuatan tarik serat silika murni yang baru ditarik dapat mencapai 800.000 psi (5,5 GPa) — jauh lebih kuat dari baja berdasarkan beratnya — tetapi cacat pada permukaan yang disebabkan oleh kontaminasi atau kontak fisik dengan cepat menurunkan kualitasnya. Itulah sebabnya seluruh proses gambar dan pelapisan dilakukan di lingkungan ruang bersih, biasanya Kelas 1000 (ISO 6) atau lebih baik.
Pelapisan dan Pewarnaan Sekunder: Mempersiapkan Serat untuk Pemasangan Kabel
Setelah ditarik, serat berlapis 250 mikron melewati proses tambahan sebelum dapat dimasukkan ke dalam kabel. Tahap pemrosesan sekunder inilah yang menjadi tempat ekstruder kawat dan kabel menjadi peralatan utama.
Penyangga yang Ketat
Dalam konstruksi dengan buffer ketat — umum pada kabel dalam ruangan, pleno, dan riser — buffer sekunder termoplastik diekstrusi langsung di atas serat berlapis primer, sehingga diameter luarnya menjadi 900 mikron . Ekstrusi dilakukan pada ekstruder kawat dan kabel kompak dengan cetakan crosshead berukuran tepat untuk menjaga konsentrisitas antara serat dan lapisan penyangga. Bahan yang biasanya digunakan antara lain PVC, PVDF (Kynar), atau nilon, tergantung pada tingkat api dan asap yang dibutuhkan.
Konstruksi Tabung Longgar
Untuk kabel outdoor dan jarak jauh, desain tabung longgar mendominasi. Ekstruder kawat dan kabel membentuk tabung plastik kecil — biasanya polipropilen atau polibutilen tereftalat (PBT) — mengelilingi kelompok yang terdiri dari 2 hingga 24 serat. Tabungnya sedikit lebih besar dari bundel serat, dan ruangnya diisi dengan gel penahan air (senyawa minyak bumi tiksotropik atau pita perekat penahan air kering). Tabung yang longgar memungkinkan serat bergerak bebas di dalam, mengisolasinya dari tekanan mekanis eksternal.
Pewarnaan Serat
Untuk memungkinkan identifikasi serat individu dalam kabel, setiap serat diberi kode warna sesuai dengan standar TIA-598 atau IEC 60304. Proses pewarnaan menggunakan tinta tipis yang dapat disembuhkan dengan sinar UV — biasanya tebalnya kurang dari 5 µm — pada lapisan primer 250 mikron. Aplikator tinta khusus atau gabungan garis pewarnaan dan penggulungan ulang menangani langkah ini dengan kecepatan yang sesuai dengan kecepatan gambar aslinya. 12 siklus warna standar secara berurutan: biru, oranye, hijau, coklat, batu tulis, putih, merah, hitam, kuning, ungu, mawar, dan aqua.
Cable Stranding: Menggabungkan Serat menjadi Rakitan Terstruktur
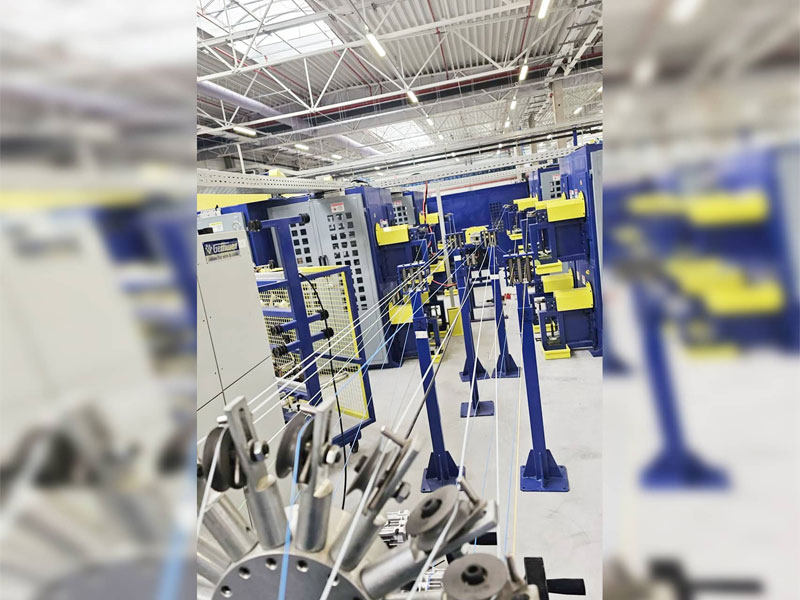
Serat buffer individu atau tabung longgar dirangkai menjadi kabel multi-serat pada mesin stranding. Langkah ini menentukan jumlah serat keseluruhan, kinerja mekanis, dan konfigurasi fisik kabel yang sudah jadi.
Dalam desain tabung longgar, beberapa tabung — masing-masing berisi 2 hingga 24 serat — dirangkai dalam pola heliks atau SZ (osilasi terbalik) di sekeliling bagian kekuatan pusat, yang paling umum adalah batang plastik yang diperkuat kaca (GRP) atau bundel benang aramid. SZ stranding memungkinkan setiap tabung diakses secara independen tanpa melepas seluruh kabel, yang merupakan keuntungan besar untuk penyambungan lapangan.
Kabel pita, arsitektur umum lainnya, menggunakan susunan datar yang terdiri dari 4, 6, 8, atau 12 serat yang diikat berdampingan dengan bahan matriks, kemudian menumpuk beberapa pita ke dalam tabung pusat atau inti slot. Kabel pita dapat menampung lebih dari 6.000 serat dalam satu selubung kabel, menjadikannya sangat efisien untuk penerapan kantor pusat dengan kepadatan tinggi dan kabel utama pusat data.
| Tipe Konstruksi | Penyangga Serat | Kisaran Jumlah Serat | Aplikasi Khas |
|---|---|---|---|
| Buffer Ketat | 900 mikron over 250 µm | 2–144 | Dalam ruangan, tempat, sidang pleno |
| Tabung Longgar | Tabung PBT berisi gel | 2–864 | Pabrik luar, jarak jauh |
| Pita | Array yang terikat matriks | 72–6.912 | Pusat data, kantor pusat |
| Tabung Pusat (Unitube) | Tabung tunggal berisi gel | 2–24 | Akses jaringan, FTTH turun |
Peran Extruder Kawat dan Kabel dalam Aplikasi Jaket
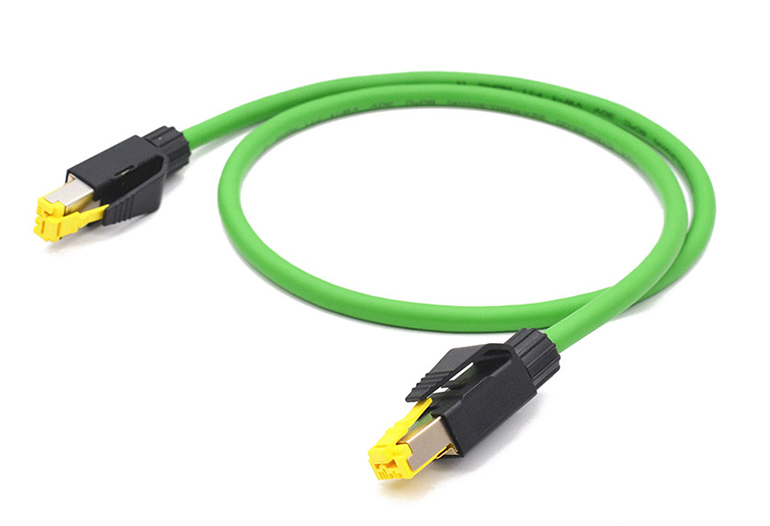
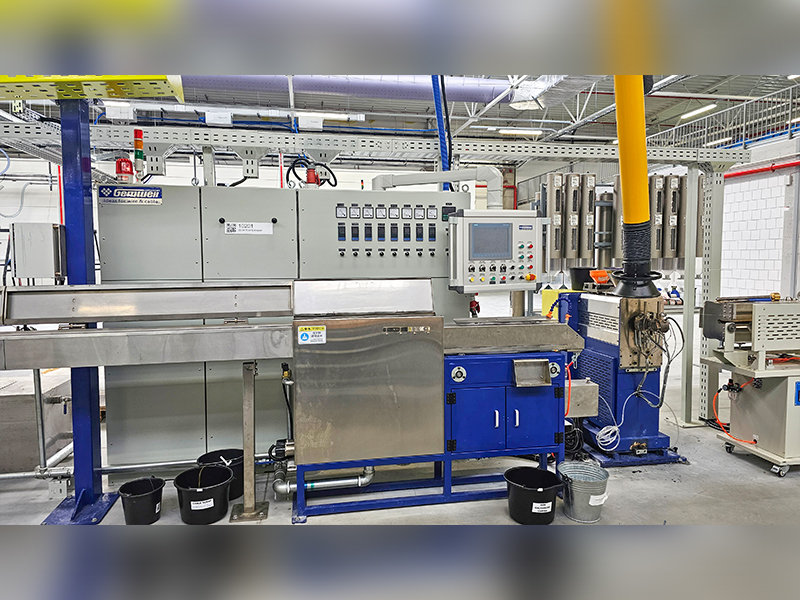
Setelah terdampar, inti kabel menerima jaket luarnya — lapisan pelindung terakhir yang menentukan kesesuaian lingkungan kabel. Ini adalah aplikasi yang paling terlihat ekstruder kawat dan kabel di lini produksi serat optik, dan secara langsung mempengaruhi ketahanan api, ketahanan terhadap sinar UV, kekuatan tumbukan, dan kinerja pemasangan.
Ekstruder kawat dan kabel untuk tujuan ini terdiri dari mekanisme barel dan sekrup yang melelehkan senyawa termoplastik dan memaksanya melewati cetakan crosshead pada tekanan dan suhu terkontrol. Untuk jaket serat optik, ekstruder harus beroperasi dengan kontrol yang sangat baik karena serat optik di dalamnya tidak dapat mentolerir tegangan berlebihan atau guncangan termal selama proses pelapisan.
Parameter Ekstruder Utama untuk Jaket Serat Optik
- Desain sekrup: Ekstruder sekrup tunggal dengan rasio L/D 20:1 hingga 30:1 merupakan standar untuk kompon jaket. Sekrup penghalang meningkatkan homogenitas lelehan, mengurangi cacat permukaan pada jaket jadi.
- Suhu leleh: Bervariasi berdasarkan bahan — biasanya 170–200°C untuk PVC, 230–260°C untuk HDPE, dan 280–310°C untuk senyawa LSZH (Low Smoke Zero Halogen).
- Kecepatan jalur: Sistem ekstruder kawat dan kabel modern yang dirancang untuk pelapisan serat optik dapat dijalankan hingga 150–200 m/mnt untuk kabel berdiameter lebih kecil.
- Ketegangan pengangkutan Caterpillar: Harus dikalibrasi dengan hati-hati. Ketegangan yang berlebihan akan membebani serat optik dan menyebabkan hilangnya sinyal secara permanen.
- Panjang bak pendingin: Jaket HDPE dan LSZH memerlukan jalur pendinginan yang lebih panjang — terkadang 6 hingga 12 meter — untuk mencegah penyusutan permukaan dan menjaga kebulatan jaket.
Senyawa LSZH, yang disyaratkan oleh IEC 60332-1 dan EN 50200 untuk digunakan di gedung-gedung publik dan infrastruktur transportasi, lebih sulit untuk diekstrusi dibandingkan PVC karena kandungan pengisinya yang lebih tinggi (biasanya aluminium trihidrat atau magnesium hidroksida sebagai penghambat api). Ekstruder kawat dan kabel yang menangani LSZH harus menghasilkan geseran yang cukup untuk membubarkan pengisi mineral ini secara seragam tanpa merusak matriks polimer. Beberapa produsen menggunakan tahap peracikan ekstruder sekrup ganda di bagian hulu judul bab untuk memastikan konsistensi senyawa.
Armoring Sebelum Jaket Terakhir
Banyak kabel luar ruangan dan kabel penguburan langsung dilengkapi lapisan pelindung logam atau dielektrik antara jaket bagian dalam dan jaket luar. Pelindung pita baja bergelombang (CST) memberikan ketahanan terhadap hewan pengerat dan perlindungan terhadap benturan, sedangkan benang aramid atau fiberglass memberikan perlindungan yang sama dalam desain semua dielektrik. Jika terdapat pelindung, kabel melewati kepala ekstruder jaket kedua setelah pelindung — menjadikan ekstruder kawat dan kabel sebagai elemen yang lebih berulang di seluruh lini produksi.
Anggota Kekuatan dan Penghalang Kelembapan: Yang Menyatukan Kabel
Serat optik tidak memikul beban tarik sendiri — kaca tidak dapat diregangkan tanpa patah. Semua ketegangan instalasi harus ditanggung oleh anggota kekuatan khusus yang terintegrasi ke dalam desain kabel.
- Benang aramid (Kevlar): Elemen kekuatan paling umum pada kabel dalam ruangan dan distribusi. Peringkat beban tarik umum berkisar dari 100 N untuk kabel drop 2-serat kecil hingga lebih dari 2.700 N untuk kabel utama dalam ruangan. Benang aramid ditempatkan di celah antara inti kabel dan jaket luar.
- Batang plastik yang diperkuat kaca (GRP): Digunakan sebagai anggota kekuatan pusat pada kabel luar ruangan tabung longgar. Batang GRP 5 mm memberikan kekuatan tarik dan perlindungan tekukan yang besar sekaligus menjaga kabel tetap non-konduktif dan aman dari petir.
- Kawat baja atau pita baja: Digunakan pada kabel swadaya udara (kabel ADSS tidak menggunakan baja) atau desain antena berikat. Beberapa kabel penguburan langsung menggabungkan pelindung baja dengan pita penahan air untuk perlindungan ganda.
- Elemen penghambat air: Celah berisi gel, pita perekat yang dapat mengembang, atau benang penahan air kering mencegah migrasi air memanjang, yang dapat menyebabkan kontaminasi hidroksil pada kaca seiring waktu, meningkatkan redaman pada puncak air 1383 nm — masalah yang umum terjadi pada serat puncak air bukan nol (NZWP) awal.
Jenis Serat Optik: Single-Mode vs Multimode
Profil indeks bias yang terpasang pada bentuk awal menentukan apakah serat yang dihasilkan adalah serat mode tunggal atau multimode — perbedaan yang memiliki implikasi besar terhadap aplikasi, biaya, dan kinerja kabel.
| Parameter | Mode Tunggal (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Diameter inti | 9 mikron | 50 µm | 50 µm |
| Atenuasi yang khas | ≤0,2 dB/km @1550nm | ≤3,0 dB/km @850nm | ≤3,0 dB/km @850nm |
| Jangkauan maksimal (100G) | >80 km dengan amplifikasi | 100 m | 150 m (SWDM4) |
| Sumber cahaya | Laser (DFB/rongga eksternal) | VCSEL (850nm) | VCSEL (850–950nm) |
| Penggunaan primer | Telekomunikasi, jarak jauh, FTTH | LAN perusahaan, pusat data | SWDM pusat data jangkauan pendek |
Serat mode tunggal mempunyai a inti 9 mikron , yang hanya mengizinkan satu mode propagasi, menghilangkan seluruh penyebaran modal dan memungkinkan transmisi sejauh puluhan hingga ratusan kilometer. Serat multimode, dengan inti 50 atau 62,5 µm, memungkinkan ratusan mode dan lebih mudah untuk dihentikan dan dihubungkan, tetapi dispersi modal membatasi bandwidth dalam jarak. Profil indeks bertingkat dari serat OM3/OM4/OM5 modern — di mana indeks bias menurun secara parabola dari pusat ke tepi — memberikan kompensasi yang signifikan terhadap dispersi modal, memungkinkan transmisi 10G ke 400G melalui jarak perusahaan yang lebih pendek.
Pengujian Kualitas Sepanjang Proses Manufaktur
Pembuatan kabel serat optik diatur oleh berbagai standar internasional dan domestik. Pengujian kualitas bukanlah aktivitas tahap akhir — pengujian ini terintegrasi di setiap langkah produksi.
Tes Tingkat Serat (Pasca Gambar)
- Atenuasi: Diukur dengan OTDR (Optical Time Domain Reflectometer) atau metode cutback pada 1310, 1383, 1550, dan 1625 nm untuk mode tunggal; pada 850 dan 1300 nm untuk multimode.
- Tes bukti: Setiap spul serat menjalani uji tahan tarik — biasanya perpanjangan 0,5% hingga 1% — untuk menyaring serat apa pun yang memiliki cacat permukaan. Serat yang gagal akan putus selama pengujian dan disambung.
- Panjang gelombang terputus: Menentukan panjang gelombang terpendek di mana serat beroperasi dalam mode tunggal yang sebenarnya. Harus di bawah 1260 nm untuk kepatuhan OS2.
- Diameter bidang mode (MFD): Mempengaruhi hilangnya sambungan dan efisiensi kopling konektor. ITU-T G.652 menetapkan 9,2 ± 0,4 µm pada 1310 nm.
- Dispersi kromatik dan PMD: Penting untuk transmisi kecepatan tinggi; keduanya harus memenuhi nilai yang ditentukan oleh standar serat ITU atau IEC yang relevan.
Pengujian Tingkat Kabel (Setelah Pembungkusan)
- Resistensi terhadap benturan: Sesuai IEC 60794-1-2 Metode E1; gaya datar diterapkan pada penampang kabel untuk memverifikasi jaket dan struktur melindungi serat tanpa perubahan atenuasi.
- Uji dampak: Palu jatuh berbobot digunakan untuk mensimulasikan dampak mekanis yang tidak disengaja selama pemasangan.
- Perputaran suhu: Kabel diputar dari suhu −40°C hingga 70°C (atau lebih lebar untuk lingkungan yang keras) sementara redaman optik dipantau. Perubahan harus tetap dalam batas yang ditentukan sepanjang siklus.
- Perendaman dan penetrasi air: Memvalidasi efektivitas pengisian gel atau pemblokiran air kering sesuai IEC 60794-1-2 Metode F5.
- Uji percikan jaket: Penguji percikan tegangan tinggi dipasang di sepanjang jaket kabel untuk mendeteksi lubang kecil atau titik tipis yang muncul selama ekstrusi — sebuah langkah kontrol kualitas yang diterapkan langsung pada jalur ekstruder kawat dan kabel.
Kabel Fiber Optic Khusus: ADSS, Submarine, dan Micro-Duct
Di luar desain standar tabung longgar dan penyangga ketat, beberapa konstruksi kabel khusus memerlukan pendekatan manufaktur yang disesuaikan dan konfigurasi ekstruder khusus.
Kabel ADSS (Swadaya Semua Dielektrik).
Kabel ADSS dirancang untuk diikat ke menara saluran listrik tanpa kabel pembawa pesan. Mereka harus tahan terhadap angin, pembebanan es, dan panjang bentang hingga 700 meter tanpa melorot. Jaket luar dibuat dari senyawa AT yang tahan terhadap lintasan yang tahan terhadap degradasi dari medan listrik tegangan tinggi yang disebabkan oleh kedekatan dengan konduktor berenergi. Ekstruder kawat dan kabel yang digunakan untuk pelapisan ADSS harus menangani senyawa AT khusus ini, yang memiliki perilaku reologi berbeda dari HDPE standar, sehingga memerlukan profil suhu sekrup dan pengaturan tekanan yang disesuaikan.
Kabel Serat Optik Bawah Laut
Kabel bawah laut harus bertahan pada kedalaman yang melebihi batas 8.000 meter di rute lintas samudera — tekanan di atas 80 MPa. Unit serat ditempatkan dalam tabung tembaga yang ditutup rapat dengan pengelasan untuk mencegah masuknya hidrogen, yang menyebabkan pelemahan serat meningkat selama beberapa dekade. Lapisan kabel baja berkekuatan tarik tinggi dan jaket polietilen diterapkan dalam beberapa lintasan, masing-masing memerlukan tahap ekstruder jaketnya sendiri. Pembuatan satu segmen kabel lintas samudera dapat melibatkan lebih dari selusin jalur ekstrusi berurutan.
Kabel Micro-Duct dan Blown Fiber
Kabel serat tiup dirancang untuk dipasang dengan udara bertekanan melalui saluran mikro yang sudah dipasang sebelumnya Diameternya 5 hingga 10 mm . Permukaan luar kabel harus memiliki koefisien gesekan yang sangat rendah — sering kali dicapai dengan mengekstrusi lapisan luar nilon atau HDPE yang licin dengan tekstur permukaan halus pada ekstruder kawat dan kabel — untuk memungkinkan pemasangan berbantuan udara pada jarak 1 km atau lebih dalam satu pukulan. Pendekatan ini secara drastis mengurangi biaya pembuatan parit dalam peluncuran FTTH.
Dari Drum Pabrik ke Jaringan Terpasang: Langkah Terakhir
Setelah semua pelapisan dan pengujian, kabel serat optik yang sudah jadi digulung ke drum kayu atau plastik dengan panjang pengiriman standar. Panjang gulungan yang umum untuk kabel luar ruangan tabung longgar adalah 2 km, 4 km, dan 6 km . Setiap drum diberi label dengan jenis kabel, jumlah serat, jenis serat (OS2, OM4, dll.), panjang drum, dan tanggal serta shift produksi — semuanya dapat ditelusuri ke masing-masing menara penarik dan batch yang telah dibentuk sebelumnya.
Pengujian penerimaan pabrik (FAT) pada tahap ini melibatkan pengujian OTDR pada setiap serat pada setiap drum untuk menghasilkan jejak atenuasi penuh. Jejak ini diarsipkan dan dikirimkan bersama kabel untuk dijadikan referensi yang dapat dibandingkan dengan OTDR yang diukur di lapangan setelah pemasangan, sehingga memudahkan untuk mengidentifikasi kerusakan apa pun yang terjadi selama penarikan atau penggalian.
Konektorisasi — memasang konektor yang dipoles pabrik ke ujung serat — dapat dilakukan secara opsional di pabrik kabel atau di lokasi pemasangan. Konektor yang dipoles oleh pabrik mencapai kerugian penyisipan di bawah ini 0,2dB dengan return loss di atas 50 dB untuk penyelesaian APC (angled physical contact), kinerja yang sulit untuk ditiru secara konsisten di kondisi lapangan.
Pertanyaan yang Sering Diajukan
Kabel serat optik terbuat dari bahan baku apa?
Serat optiknya sendiri terbuat dari kaca silika ultra murni (silikon dioksida, SiO₂), dengan dopan seperti germanium dioksida yang digunakan untuk mengatur indeks bias. Lapisan pelindung, tabung penyangga, dan jaket terbuat dari berbagai termoplastik seperti senyawa akrilat, PBT, PVC, HDPE, PVDF, atau LSZH, semuanya diproses melalui peralatan ekstrusi.
Seberapa tipiskah serat optik dibandingkan dengan rambut manusia?
Serat optik tunggal setelah digambar memiliki diameter luar sebesar 125 mikrometer (0,125 mm) , yang kira-kira berdiameter rata-rata rambut manusia. Inti kaca itu sendiri — bagian yang membawa cahaya — hanya memiliki lebar 9 µm dalam serat mode tunggal, sekitar sepersepuluh lebar rambut.
Apa yang dilakukan ekstruder kawat dan kabel dalam produksi kabel serat optik?
Ekstruder kawat dan kabel melelehkan senyawa termoplastik dan menerapkannya sebagai lapisan kontinu dengan dimensi tepat di atas serat optik atau inti kabel. Dalam manufaktur serat optik, ekstruder digunakan dalam beberapa tahap: membentuk lapisan penyangga yang rapat di sekitar serat individu, memproduksi tabung penyangga longgar yang berisi kelompok serat, dan mengaplikasikan jaket luar kabel. Ekstruder harus beroperasi dengan kontrol suhu dan kecepatan yang ketat untuk menghindari kerusakan serat optik halus di dalamnya.
Berapa lama waktu yang dibutuhkan untuk pembuatan kabel fiber optik?
Fabrikasi bentuk awal membutuhkan waktu beberapa hari hingga satu minggu per batch. Penarikan serat pada kecepatan 15–25 m/s berarti satu spool serat sepanjang 5.000 km memerlukan sekitar 60–90 jam pengoperasian menara penarik terus menerus. Pemrosesan sekunder, pendamparan, dan pelapisan menambah hari-hari berikutnya. Total waktu siklus dari bahan mentah hingga drum jadi biasanya dua hingga empat minggu untuk kabel tabung longgar luar ruangan standar.
Bisakah kabel serat optik dibuat dari plastik, bukan kaca?
Ya. Serat optik plastik (POF) menggunakan PMMA (polimetil metakrilat) atau polimer terfluorinasi sebagai bahan inti dan pelapisnya. POF memiliki inti yang jauh lebih besar (hingga 1 mm) dan redaman yang jauh lebih tinggi (sekitar 150–200 dB/km pada 650 nm) dibandingkan serat silika, sehingga terbatas pada jarak pendek di bawah 50 meter — biasanya jaringan otomotif, sistem A/V rumah, dan tautan sensor industri di mana kemudahan terminasi melebihi kebutuhan akan redaman rendah.
Apa itu LSZH dan mengapa penting dalam kabel serat optik?
LSZH adalah singkatan Rendah Asap Nol Halogen. Ini menggambarkan bahan jaket yang, ketika terkena api, menghasilkan sedikit asap dan tidak ada gas halogen (seperti klorin dari PVC). Hal ini penting di ruang tertutup seperti terowongan transit, rumah sakit, dan gedung perkantoran di mana asap beracun dari kabel yang terbakar menimbulkan bahaya evakuasi yang serius. Jaket LSZH diaplikasikan menggunakan ekstruder kawat dan kabel yang dikonfigurasi untuk senyawa dengan viskositas lebih tinggi dan memuat pengisi, dan kabel harus lulus seri uji IEC 60332-3, IEC 61034, dan IEC 60754.
 Terkait Produk