E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


A ekstruder kawat daya tinggi adalah tulang punggung dari setiap pabrik kabel yang memproduksi kabel berdiameter besar atau throughput tinggi. Tidak seperti ekstruder standar, mesin ini dirancang untuk menangani material dengan viskositas tinggi, beban torsi berkelanjutan, dan jadwal produksi berkelanjutan. Implikasi praktisnya sangat jelas: jika saluran Anda menggunakan kabel listrik tegangan menengah, kabel bangunan, atau selubung berdinding tebal, Anda memerlukan mesin dengan diameter sekrup yang lebih besar, kotak roda gigi yang lebih kokoh, dan sistem kontrol suhu yang lebih canggih.
Dalam panduan ini, kami menguraikan pengertian daya tinggi secara praktis, spesifikasi mana yang paling penting, bagaimana alat berat sesuai dengan alur produksi Anda, dan cara memilih konfigurasi yang tepat. Tujuannya adalah untuk membantu Anda menghindari dua kesalahan paling umum: membeli kapasitas secara berlebihan yang tidak akan pernah Anda gunakan, atau terlalu menentukan mesin yang tidak dapat memenuhi target output Anda.
Apa fungsinya Kekuatan Tinggi Maksudnya Wire Extruder?
Ketika produsen kabel berbicara tentang ekstruder kawat berdaya tinggi, mereka tidak hanya mengacu pada peringkat papan nama motor. Istilah ini menggabungkan beberapa kemampuan yang saling terkait: diameter sekrup, penyaluran torsi, kapasitas pemanasan, dan kemampuan untuk mempertahankan tekanan stabil pada laju keluaran tinggi.
Ambil ekstruder 90 mm yang khas. Ini mungkin memiliki daya motor 90 kW dan menghasilkan sekitar 300 kg/jam senyawa PVC. Sebaliknya, ekstruder kawat berdaya tinggi di kelas 120 mm sering kali membawa motor 160-250 kW dan menghasilkan keluaran melebihi 500 kg/jam. Perbedaannya bukan hanya pada motornya saja. Gearbox pada unit daya tinggi harus dirancang untuk mentransmisikan torsi puncak tanpa defleksi berlebihan, laras dan sekrup memerlukan rasio panjang terhadap diameter (L/D) yang lebih tinggi untuk memastikan plastisisasi lengkap pada keluaran yang lebih tinggi, dan zona pemanasan harus merespons dengan cepat seiring dengan meningkatnya beban material.
Hal ini penting karena ekstruder kawat yang beroperasi pada kecepatan 200 m/mnt akan mengonsumsi daya yang sangat berbeda dari ekstruder yang beroperasi pada kecepatan 60 m/mnt untuk ukuran kabel yang sama. Mesin berdaya tinggi dibuat untuk menyerap perubahan beban produksi berkelanjutan, termasuk penghentian produksi, penggantian material, dan kelebihan beban sementara yang terjadi ketika viskositas senyawa melonjak. Jika ukuran mesin terlalu kecil, Anda akan melihat profil suhu menyimpang, kecepatan sekrup berfluktuasi, dan akhirnya cacat permukaan pada selubung kabel.
Spesifikasi Utama yang Mendefinisikan Kinerja Daya Tinggi
Untuk mengevaluasi ekstruder kawat berdaya tinggi, Anda perlu membandingkan spesifikasi secara berdampingan. Tabel di bawah ini merangkum parameter paling kritis dan kisaran tipikalnya untuk mesin yang digunakan dalam ekstrusi berkapasitas sedang dan tinggi.
| Parameter | Kisaran Khas | Mengapa Itu Penting |
|---|---|---|
| Diameter sekrup | 60mm - 150mm | Diameter yang lebih besar berarti perpindahan per putaran yang lebih tinggi dan kapasitas keluaran yang lebih besar. |
| Rasio L/D | 25:1 - 30:1 | L/D yang lebih tinggi memberikan waktu tinggal yang lebih lama untuk peleburan dan pencampuran senyawa secara sempurna. |
| Tenaga motorik | 90kW - 250kW | Tenaga motorik determines the maximum torque and the speed at which the screw can turn under load. |
| Zona pemanasan barel | 4 - 8 zona | Lebih banyak zona memberikan kontrol yang lebih baik terhadap profil suhu lelehan, yang sangat penting untuk kualitas. |
| Kecepatan jalur maks | 50 m/menit - 200 m/menit | Kecepatan saluran harus disesuaikan dengan keluaran ekstruder untuk menghindari sekrup menjadi kelaparan atau pengumpanan berlebih. |
| Keluaran maksimal | 200 kg/jam - 600 kg/jam | Output biasanya dinyatakan dalam kg/jam bahan referensi, biasanya PVC atau PE. |
Wawasan utamanya adalah bahwa spesifikasi ini saling bergantung. Sekrup 120 mm dengan motor 200 kW akan berkinerja buruk jika sistem pemanas tidak dapat menyalurkan energi panas yang diperlukan, atau jika rasio L/D terlalu rendah untuk melelehkan senyawa sepenuhnya. Ketika pemasok mengutip ekstruder kawat berdaya tinggi, selalu minta lembar spesifikasi lengkap, bukan hanya daya motornya.
Bahan Apa yang Dapat Diproses Ekstruder Kawat Berkekuatan Tinggi?
Pengekstrusi kawat berdaya tinggi digunakan pada spektrum material yang luas. Yang paling umum adalah:
- PVC (polivinil klorida), digunakan dalam selubung kawat dan kabel untuk keperluan umum.
- PE (polietilen) dan XLPE (polietilen ikatan silang), digunakan pada kabel listrik.
- LSZH (senyawa rendah asap nol halogen), diperlukan untuk instalasi kereta api, kelautan, dan terowongan.
- TPE/TPU (elastomer termoplastik dan poliuretan), digunakan pada kabel fleksibel dan otomotif.
- hal (polypropylene), semakin banyak digunakan dalam isolasi dinding tipis dimana kehilangan dielektrik yang rendah sangat penting.
Viskositas senyawa merupakan faktor penentu. PVC dan PE memiliki viskositas yang relatif rendah dan dapat diproses pada mesin standar. LSZH dan TPE/TPU lebih kental dan memerlukan torsi lebih besar, itulah sebabnya mereka sering dialokasikan pada ekstruder berdaya tinggi. Karet silikon adalah bahan lain yang memerlukan pemanasan kuat dan geometri sekrup yang cermat.
Dalam praktiknya, banyak produsen kabel mengkonfigurasi ekstruder kawat berdaya tinggi sebagai jalur tandem, di mana ekstruder primer menghasilkan insulasi dan ekstruder sekunder menggunakan selubungnya. Pengaturan ini meningkatkan kecepatan produksi dan memungkinkan kedua senyawa diproses secara independen. Pemasok peralatan seperti Gemwell Electrical Machinery menawarkan jalur koneksi seri berkecepatan tinggi khusus yang mendukung konfigurasi ini, menjaga ekstruder primer dan sekunder tetap tersinkronisasi melalui platform kontrol bersama.
Cara Memilih Ekstruder Kawat Berdaya Tinggi yang Tepat
Memilih ekstruder kabel berdaya tinggi yang tepat memerlukan pendekatan terstruktur. Berikut adalah proses lima langkah praktis yang dapat diikuti oleh pembeli mesin dan manajer produksi.
Langkah 1: Tentukan ukuran dan bahan kabel target Anda. Diameter kabel dan jenis kompon Anda secara langsung menentukan diameter sekrup dan rasio L/D. Misalnya, kabel dengan diameter selubung akhir 15 mm dapat diproduksi pada ekstruder 90 mm, namun jika jalur yang sama juga menangani kabel daya 35 mm, Anda memerlukan mesin 120 mm. Cantumkan rangkaian produk lengkap yang ingin Anda jalankan, bukan hanya kabel terbesar.
Langkah 2: Hitung throughput yang Anda perlukan. Throughput dinyatakan dalam kg/jam. Kalikan panjang kabel per jam dengan berat kompon per meter. Jika jalur Anda berjalan pada kecepatan 120 m/mnt dan selubung kabel berbobot 1,6 kg per meter, output yang diperlukan adalah 11.520 kg/jam—yang tidak mungkin dilakukan oleh satu ekstruder. Inilah sebabnya mengapa garis sebenarnya dikurangi menjadi lebih pendek atau menggunakan beberapa ekstruder. Perhitungan ini membantu Anda memahami batasan sebenarnya sebelum Anda berkomitmen pada ukuran mesin.
Langkah 3: Evaluasi sistem pemanas dan pendingin. Lihatlah jumlah zona pemanasan, total kapasitas pemanasan terpasang, dan apakah laras memiliki pendingin udara atau air. Untuk material berikatan silang, laras pendek dengan kapasitas pemanasan tinggi sering kali lebih disukai. Untuk LSZH, laras yang lebih panjang dengan lebih banyak zona memberikan kontrol yang lebih baik terhadap riwayat termal senyawa.
Langkah 4: Periksa gearbox dan rating torsi. Gearbox harus memiliki torsi motor penuh, dengan faktor servis minimal 1,5. Ekstruder kawat berdaya tinggi yang beroperasi mendekati batas torsinya akan menunjukkan keausan dini pada bantalan dorong. Tanyakan kepada pemasok mengenai perhitungan beban dorong dan perkiraan umur gearbox pada kecepatan pengoperasian Anda.
Langkah 5: Verifikasi kemampuan otomatisasi dan pengumpulan data. Jalur ekstrusi modern dapat mencatat kecepatan sekrup, suhu leleh, tekanan, dan kecepatan jalur secara real time. Ini bukan sekedar kenyamanan. Data memungkinkan Anda mengatur jendela proses dan mereproduksi kualitas kabel yang sama batch demi batch. Jika bauran produksi Anda rumit, berinvestasilah dalam sistem kontrol digital daripada pengaturan manual.
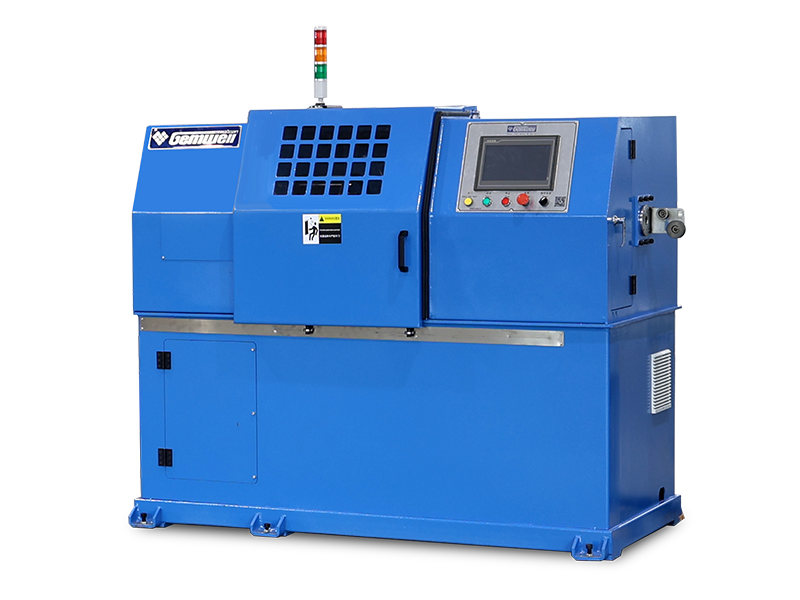
Pengekstrusi kawat berdaya tinggi Gemwell tersedia dalam konfigurasi yang sesuai dengan langkah-langkah berikut. Untuk ekstrusi selubung PVC/PE/PP/PU, jalur ini cocok langsung dengan tugas selubung kabel bangunan dan listrik secara umum.
 Garis Ekstrusi Selubung PVC/PE/PP/PU untuk Selubung Kabel Umum Jalur ini sesuai dengan tugas selubung bangunan umum dan kabel listrik untuk PVC, PE, PP, atau PU. Ia menawarkan penyesuaian dan kualitas selubung yang konsisten, menjadikannya pilihan praktis untuk persyaratan ekstrusi standar. Lihat Produk →
Untuk aplikasi elastomer asap rendah dan termoplastik, konfigurasi LSZH/XLPE/TPE/TPU khusus mencakup kelas daya yang sama sekaligus melindungi senyawa peka panas dari degradasi.
Garis Ekstrusi Selubung LSZH/XLPE/TPE/TPU untuk Senyawa Peka Panas Dirancang untuk aplikasi elastomer dengan asap rendah dan termoplastik, konfigurasi ini melindungi senyawa yang sensitif terhadap panas dari degradasi sekaligus mencakup kelas daya yang sama dengan saluran standar. Lihat Produk → Jika rencana Anda adalah menjalankan insulasi dan selubung sekaligus, sambungan seri saluran berkecepatan tinggi dengan ekstruder primer berdaya tinggi layak untuk dievaluasi, terutama untuk senyawa PE/PP dalam produksi yang panjang.
Jalur Ekstrusi Isolasi Kawat Berkecepatan Tinggi Seri PE/PP untuk Pemrosesan Single-Pass Ideal untuk menjalankan insulasi dan selubung dalam satu lintasan dengan senyawa PE/PP, jalur berkecepatan tinggi ini cocok untuk proses produksi yang panjang dan terevaluasi dengan baik untuk proses menggambar dan insulasi yang terintegrasi. Lihat Produk → Cara Menjaga Extruder Kawat Berkekuatan Tinggi Berjalan Secara Efisien
Alat ekstruder kawat berdaya tinggi adalah aset jangka panjang, namun hanya akan memberikan hasil yang konsisten jika dipelihara dengan benar. Fokus perawatannya berbeda dengan mesin yang lebih kecil karena bebannya lebih tinggi dan siklus termalnya lebih agresif.
Pemeriksaan harian:
- Periksa zona pemanasan barel untuk mengetahui penyimpangan suhu. Setiap zona yang menyimpang lebih dari 5°C dari setpoint harus diselidiki.
- Pantau suhu dan tekanan oli gearbox. Pengekstrusi kawat berdaya tinggi biasanya menjalankan kotak roda gigi berpendingin oli, dan oli harus diganti pada interval yang ditentukan oleh pabrikan.
- Bersihkan pelat pengubah layar atau pemutus. Throughput yang tinggi berarti lebih banyak kontaminan yang mencapai filter.
Pemeriksaan mingguan:
- Periksa keausan sekrup dan laras. Anda dapat melakukan ini dengan mencatat arus listrik pada kecepatan sekrup tertentu. Jika arus bertambah seiring waktu, jarak bebas sekrup melebar.
- Periksa ketegangan pada sabuk atau penggerak kopling. Sabuk yang longgar menyebabkan hilangnya transfer daya dan peningkatan variasi kecepatan sekrup.
- Periksa kipas pendingin pada laras dan gearbox. Kipas yang tersumbat akan menyebabkan penghentian termal selama proses produksi berlangsung.
Untuk referensi rinci tentang prosedur, pengoperasian, pemeliharaan, dan perbaikan mesin ekstrusi artikel membahas seluruh rangkaian pemeriksaan, termasuk penarikan sekrup, penyelarasan barel, dan penggantian pemanas.
Pertanyaan yang Sering Diajukan
1. Apa perbedaan antara ekstruder kabel daya tinggi dan ekstruder standar?
Perbedaan utamanya adalah tenaga motor, diameter sekrup, dan nilai torsi gearbox. Ekstruder standar biasanya memiliki daya 37-75 kW dan dirancang untuk kawat bangunan, insulasi dinding tipis, dan material dengan viskositas rendah. Pengekstrusi kawat berdaya tinggi beroperasi pada 90-250 kW, menggunakan diameter sekrup yang lebih besar (biasanya 90-150 mm), dan dapat memproses selubung berdinding tebal dan senyawa dengan viskositas tinggi seperti LSZH dan TPE.
2. Bagaimana cara memilih diameter sekrup yang tepat untuk ekstrusi kabel daya tinggi?
Aturan praktisnya adalah diameter sekrup harus kira-kira dua hingga tiga kali diameter selubung kabel maksimum yang ingin Anda produksi. Untuk kabel 20 mm, sekrup biasa berukuran 60-90 mm. Untuk kabel 35 mm, Anda harus melihat sekrup 90-120 mm. Selalu verifikasi bahwa keluaran mesin di kompleks standar Anda sesuai dengan kecepatan saluran.
3. Dapatkah ekstruder kawat berdaya tinggi memproses bahan LSZH?
Ya, tapi ini memerlukan rasio L/D yang lebih panjang (biasanya 26:1-30:1) dan sistem pemanas dengan zona yang cukup. Senyawa LSZH lebih sensitif terhadap degradasi termal, sehingga Anda memerlukan kontrol suhu yang presisi dan desain sekrup yang lembut. Beberapa produsen menawarkan desain sekrup khusus untuk LSZH.
4. Berapa konsumsi daya ekstruder kawat berdaya tinggi?
Mesin 160 kW yang dijalankan pada beban 70-80% akan mengkonsumsi daya listrik sekitar 110-130 kW. Konsumsi sebenarnya juga tergantung pada sistem pemanas dan apakah saluran tersebut menggunakan penggerak sabuk atau kopling langsung. Untuk memperkirakan biaya energi Anda, asumsikan 1,2-1,4 kali daya motor saat saluran beroperasi pada kapasitas penuh.
5. Berapa banyak perawatan yang dibutuhkan ekstruder kabel berdaya tinggi?
Untuk jalur yang menjalankan dua shift, rencanakan inspeksi harian selama 30 menit terhadap zona pemanas dan titik pelumasan, pemeriksaan gearbox dan pengubah layar setiap 2 jam, dan perombakan tahunan di mana sekrup dipoles, laras dipasang kembali jika perlu, dan elemen pemanas diuji. Rutinitas ini akan membuat ekstruder kabel berdaya tinggi tetap beroperasi selama 10-15 tahun.
6. Output apa yang dapat saya harapkan dari ekstruder kabel daya tinggi 120 mm?
Ekstruder kawat berdaya tinggi 120 mm dengan rasio L/D 25:1 dan motor 160 kW dapat memproses PVC pada 450-550 kg/jam, dan PE pada 350-450 kg/jam. Untuk LSZH, keluarannya akan lebih rendah, seringkali 250-350 kg/jam, karena senyawanya lebih kental dan memerlukan waktu tinggal lebih lama. Angka-angka ini mengasumsikan kecepatan saluran dan desain sekrup yang sesuai.
Pertimbangan Akhir
Ekstruder kawat berdaya tinggi adalah investasi penting untuk setiap pabrik kabel yang ingin berkembang menjadi kabel yang lebih tebal, keluaran lebih tinggi, atau material yang lebih menuntut. Kuncinya jangan fokus pada motor saja. Sesuaikan sekrup, sistem pemanas, gearbox, dan kemampuan kontrol dengan target produksi Anda yang sebenarnya.
Jika Anda tidak yakin konfigurasi mana yang sesuai dengan saluran Anda, gunakan spesifikasi di atas sebagai titik awal dan diskusikan dengan produsen peralatan. Pengekstrusi kawat berdaya tinggi yang ditentukan dengan baik dapat membayar kembali biayanya dalam hitungan bulan, bukan tahun. Untuk melihat lebih dalam tentang apa yang dapat dilakukan mesin ini, lihat basis pengetahuan mesin ekstrusi selubung kawat dan kabel mencakup pertanyaan proses umum dan perbandingan peralatan yang berguna selama tahap perencanaan.
 Terkait Produk