E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Apa Sebenarnya Arti Kawat dan Kabel?
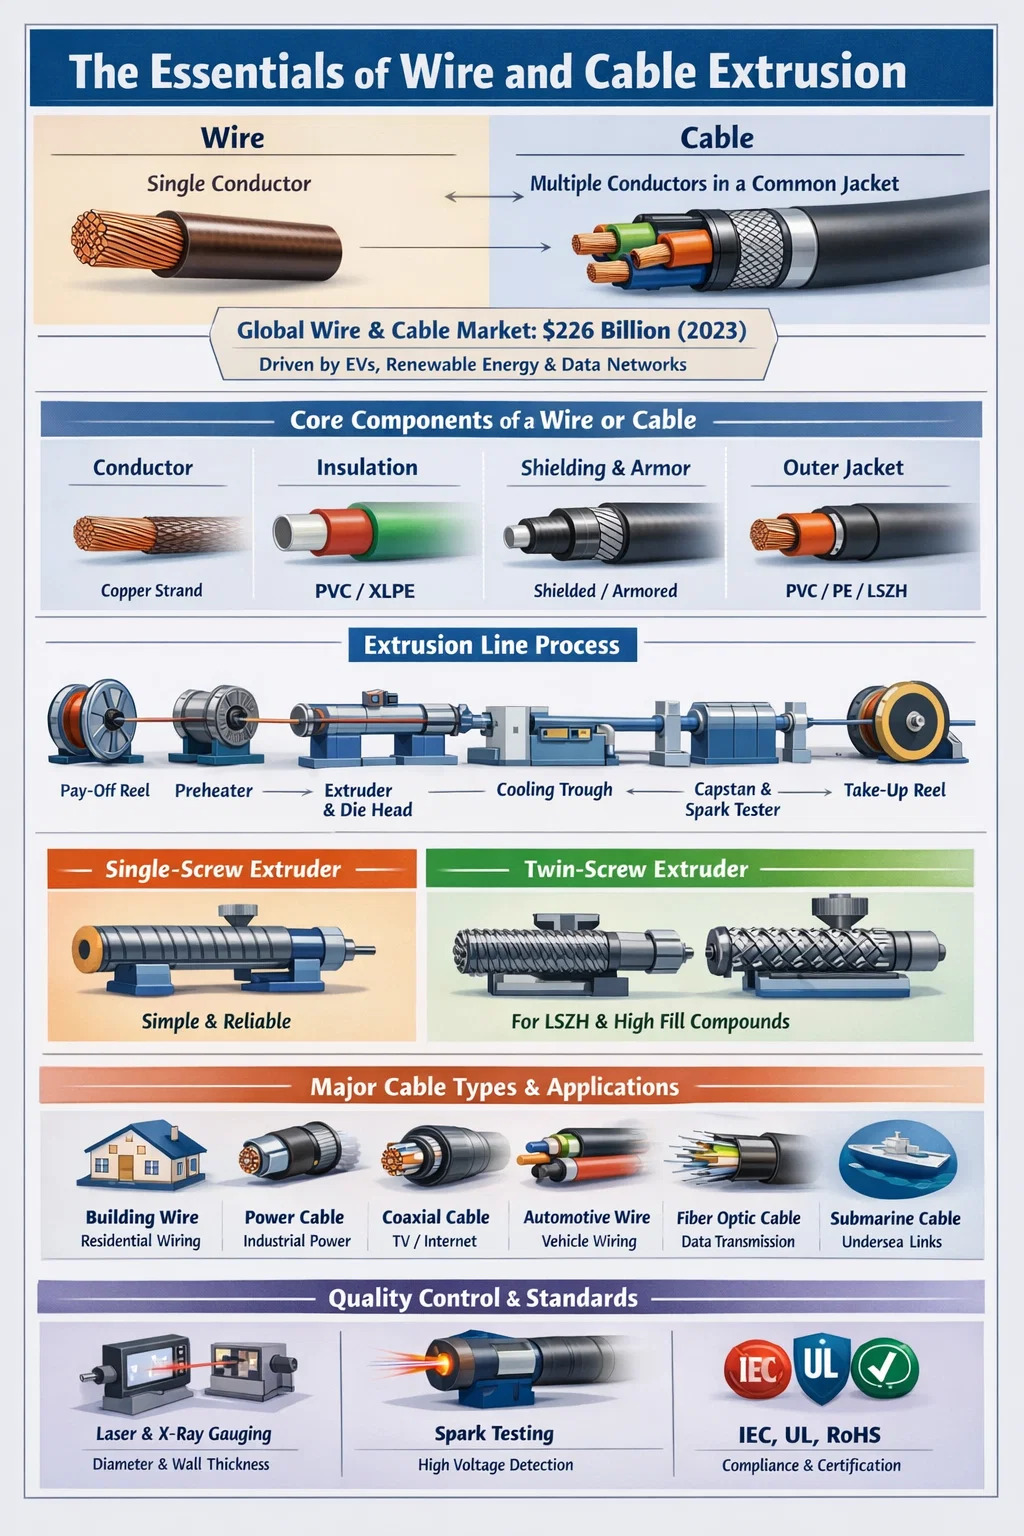
Kawat dan kabel adalah tulang punggung infrastruktur kelistrikan modern, namun banyak orang menggunakan kedua istilah ini secara bergantian padahal keduanya berbeda secara teknis. Kawat adalah konduktor tunggal — biasanya berupa untaian logam, paling umum tembaga atau aluminium — sedangkan kabel adalah kumpulan dua atau lebih konduktor yang dikelompokkan bersama dalam selubung atau jaket yang sama. Perbedaan ini sangat penting dalam bidang manufaktur, instalasi, dan kepatuhan terhadap peraturan.
Dalam praktiknya, kawat tembaga telanjang dapat digunakan untuk grounding, sedangkan kabel multi-inti berinsulasi PVC mengalirkan listrik ke bangunan tempat tinggal. Pasar kawat dan kabel global dihargai sekitar USD 226 miliar pada tahun 2023 dan diproyeksikan akan terus tumbuh, didorong oleh urbanisasi, perluasan infrastruktur kendaraan listrik, dan proyek energi terbarukan. Memahami perbedaan antara kawat dan kabel merupakan dasar untuk memilih bahan, proses produksi, dan peralatan yang tepat — termasuk ekstruder kawat dan kabel yang tepat.
Komponen Inti: Apa yang Membuat Kawat atau Kabel
Baik Anda melihat kabel sambungan sederhana atau kabel listrik tegangan tinggi, struktur dasarnya mengikuti pola yang konsisten. Setiap lapisan memiliki peran protektif atau fungsional tertentu.
Konduktor
Konduktor adalah inti yang aktif secara listrik. Tembaga tetap menjadi material dominan karena konduktivitasnya (sekitar 58 MS/m), namun aluminium banyak digunakan pada saluran transmisi overhead karena biayanya yang lebih rendah dan bobotnya yang lebih ringan. Konduktor bisa padat atau terdampar. Konduktor terdampar menawarkan fleksibilitas yang lebih baik dan lebih disukai dalam aplikasi dimana kabel sering ditekuk atau dipindahkan.
Isolasi
Isolasi mengelilingi setiap konduktor untuk mencegah kebocoran listrik dan korsleting. Bahan insulasi yang umum termasuk PVC (polivinil klorida), XLPE (polietilen ikatan silang), LSZH (asap rendah nol-halogen), dan kompon karet. Pilihannya tergantung pada tegangan pengoperasian, kisaran suhu, dan kondisi lingkungan. Insulasi XLPE dapat menangani suhu hingga 90°C secara terus menerus dan hingga 250°C dalam kondisi arus pendek , menjadikannya standar pada kabel tegangan menengah dan tinggi.
Perisai dan Armor
Beberapa kabel dilengkapi pelindung logam (pita tembaga, aluminium foil, atau kabel yang dikepang) untuk memblokir interferensi elektromagnetik. Kabel lapis baja menambahkan lapisan kawat baja atau pita baja untuk perlindungan mekanis dalam aplikasi bawah tanah atau industri.
Jaket Luar
Jaket luar adalah lapisan pelindung terakhir yang menyatukan semuanya dan memberikan ketahanan terhadap kelembapan, bahan kimia, radiasi UV, dan abrasi mekanis. PVC adalah bahan jaket yang paling umum digunakan secara global, meskipun PE (polietilen) dan TPU (poliuretan termoplastik) semakin banyak digunakan untuk aplikasi khusus.
Jenis Utama Kawat dan Kabel serta Aplikasinya
Industri kawat dan kabel mencakup berbagai jenis produk. Setiap kategori dirancang untuk serangkaian persyaratan listrik, mekanik, dan lingkungan tertentu.
| Jenis Kabel | Aplikasi Khas | Isolasi Material | Rentang Tegangan |
|---|---|---|---|
| Kawat Bangunan (NM-B, THHN) | Kabel perumahan | PVC / Nilon | Hingga 600V |
| Kabel Listrik | Distribusi tenaga industri | XLPE / EPR | 1kV – 500kV |
| Kabel Koaksial | TV, internet, sinyal RF | Busa PE / PE Padat | Tegangan rendah |
| Kawat Otomotif | Rangkaian kabel kendaraan | PVC/XLPE/TPU | 12V – 800V (EV) |
| Kabel Serat Optik | Transmisi data | LSZH / PE | T/A (optik) |
| Kabel Bawah Laut | Tautan listrik/data bawah laut | XLPE | Hingga 525kV (HVDC) |
Masing-masing kategori ini memerlukan proses ekstrusi tertentu, dan ekstruder kawat dan kabel yang digunakan harus disesuaikan dengan viskositas material, ketebalan dinding yang dibutuhkan, dan kecepatan produksi.
Peran a Ekstruder Kawat dan Kabel di bidang Manufaktur
Ekstruder kawat dan kabel adalah peralatan utama di lini produksi. Fungsi utamanya adalah untuk menerapkan isolasi, jaket, atau lapisan polimer lainnya ke konduktor dengan melelehkan bahan termoplastik atau termoset dan mendorongnya melalui cetakan di sekitar kawat dengan kecepatan tinggi. Tanpa ekstruder yang dikonfigurasi dengan benar, mustahil mencapai ketebalan dinding yang konsisten, daya rekat yang baik, dan sifat mekanik yang disyaratkan oleh standar seperti IEC 60228, UL 44, atau RoHS.
Garis ekstrusi kawat dan kabel yang khas mencakup komponen-komponen berikut yang bekerja secara berurutan: gulungan pembayaran yang memberi makan konduktor telanjang, pemanas awal, ekstruder itu sendiri dengan kepala cetakannya, bak pendingin, unit penggulung atau pengangkut, penguji percikan untuk deteksi cacat, dan gulungan pengambil. Setiap stasiun harus disinkronkan secara tepat. Bahkan variasi kecepatan garis sebesar 5% dapat menyebabkan penyimpangan ketebalan dinding yang tidak memenuhi persyaratan toleransi dimensi.
Sekrup Tunggal vs. Ekstruder Sekrup Kembar
Konfigurasi yang paling umum dalam pembuatan kawat dan kabel adalah ekstruder sekrup tunggal , yang disukai karena kesederhanaan, keandalan, dan biaya perawatannya yang rendah. Mesin sekrup tunggal menangani bahan jaket PVC, PE, XLPE, dan sebagian besar standar secara efektif. Rasio sekrup L/D (panjang terhadap diameter) biasanya berkisar antara 20:1 hingga 30:1 untuk aplikasi kawat dan kabel.
Ekstruder sekrup kembar, baik rotasi bersama maupun rotasi berlawanan, digunakan saat senyawa memerlukan pencampuran intensif — misalnya, saat memproduksi senyawa LSZH (low-smoke zero-halogen) yang mengandung banyak bahan pengisi mineral seperti ATH (aluminium trihidrat). Bahan pengisi ini dapat melebihi 60% berat senyawanya, sehingga dispersi menyeluruh sangat penting untuk memenuhi standar kinerja kebakaran seperti EN 60332.
Ekstrusi Tandem dan Lapisan Ganda
Untuk kabel yang memerlukan dua lapisan polimer berbeda — seperti lapisan semikonduktor ditambah lapisan insulasi pada kabel tegangan menengah — ekstrusi tandem (dua ekstruder secara seri) atau ekstrusi bersama tiga lapis (tiga ekstruder yang mengumpankan kepala cetakan umum secara bersamaan) digunakan. Ekstrusi rangkap tiga memastikan bahwa ketiga lapisan terikat saat masih panas, hal ini penting untuk kabel XLPE yang antarmukanya harus bersih dan bebas rongga untuk mencegah pelepasan sebagian pada tegangan tinggi.
Parameter Teknis Utama dari Ekstruder Kawat dan Kabel
Saat menentukan atau mengevaluasi ekstruder kawat dan kabel, beberapa parameter teknis menentukan apakah mesin tersebut cocok untuk produk dan persyaratan throughput tertentu.
- Diameter sekrup: Berkisar dari 30mm untuk insulasi kawat halus hingga 150mm atau lebih besar untuk pelapis kabel berat. Diameter sekrup yang lebih besar menghasilkan throughput yang lebih tinggi tetapi memerlukan daya penggerak yang lebih besar.
- Rasio L/D: Rasio L/D yang lebih tinggi menghasilkan plastisisasi dan pencampuran yang lebih baik. Untuk PVC, tipikalnya adalah 24:1 hingga 28:1; untuk PE dan XLPE, 25:1 hingga 30:1 adalah hal biasa.
- Sekrup RPM dan tingkat keluaran: Ekstruder berkecepatan tinggi modern untuk kabel telekomunikasi dapat bekerja pada kecepatan sekrup melebihi 200 RPM, mencapai kecepatan saluran 1.000 m/mnt atau lebih untuk insulasi dinding tipis pada konduktor kecil.
- Zona suhu: Laras dibagi menjadi beberapa zona pemanasan yang dikontrol secara independen (biasanya 4 hingga 8). Kontrol zona yang tepat mencegah degradasi termal bahan sensitif panas seperti PVC, yang mulai terdegradasi di atas 200°C.
- Desain kepala mati: Kepala cetakan bertekanan dan kepala cetakan tabung memiliki tujuan yang berbeda. Tekanan mati menciptakan kontak erat antara isolasi dan konduktor; cetakan tabung meninggalkan celah udara kecil dan digunakan di mana insulasi tidak boleh berikatan dengan konduktor.
- Sistem penggerak: Penggerak vektor AC dengan umpan balik loop tertutup kini menjadi standar, memungkinkan kontrol kecepatan yang presisi dan peningkatan efisiensi energi sebesar 15–25% dibandingkan dengan sistem penggerak DC lama.
Pemilihan material juga mempengaruhi desain ekstruder. PVC sensitif terhadap geser dan memerlukan geometri sekrup yang hati-hati untuk menghindari panas berlebih di lokasi tertentu. XLPE yang dimaksudkan untuk penyambungan silang melalui tabung CV (vulkanisasi berkelanjutan) harus diproses pada suhu leleh yang terkontrol untuk mencegah penyambungan silang dini di dalam alat ekstruder — sebuah fenomena yang disebut "hangus".
Teknologi Cross-Linking dalam Ekstrusi Kabel
Untuk kabel listrik tegangan menengah dan tinggi, ikatan silang insulasi polietilen akan mengubahnya dari termoplastik menjadi termoset, sehingga secara dramatis meningkatkan ketahanan panas dan kinerja listrik jangka panjang. Ekstruder kawat dan kabel harus kompatibel dengan metode ikatan silang yang dipilih.
Tautan Silang Peroksida (Jalur CV)
Metode yang paling banyak digunakan untuk kabel tegangan tinggi. Setelah ekstruder menerapkan senyawa XLPE, kabel melewati tabung vulkanisasi kontinu (CV) yang diisi dengan nitrogen pada tekanan tinggi (biasanya 6–12 bar) dan suhu hingga 300°C. Peroksida terurai dan membentuk ikatan silang kovalen antara rantai polietilen. Jalur CV untuk kabel EHV (tegangan ekstra tinggi) bisa sepanjang 200 meter atau lebih untuk memberikan waktu tinggal yang cukup untuk ikatan silang yang lengkap sebelum pendinginan.
Silane Cross-Linking (Monosil dan Sioplas)
Metode yang lebih ekonomis digunakan untuk kabel tegangan rendah dan menengah. Dalam proses Monosil, pencangkokan silan dilakukan di dalam ekstruder yang dirancang khusus, dan penyambungan silang diselesaikan dengan merendam kabel yang sudah jadi dalam air panas atau uap. Hal ini menghindari kebutuhan akan tabung CV dan sangat cocok untuk volume produksi yang lebih kecil.
Tautan Silang Berkas Elektron (EB).
Digunakan untuk insulasi kawat berdinding tipis pada aplikasi otomotif, luar angkasa, dan militer. Setelah ekstrusi, kabel melewati akselerator elektron yang membombardir isolasi dengan elektron berenergi tinggi, menyebabkan ikatan silang tanpa menggunakan bahan kimia. Tautan silang EB menghasilkan kabel dengan suhu hingga 150°C atau lebih tinggi, yang penting untuk aplikasi otomotif di dekat sumber panas.
Isolasi and Jacketing Materials: How They Affect Extruder Selection
Pilihan material secara langsung menentukan jenis dan konfigurasi ekstruder kawat dan kabel yang diperlukan. Setiap polimer memiliki perilaku leleh, jendela suhu pemrosesan, dan sensitivitas terhadap geser dan degradasi yang berbeda.
PVC (Polivinil Klorida)
PVC menyumbang lebih dari 40% bahan insulasi dan pelapis yang dikonsumsi secara global di industri kawat dan kabel. Ini hemat biaya, tahan api dalam bentuk majemuk, dan mudah diproses. Suhu pemrosesan biasanya berkisar antara 160°C hingga 190°C. Senyawa PVC tersedia dalam berbagai nilai kekerasan Shore A (dari 60 untuk tingkat fleksibel hingga 95 untuk jenis kaku). Sekrup yang digunakan untuk PVC biasanya memiliki desain kompresi rendah untuk menghindari panas geser yang berlebihan.
PE dan HDPE
Polietilen menawarkan sifat dielektrik yang sangat baik dan ketahanan terhadap kelembapan, menjadikannya pilihan standar untuk kabel telekomunikasi dan kabel distribusi bawah tanah. Jaket HDPE umum digunakan pada kabel tegangan menengah dan kabel serat optik karena kombinasi kekakuan dan ketahanannya terhadap bahan kimia. Suhu pemrosesan untuk PE berkisar antara 180°C hingga 230°C tergantung pada indeks leleh.
Senyawa LSZH
Bahan bebas halogen dengan tingkat asap rendah wajib digunakan dalam aplikasi seperti terowongan, gedung publik, dan kapal angkatan laut karena asap beracun dari pembakaran PVC dapat mengancam jiwa. Senyawa LSZH biasanya berbahan dasar EVA (etilen vinil asetat) atau campuran poliolefin yang banyak mengandung ATH atau MDH (magnesium dihidroksida) sebagai penghambat api. Bahan pengisi ini membuat senyawa LSZH jauh lebih sulit untuk diproses , memerlukan ekstruder sekrup ganda atau mesin sekrup tunggal yang dirancang khusus dengan sekrup penghalang dan kotak roda gigi torsi tinggi.
TPU dan Elastomer Khusus
Poliuretan termoplastik menawarkan ketahanan dan fleksibilitas abrasi yang luar biasa, menjadikannya bahan jaket pilihan untuk rantai tarik, kabel robot, dan aplikasi lepas pantai. TPU memerlukan kontrol suhu yang tepat karena rentang waktu pemrosesannya sempit — biasanya 180°C hingga 210°C — dan panas berlebih menyebabkan degradasi hidrolitik jika bahan tersebut tidak dikeringkan dengan benar sebelumnya. Kadar air harus di bawah 0,02% sebelum diproses.
Kontrol Kualitas dalam Ekstrusi Kawat dan Kabel
Pengendalian kualitas dalam produksi kawat dan kabel bukanlah suatu pilihan — hal ini diamanatkan oleh standar internasional dan terkait langsung dengan keselamatan. Kabel dengan insulasi berukuran kecil dapat mengalami kegagalan fungsi yang parah, menyebabkan kebakaran listrik atau kematian.
Sistem Pengukuran Inline
Jalur ekstrusi modern dilengkapi dengan pengukur diameter inline menggunakan teknologi laser atau sinar-X. Pengukur laser mengukur diameter luar dalam dua atau tiga sumbu secara bersamaan dan memasukkan data kembali ke kecepatan saluran dan kontrol keluaran ekstruder. Persyaratan toleransi untuk banyak jenis kabel adalah ±0,05 mm atau lebih ketat , yang memerlukan kontrol loop tertutup waktu nyata daripada pengukuran manual berkala.
Pengukur ketebalan dinding sinar-X melangkah lebih jauh dengan mengukur ketebalan dinding insulasi pada empat bidang atau lebih secara bersamaan, mendeteksi eksentrisitas — suatu kondisi ketika konduktor berada di luar pusat insulasi. Eksentrisitas yang melebihi batas yang ditentukan dapat menyebabkan kerusakan dielektrik pada tegangan tinggi.
Pengujian Percikan
Setiap konduktor berinsulasi melewati penguji percikan (juga disebut detektor liburan) di jalur produksi. Elektroda tegangan tinggi mengelilingi kabel dan menerapkan tegangan uji DC atau AC. Lubang kecil, rongga, atau kontaminasi yang merusak insulasi menyebabkan percikan api, memicu penghitung dan terkadang menghentikan saluran. Tegangan uji percikan biasanya berkisar dari 1 kV untuk kabel tegangan rendah hingga 25 kV atau lebih tinggi untuk isolasi kabel tegangan menengah , sesuai dengan standar seperti IEC 60885-2.
Konduktor Resistance and Insulation Resistance Testing
Pengujian offline mencakup pengukuran resistansi DC pada konduktor (untuk memverifikasi penampang melintang dan kemurnian material berdasarkan IEC 60228) dan pengujian resistansi isolasi menggunakan megohmmeter. Kabel berinsulasi PVC yang baik harus menunjukkan nilai resistansi isolasi ratusan megaohm per kilometer pada suhu kamar.
Standar dan Sertifikasi Kawat dan Kabel
Industri kawat dan kabel diatur oleh kerangka standar nasional dan internasional yang komprehensif. Kepatuhan diperlukan untuk akses pasar di sebagian besar negara dan diverifikasi oleh laboratorium pengujian pihak ketiga.
- standar IEC (Komisi Elektroteknik Internasional): IEC 60228 mencakup spesifikasi konduktor; IEC 60502 mencakup kabel daya hingga 30kV; IEC 60332 mencakup uji perambatan api.
- standar UL (Laboratorium Penjamin Emisi Efek, AS): UL 44 mencakup kabel dan kabel berinsulasi termoset; UL 83 mencakup kawat berinsulasi termoplastik; UL 1581 adalah standar acuan untuk kabel dan kabel listrik.
- RoHS dan JANGKAUAN: Peraturan lingkungan yang membatasi zat berbahaya, termasuk penstabil timbal dalam PVC – merupakan tantangan kepatuhan yang mendorong reformulasi banyak senyawa kawat di Eropa dan semakin banyak di Asia.
- CPR (Peraturan Produk Konstruksi, UE): Sejak 2017, kabel yang digunakan dalam konstruksi di UE harus memiliki tanda CE dan diklasifikasikan berdasarkan kinerja reaksi terhadap kebakaran (kelas Aca hingga Fca).
- Standar otomotif: ISO 6722 dan LV 216 mengatur kabel otomotif yang digunakan dalam sistem 12V dan 48V; untuk kabel tegangan tinggi EV, ISO 19642 dan USCAR-2 semakin banyak direferensikan.
Produsen harus mendokumentasikan bahwa proses ekstrusi, formulasi bahan, dan produk akhir semuanya memenuhi standar yang berlaku. Hal ini memerlukan catatan proses yang terperinci, kabel sampel yang disimpan, dan audit pihak ketiga secara berkala.
Pendorong Pertumbuhan: Permintaan Kawat dan Kabel Meningkat
Beberapa tren global utama menciptakan permintaan yang berkelanjutan dan meningkat terhadap produk-produk kawat dan kabel, dan akibatnya terhadap ekstruder kawat dan kabel berkinerja tinggi yang mampu menghasilkan jenis produk yang dibutuhkan dengan biaya yang kompetitif.
Rangkaian Kabel Kendaraan Listrik
Kendaraan bermesin pembakaran internal konvensional memiliki sekitar 1,5 hingga 2 kilometer kawat di rangkaian kabelnya. Kendaraan listrik dengan baterai penuh, dengan tambahan distribusi daya tegangan tinggi, sistem manajemen baterai, dan infrastruktur pengisian daya, dapat memerlukannya 3 hingga 4 kilometer kawat per kendaraan . Dengan penjualan kendaraan listrik global yang diproyeksikan mencapai 30 juta unit per tahun pada tahun 2030, hal ini mencerminkan permintaan yang sangat besar dan terus meningkat terhadap kawat kelas otomotif dan alat ekstruder yang memproduksinya.
Infrastruktur Energi Terbarukan
Ladang angin lepas pantai memerlukan kabel bawah laut berdiameter besar untuk menghubungkan turbin satu sama lain dan ke pantai. Sebuah proyek pembangkit listrik tenaga angin lepas pantai mungkin memerlukan ratusan kilometer kabel antar-array 33kV dan kabel ekspor tegangan tinggi yang dapat membentang 100 km atau lebih ke titik koneksi jaringan listrik di darat. Bahan dan proses yang terlibat — khususnya ekstrusi rangkap tiga pada sistem insulasi XLPE — memerlukan konfigurasi ekstruder kawat dan kabel tercanggih yang ada.
Pusat Data dan Perluasan Jaringan 5G
Pertumbuhan pesat komputasi awan dan infrastruktur AI mendorong permintaan yang belum pernah terjadi sebelumnya terhadap listrik pusat data dan kabel sinyal. Sementara itu, peluncuran jaringan 5G memerlukan kabel serat optik dan kabel koaksial dalam jumlah besar untuk koneksi stasiun pangkalan. Kedua produk memerlukan ekstrusi insulasi dinding tipis yang presisi pada kecepatan saluran tinggi.
Modernisasi Jaringan dan Elektrifikasi
Pemerintah di seluruh dunia melakukan investasi besar-besaran dalam meningkatkan infrastruktur transmisi dan distribusi listrik yang sudah tua. Amerika Serikat sendiri telah mengidentifikasi kebutuhan investasi jaringan listrik senilai lebih dari $65 miliar berdasarkan undang-undang infrastruktur baru-baru ini. Sebagian besar investasi ini mengalir langsung ke kabel distribusi tegangan menengah bawah tanah dan kabel transmisi tegangan tinggi — semuanya diproduksi pada jalur ekstrusi kawat dan kabel.
Memilih Extruder Kawat dan Kabel yang Tepat: Pertimbangan Praktis
Memilih ekstruder kawat dan kabel merupakan investasi modal yang signifikan — mesin dari produsen terkemuka berkisar dari $100.000 untuk pengaturan sekrup tunggal dasar hingga beberapa juta dolar untuk jalur ekstrusi kabel tegangan tinggi yang lengkap. Keputusan tersebut harus mempertimbangkan kebutuhan produk saat ini, perubahan bauran produk yang diantisipasi, dan dukungan layanan jangka panjang.
Cocokkan Extruder dengan Material Anda
Ekstruder tunggal tidak dapat dikonfigurasi secara optimal untuk senyawa PVC dan LSZH tanpa perubahan sekrup. Jika produksi Anda melibatkan banyak bahan, rencanakan jalur khusus atau berinvestasi dalam sistem sekrup dan barel yang dapat diganti dengan cepat. Banyak produsen menawarkan kepala ekstrusi modular dan beberapa konfigurasi sekrup untuk memberikan fleksibilitas tanpa duplikasi lini penuh.
Pertimbangkan Otomasi dan Integrasi Industri 4.0
Ekstruder kawat dan kabel modern semakin banyak hadir dengan konektivitas OPC-UA, memungkinkan pertukaran data real-time dengan MES (sistem eksekusi manufaktur) dan platform manajemen kualitas. Kontrol loop tertutup otomatis berdasarkan data pengukuran inline mengurangi tingkat kerusakan dan ketergantungan keterampilan operator. Beberapa produsen melaporkan pengurangan limbah 30–50% setelah menerapkan kontrol diameter loop tertutup dibandingkan dengan penyesuaian manual.
Evaluasi Dukungan Purna Jual dan Ketersediaan Suku Cadang
Alat ekstruder yang tidak dapat diservis dengan cepat ketika sekrup atau larasnya aus merupakan tanggung jawab produksi. Komponen aus — sekrup, barel, ujung judul bab, dan cetakan — merupakan bahan habis pakai dalam ekstrusi kawat, khususnya saat menjalankan senyawa berisi abrasif. Konfirmasikan bahwa produsen atau distributor regional menyediakan suku cadang ini, dan faktorkan waktu tunggu ke dalam perhitungan total biaya kepemilikan Anda.
Terkemuka produsen ekstruder kawat dan kabel termasuk Maillefer (bagian dari Nextrom), Troester, Rosendahl Nextrom, Davis-Standard, dan beberapa pabrikan China seperti Taiyuan Heavy Industry dan Dalian Rubber & Plastics Machinery. Masing-masing menawarkan keseimbangan tingkat teknologi, titik harga, dan kemampuan layanan regional yang berbeda.
 Terkait Produk