E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Apa Itu Mesin Ekstrusi dalam Produksi Kawat dan Kabel
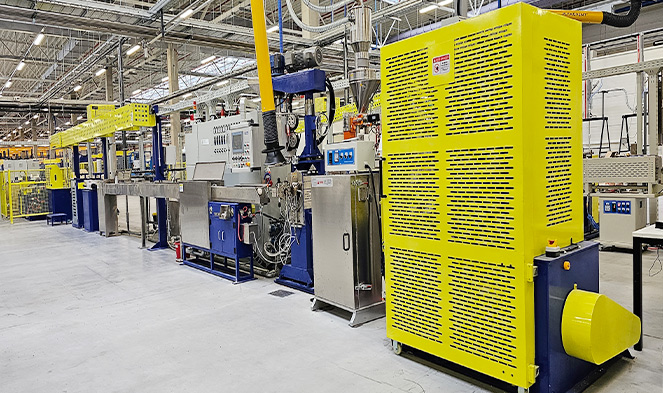
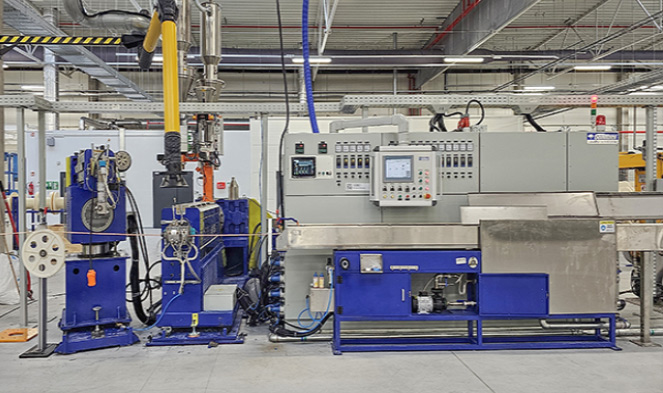
Mesin ekstrusi — khususnya a ekstruder kawat dan kabel — adalah peralatan utama yang digunakan untuk mengaplikasikan lapisan bahan insulasi atau pelapis secara terus menerus pada konduktor logam. Dalam istilah praktisnya, hal ini berarti melelehkan senyawa termoplastik seperti PVC, XLPE, atau LSZH di dalam tong yang dipanaskan, kemudian memaksa bahan cair melewati cetakan crosshead yang membungkusnya secara merata di sekitar kawat tembaga atau aluminium yang bergerak. Hasilnya adalah konduktor berinsulasi yang dihasilkan dalam satu lintasan tanpa gangguan dengan kecepatan yang dapat melebihi 1.200 meter per menit pada jalur kabel data ukuran halus.
Mesin ekstrusi adalah tulang punggung setiap pabrik kawat dan kabel di seluruh dunia. Tanpanya, konduktor tembaga atau aluminium mentah tidak dapat diisolasi, dan tidak ada kabel jadi — baik kabel catu daya, kabel Ethernet Cat 6A, atau saluran tegangan tinggi bawah laut — yang dapat diproduksi. Setiap ekstruder kawat dan kabel melakukan tugas mendasar yang sama: mengubah butiran atau bubuk plastik padat menjadi aliran cair yang dikontrol secara tepat, kemudian menyimpan aliran tersebut ke konduktor dengan ketebalan dinding, konsentrisitas, dan kualitas permukaan yang konsisten.
Perbedaan penting antara ekstruder kawat dan kabel dan mesin ekstrusi plastik generik adalah rakitan cetakan crosshead. Sementara ekstruder profil standar mendorong material langsung melalui cetakan tetap, ekstruder kawat dan kabel mengarahkan lelehan 90 derajat (atau sejajar dalam beberapa konfigurasi) untuk mengelilingi konduktor yang bergerak. Desain crosshead inilah yang memungkinkan isolasi kawat pada kecepatan produksi — dan yang menjadikan rekayasa ekstruder kawat dan kabel lebih kompleks dan lebih terspesialisasi dibandingkan kategori mesin plastik lainnya.
Bagaimana a Ekstruder Kawat dan Kabel Pekerjaan: Proses Lengkap
Memahami cara kerja mesin ekstrusi dari awal hingga akhir sangat penting bagi siapa pun yang mengevaluasi, membeli, atau memelihara jalur ekstrusi kawat dan kabel. Prosesnya berkesinambungan — tidak seperti cetakan injeksi, ekstruder yang berjalan dengan baik tidak pernah berhenti di tengah produksi — dan setiap subsistem disalurkan langsung ke subsistem berikutnya.
Umpan Pembayaran dan Konduktor
Konduktor tembaga atau aluminium yang telanjang terlepas dari gulungan pada unit pembayaran, melewati pelurus untuk melepaskan set kumparan, dan secara opsional melalui pemanas awal yang menghangatkan permukaan konduktor hingga 60–120°C. Pemanasan awal meningkatkan daya rekat antara insulasi dan konduktor, yang sangat penting untuk kabel daya XLPE yang senyawanya harus terikat pada permukaan logam.
Memberi Makan dan Melakukan Plastik di Barel
Pelet atau bubuk jatuh dari hopper ke dalam feed tenggorokan di bagian belakang barel ekstruder. Sekrup yang berputar membawa material ke depan melalui zona barel yang semakin panas — untuk PVC standar suhunya berkisar dari 150°C di zona umpan hingga 180°C di dekat cetakan. Geometri sekrup menentukan seberapa menyeluruh senyawa tersebut dicairkan dan dihomogenisasi. Untuk PVC, sekrup dengan rasio L/D 20:1 hingga 25:1 dan rasio kompresi mendekati 3:1 adalah standarnya. XLPE untuk kabel tegangan menengah memerlukan sekrup L/D yang lebih panjang 30:1 untuk mencegah ikatan silang dini pada laras.
Crosshead Die — Menerapkan Isolasi pada Konduktor
Senyawa cair keluar dari laras dan memasuki judul bab, yang kemudian diarahkan ke sekitar konduktor masuk. Sebuah torpedo atau deflektor di dalam judul bab membagi aliran lelehan dan menyatukannya secara merata di sekitar kawat. Ada dua pendekatan perkakas: perkakas tekanan , di mana lelehan bersentuhan dengan konduktor di dalam cetakan di bawah tekanan (digunakan untuk aplikasi insulasi yang memerlukan adhesi, seperti kabel daya XLPE), dan perkakas tabung , di mana lelehan keluar sebagai tabung yang menarik ke bawah ke konduktor setelah cetakan (umumnya terjadi pada jaket longgar pada kabel multi-inti).
Pendinginan, Pengukuran, dan Pengambilan
Konduktor yang baru diisolasi memasuki bak pendingin air. Konduktor PVC dinding 1 mm yang berjalan pada kecepatan 200 m/mnt biasanya memerlukan pendinginan aktif 20–30 meter untuk memadat sepenuhnya tanpa penyimpangan dimensi. Pengukur diameter laser, penguji percikan api (1 kV hingga 15 kV tergantung pada kelas insulasi), dan monitor kapasitansi dijalankan terus menerus secara inline. Unit penggulung penggulung mengontrol kecepatan jalur dengan presisi kecepatan ±0,1% sebelum kabel yang sudah jadi dililitkan ke rel pengambil.
 Terkait Produk