E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


SEBUAHpa Itu Ekstrusi — Proses Inti Dibalik Setiap Kawat dan Kabel
Ekstrusi adalah proses manufaktur berkelanjutan di mana bahan mentah — biasanya senyawa termoplastik atau elastomer — dilebur dan dipaksa melalui cetakan berbentuk untuk menghasilkan profil penampang yang seragam. Dalam industri kawat dan kabel, hal ini berarti menerapkan lapisan isolasi atau jaket langsung ke konduktor bergerak dengan kecepatan yang dapat melebihi 1.200 meter per menit pada jalur berkecepatan tinggi untuk kabel data ukuran halus. Hasilnya adalah lapisan konsisten yang melindungi konduktor, memberikan insulasi listrik, dan memenuhi toleransi dimensi hingga ±0,01 mm pada produk otomotif premium atau produk kelas medis.
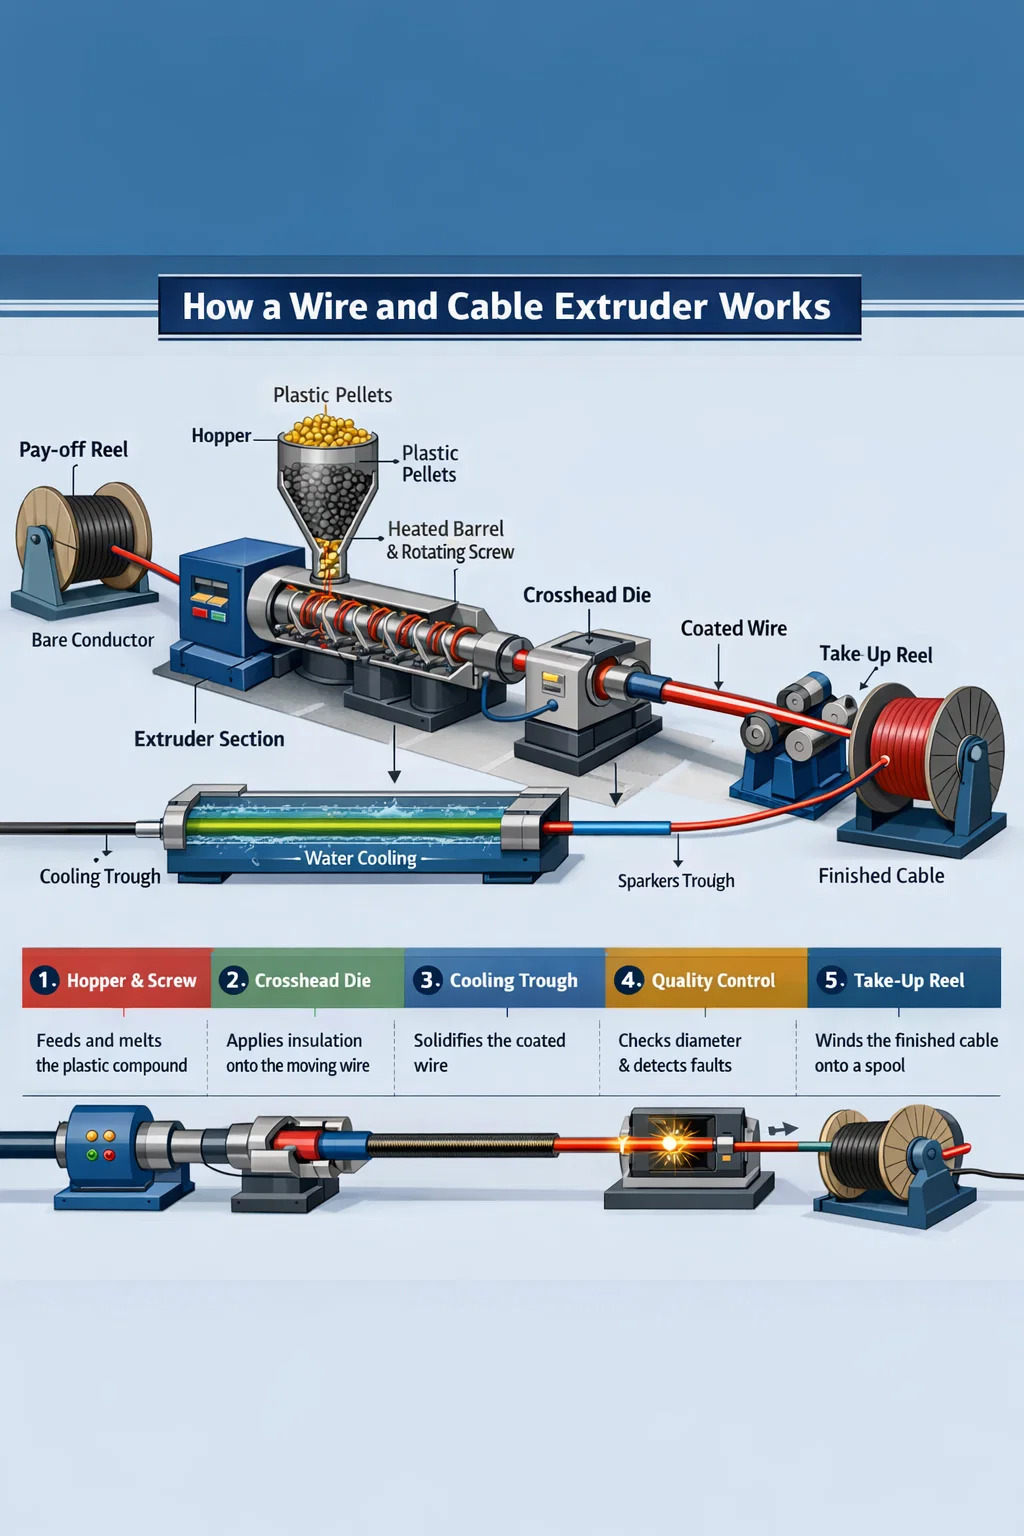
Tidak seperti cetakan injeksi — yang mengisi cetakan tertutup dan memerlukan waktu siklus — ekstrusi pada dasarnya bersifat inline dan tidak pernah berhenti. Pengekstrusi kawat dan kabel memasukkan pelet atau bubuk ke dalam tong yang dipanaskan, sekrup yang berputar menyalurkan dan membuat senyawa tersebut menjadi plastis, dan material cair keluar melalui cetakan crosshead yang ditempatkan di sekitar konduktor. Kawat yang dilapisi kemudian memasuki bak pendingin, melewati penguji percikan api dan pengukur diameter, dan dililitkan ke reel pengambil, semuanya dalam satu lintasan tanpa gangguan.
Memahami apa itu ekstrusi — dan apa yang membedakan ekstruder kawat dan kabel yang dirancang dengan baik dari mesin plastik generik — menentukan apakah produk akhir Anda memenuhi sertifikasi UL, IEC, atau RoHS pada proses produksi pertama atau setelah pengerjaan ulang yang mahal.
Bagaimana a Ekstruder Kawat dan Kabel Sebenarnya Berfungsi
Ekstruder kawat dan kabel terdiri dari beberapa subsistem terintegrasi. Masing-masing memainkan peran berbeda dalam mengubah senyawa mentah menjadi konduktor berinsulasi elektrik yang stabil secara dimensi.
Rakitan Barel dan Sekrup
Larasnya adalah silinder baja yang diperkeras, biasanya dilapisi bimetalik untuk ketahanan abrasi saat menjalankan senyawa pengisi seperti LSZH (Low Smoke Zero Halogen) yang tahan api. Di dalamnya terdapat sekrup yang berputar, yang geometrinya — kedalaman penerbangan, rasio kompresi, dan rasio L/D (panjang terhadap diameter) — dirancang untuk keluarga senyawa tertentu. Insulasi PVC biasanya menggunakan sekrup dengan L/D 20:1 hingga 25:1 dan rasio kompresi mendekati 3:1. Polietilen ikatan silang (XLPE) untuk kabel listrik tegangan menengah memerlukan sekrup yang lebih panjang dan lembut, sering kali 30:1 L/D, untuk menghindari ikatan silang dini di dalam tong. Memasang sekrup yang salah pada ekstruder kawat dan kabel menyebabkan degradasi, suhu leleh yang tidak merata, dan akhirnya rusak.
Suhu barel dikategorikan – biasanya empat hingga enam zona independen – mulai dari tenggorokan umpan hingga bagian pengukuran. Untuk PVC standar, ini mungkin berarti suhu zona 150 °C, 165 °C, 175 °C, dan 180 °C menuju cetakan. XLPE menjadi lebih panas pada suhu 200–220 °C di zona selanjutnya. Pengontrol PID presisi menjaga setiap zona dalam ±1 °C, karena penyimpangan suhu leleh sebesar 5 °C berarti variasi viskositas dan sebaran ketebalan dinding.
Crosshead Die — Inti dari Ekstrusi Kawat
Yang membedakan ekstruder kawat dan kabel dari ekstruder profil standar adalah judul babnya. Konduktor memasuki judul bab pada sudut 90 derajat (atau sejajar dalam beberapa konfigurasi) dan keluar secara koaksial melalui cetakan. Di dalam, aliran lelehan dialihkan ke sekeliling konduktor menggunakan torpedo atau deflektor, kemudian dikonvergensi oleh geometri cetakan dan ujung untuk menyimpan insulasi secara merata di semua posisi jam.
Ada dua metode penerapan dalam desain judul bab:
- Perkakas bertekanan — lelehan menyentuh konduktor di dalam cetakan, terikat di bawah tekanan. Digunakan untuk sebagian besar aplikasi insulasi yang memerlukan adhesi, seperti kabel daya XLPE.
- Perkakas tabung — lelehan membentuk tabung yang ditarik ke bawah ke konduktor setelah cetakan keluar, mengandalkan rasio vakum atau penarikan. Umum untuk jaket longgar pada kabel multiinti.
Ukuran die dan tip mengikuti rumus rasio draw-down (DDR) dan saldo draw-down (DDB). DDR antara 1,2 dan 1,5 adalah titik awal tipikal untuk jalur PVC kecepatan menengah. Melebihi DDR 2.5 pada LSZH dapat menyebabkan retakan lelehan — permukaan kasar seperti kulit hiu pada insulasi yang gagal dalam pengujian percikan api.
Palung Pendingin dan Peralatan Hilir
Setelah cetakan, konduktor berlapis memasuki bak pendingin air. Panjang bak harus sesuai dengan kecepatan garis dan ketebalan dinding insulasi. Aturan umumnya adalah bahwa konduktor PVC dinding 1 mm yang beroperasi pada kecepatan 200 m/menit memerlukan setidaknya 20–30 meter pendinginan aktif. Pendinginan yang tidak memadai menyebabkan penyimpangan dimensi karena insulasi panas berubah bentuk di bawah tegangan penggulung. Beberapa saluran tegangan menengah XLPE menggunakan tabung kering sebagai pengganti bak air untuk mengontrol pengikatan silang kimia, namun air tetap menjadi standar untuk sebagian besar saluran ekstrusi kawat dan kabel.
Instrumentasi inline tidak dapat dinegosiasikan pada lini modern. Pengukur diameter laser segera setelah pintu keluar cetakan menangkap variasi dinding secara real time, mengembalikan kontrol loop tertutup ke kecepatan sekrup ekstruder atau kecepatan saluran. Penguji percikan pada tegangan dari 1 kV hingga 15 kV, tergantung pada kelas insulasi, mendeteksi lubang kecil secara terus menerus. Monitor kapasitansi mendeteksi eksentrisitas — konduktor di luar pusat menunjukkan variasi kapasitansi pada frekuensi rotasi kawat.
Jenis Ekstruder Kawat dan Kabel berdasarkan Konfigurasi
Tidak semua ekstruder kawat dan kabel sama. Konfigurasi lini yang dipilih mempunyai dampak langsung pada jangkauan produk, waktu pergantian, tingkat sisa, dan investasi modal.
| Tipe Ekstruder | Diameter Sekrup Khas | Aplikasi Utama | Kecepatan Jalur Maks |
|---|---|---|---|
| Sekrup tunggal (lubang halus) | 25–150mm | Isolasi & jaket PVC | Hingga 800 m/mnt (pengukur halus) |
| Sekrup tunggal (umpan beralur) | 45–120mm | Senyawa HDPE, LSZH, PP | Hingga 600 m/mnt |
| Sekrup kembar (berputar bersama) | 35–90mm | Peracikan LSZH, basis XLPE | Peracikan, bukan pelapisan langsung |
| Ekstruder ganda tandem | Dua sekrup, masing-masing 45–90 mm | Jaket insulasi dua lapis | Hingga 500 m/mnt |
| Tiga lapis (ko-ekstrusi) | Tiga ekstruder memberi makan satu cetakan | MV/HV XLPE dengan layar semikonduktor | 15–30 m/mnt (kabel besar) |
Garis Ekstruder Sekrup Tunggal
Ekstruder kawat dan kabel sekrup tunggal mendominasi volume produksi di seluruh dunia. Kesederhanaannya — satu sekrup, satu barel, satu penggerak — berarti biaya perawatan yang lebih rendah dan penggantian sekrup yang lebih cepat untuk transisi produk. Ekstruder sekrup tunggal 60 mm yang beroperasi pada 120 rpm dapat menghasilkan hasil 180–220kg/jam senyawa PVC, yang cukup untuk melapisi kawat bangunan 1,5 mm² dengan kecepatan 400 m/menit. Untuk produksi kabel data berkecepatan tinggi (Cat 6A, Cat 8), ekstruder berpasangan 30–45 mm menerapkan insulasi konduktor individual pada kecepatan saluran melebihi 1.000 m/mnt.
Garis Tandem dan Co-Ekstrusi
Untuk kabel yang memerlukan dua atau lebih lapisan terpisah — seperti insulasi XLPE dengan jaket PVC terikat, atau kabel otomotif dengan lapisan garis berwarna di atas dasar putih — garis tandem atau koekstrusi memasukkan senyawa terpisah ke dalam crosshead saluran ganda. Hal ini menghilangkan proses rewinding, sehingga menghemat 15–25% biaya pemrosesan pada produk multi-lapis. Ekstrusi rangkap tiga wajib dilakukan untuk kabel XLPE tegangan menengah di mana layar semikonduktor bagian dalam dan luar harus terikat pada insulasi saat masih cair, tanpa kontaminasi pada antarmuka.
Bahan Utama Diproses pada Ekstruder Kawat dan Kabel
Pemilihan material mendorong keseluruhan spesifikasi ekstruder — geometri sekrup, metalurgi barel, profil suhu, dan kapasitas pendinginan. Di bawah ini adalah kelompok senyawa primer dan karakteristik pemrosesannya.
PVC (Polivinil Klorida)
PVC tetap menjadi senyawa yang paling banyak diproses pada ekstruder kawat dan kabel secara global, terhitung secara kasar 35–40% dari seluruh volume isolasi kabel berdasarkan berat. Prosesnya mudah pada suhu antara 160–190 °C, menerima beragam paket bahan pemlastis dan aditif tahan api, serta hemat biaya. Tantangannya adalah sensitivitas termal — di atas 200 °C atau dengan geseran berlebihan, PVC terdegradasi dan melepaskan HCl, yang menimbulkan korosi pada laras dan crosshead. Sekrup untuk PVC menggunakan rasio kompresi yang relatif rendah (2,5–3,0:1) dan penerbangan berlapis krom yang dipoles untuk mengurangi daya rekat.
XLPE (Polietilen Tautan Silang)
XLPE adalah insulasi standar untuk kabel listrik tegangan menengah (1–35 kV) dan tegangan tinggi. Reaksi pengikatan silang — baik yang dimulai dengan peroksida atau pengawetan dengan kelembapan silan — harus terjadi setelah cetakan, bukan di dalam tong ekstruder. Hal ini membatasi desain sekrup untuk menghindari pemanasan geser yang berlebihan dan memerlukan sekrup yang lebih panjang dan berkompresi rendah. Tabung nitrogen pengawetan kering mempertahankan suhu di atas 200 °C untuk sistem peroksida, kemudian menjadi zona pendinginan sebelum penggulung. Sistem Silane-XLPE menggunakan ekstruder sekrup tunggal yang lebih sederhana namun memerlukan sauna pasca ekstrusi atau penangas air panas untuk menyelesaikan reaksi ikatan silang.
Senyawa LSZH/LSOH
Senyawa Low Smoke Zero Halogen (LSZH) diformulasikan dengan bahan pengisi mineral — aluminium trihidrat (ATH) atau magnesium hidroksida — dengan muatan 50–65% berat. Pengisi ini membuat LSZH sangat abrasif dan secara signifikan meningkatkan viskositas lelehan dibandingkan dengan PVC. Pengekstrusi kawat dan kabel yang menjalankan LSZH memerlukan barel bimetalik (permukaan keausan minimum 60 HRC), sekrup paduan yang diperkeras, dan crosshead berdiameter lebih besar untuk mengatur penurunan tekanan yang lebih tinggi. Tingkat keluaran 20–30% lebih rendah dibandingkan jalur PVC yang setara, dan kecepatan jalur biasanya dibatasi pada 200–400 m/menit tergantung pada ukuran. LSZH wajib dilakukan di terowongan, kapal laut, anjungan lepas pantai, dan bangunan umum berdasarkan standar kebakaran IEC 60332 dan EN 50266.
Fluoropolimer (PTFE, FEP, ETFE)
Kabel berinsulasi fluoropolimer digunakan dalam aplikasi luar angkasa, militer, dan industri bersuhu tinggi yang memerlukan servis berkelanjutan pada suhu 150–260 °C. PTFE secara teknis merupakan proses ekstrusi pasta (ekstrusi ram), bukan ekstrusi sekrup konvensional. FEP dan ETFE dapat diproses dengan peleburan pada ekstruder kawat dan kabel khusus dengan jalur peleburan berlapis PTFE atau konstruksi paduan nikel — fluoropolimer bersifat korosif terhadap baja standar pada suhu pemrosesan 340–380 °C. Tingkat outputnya rendah dan biaya perkakasnya tinggi, namun kinerja premiumnya membenarkan investasi untuk bundel kabel penerbangan dan rangkaian kabel elektronik.
Senyawa TPE, TPU, dan Serupa Karet
Elastomer termoplastik (TPE) dan poliuretan termoplastik (TPU) telah berkembang pesat dalam aplikasi kabel otomotif, robotika, dan perkakas listrik portabel, menggantikan karet vulkanisasi dalam banyak kasus. Mereka dapat diekstrusi pada ekstruder kawat dan kabel standar dengan modifikasi sekrup sederhana, diproses pada suhu 190–220 °C, dan menghilangkan langkah vulkanisasi sepenuhnya. TPU khususnya menawarkan ketahanan abrasi yang luar biasa — 10 hingga 50 kali lipat dari PVC — menjadikannya jaket pilihan untuk kabel rantai tarik dan kabel robot industri yang mampu melenturkan jutaan siklus.
Parameter Penting Yang Menentukan Kualitas Ekstrusi
Kualitas ekstrusi kawat dan kabel bukanlah variabel tunggal. Ini adalah hasil dari pengendalian beberapa parameter yang saling bergantung secara bersamaan, seringkali melalui otomatisasi loop tertutup pada jalur modern.
Eksentrisitas dan Keseragaman Ketebalan Dinding
Eksentrisitas — posisi konduktor di luar pusat dalam insulasi — secara langsung memengaruhi kekuatan dielektrik kabel dan kemampuannya untuk lulus uji ketahanan tegangan tinggi. IEC 60227 dan UL 44 menentukan nilai eksentrisitas maksimum; untuk kawat bangunan PVC 1,5 mm² dengan dinding nominal 0,7 mm, dinding minimum tidak boleh berada di bawahnya 80% dari nominalnya kapan saja. Artinya eksentrisitas maksimum adalah ±0,14 mm pada dinding 0,7 mm. Untuk mencapai hal ini secara konsisten pada kecepatan 500 m/mnt memerlukan crosshead yang dikontrol konsentrisitas dengan baut die-centering, pemandu konduktor hulu, dan idealnya monitor kapasitansi in-line yang diumpankan kembali ke aktuator crosshead.
Stabilitas Suhu Leleh dan Tekanan Leleh
Tekanan leleh pada die head merupakan indikator utama stabilitas proses. Fluktuasi tekanan — yang disebabkan oleh getaran sekrup, pengumpanan pelet yang tidak konsisten, atau penerbangan sekrup yang aus — muncul secara langsung sebagai variasi diameter pada kabel akhir. Ekstruder kawat dan kabel yang stabil menahan variasi tekanan leleh di bawah ±2 bar pada kondisi stabil. Beberapa jalur menggunakan pompa roda gigi antara ekstruder dan crosshead khusus untuk memisahkan variasi keluaran sekrup dari tekanan cetakan, memungkinkan kontrol diameter hingga ±0,003 mm — yang diperlukan untuk kabel koaksial presisi dan jaket tabung lepas serat optik.
Kecepatan Jalur dan Kontrol Penggulung
Penggulung (unit pengangkut) mengatur rasio penarikan dan secara langsung mengontrol diameter insulasi akhir. Penggulung yang digerakkan servo dengan umpan balik tegangan penari roll merespons pembacaan pengukur diameter dalam 50–100 ms pada kontrol jalur CNC modern. Pengaturan kecepatan yang ketat — lebih baik dari variasi kecepatan ±0,1% — sangat penting untuk insulasi dinding tipis di mana bahkan peningkatan kecepatan 0,5% pun menghasilkan perubahan diameter yang dapat diukur. Kecepatan saluran juga merupakan pengungkit keluaran utama: menggandakan kecepatan saluran dari 200 menjadi 400 m/mnt akan menggandakan keluaran pada ekstruder yang sama, sehingga stabilitas penggulung berdampak langsung pada profitabilitas.
Kualitas Permukaan dan Kinerja Uji Percikan
Cacat permukaan — lubang, gelembung, coretan, atau tekstur kasar — dapat menyamar sebagai kegagalan listrik pada pengujian percikan. Gelembung dalam isolasi disebabkan oleh uap air dalam senyawa (dipecahkan dengan pelet pra-pengeringan hingga kadar air di bawah 0,05%), zat aditif yang mudah menguap, atau udara terlarut dalam lelehan. Goresan sering kali menunjukkan material yang terdegradasi atau kontaminasi pada crosshead. Jalur ekstrusi kawat dan kabel yang bersih menjalankan pengujian percikan terus menerus pada 100% produksi, dengan tingkat kelulusan di atas 99,8% menjadi tolok ukur industri untuk jalur isolasi volume.
Tata Letak Jalur Ekstruder Kawat dan Kabel serta Peralatan Bantu
Garis ekstrusi kawat dan kabel yang lengkap lebih dari sekadar ekstruder itu sendiri. Tata letak peralatan bantu menentukan sisa awal, waktu pergantian, dan konsistensi dimensi produk akhir.
Jalur isolasi yang umum dari pembayaran hingga pengambilan meliputi:
- Satuan pembayaran — memegang gulungan konduktor telanjang, sering kali dengan lengan penari yang dikontrol tegangan dan kemampuan penggantian gulungan (pembayaran aktif atau statis). Reel berbobot hingga 3.000 kg untuk kabel listrik ukuran besar.
- Pelurus dan pemanas awal — meluruskan konduktor melingkar dan menghilangkan kelembapan atau oksidasi dari permukaan, meningkatkan daya rekat isolasi. Pemanasan awal konduktor hingga 60–120 °C adalah standar untuk kabel daya XLPE.
- Ekstruder kawat dan kabel dengan judul bab — unit inti, menerapkan insulasi atau jaket.
- Palung pendingin — pendinginan air, biasanya dalam dua atau tiga bagian serial dengan penurunan suhu (panas, hangat, dingin) untuk menghindari kejutan termal dan tegangan sisa pada insulasi.
- Pengukuran sebaris — pengukur OD laser, monitor kapasitansi, penguji percikan api, dan opsional pemindai sinar-X ketebalan dinding untuk kabel presisi.
- Capstan dan penari — unit pengangkut yang menjaga ketegangan dan kecepatan jalur.
- Satuan penandaan — unit inkjet atau pengukiran untuk tanda meteran, peringkat voltase, sertifikasi standar, dan kode warna.
- Pengambilan / terguncang — penggulung spool atau drum twister, dengan pemotongan dan pemindahan otomatis pada saluran yang dilengkapi akumulator untuk menghindari penghentian saluran.
Total panjang saluran berkisar dari 20 meter untuk saluran insulasi kawat bangunan kecil hingga lebih dari 150 meter untuk saluran XLPE tegangan menengah dengan tabung pengawet yang panjang. Perencanaan ruang lantai dan penyelarasan yang tepat dari semua unit pada rangka dasar baja yang kaku merupakan hal yang mendasar — ketidaksejajaran antara pay-off dan crosshead sedikitnya 2–3 mm pada kecepatan tinggi menyebabkan getaran konduktor dan lonjakan eksentrisitas.
Cacat Ekstrusi pada Produksi Kawat dan Kabel serta Cara Mengatasinya
Bahkan jalur ekstruder kawat dan kabel yang dirawat dengan baik pun mengalami cacat selama produksi. Mengenali penyebabnya dengan cepat akan menghindari proses scrap yang berkepanjangan.
| Cacat | Penyebab Paling Umum | Tindakan Korektif |
|---|---|---|
| Variasi diameter (bersepeda) | Lonjakan sekrup, ujung sekrup aus, atau tekanan leleh yang tidak stabil | Pasang pompa roda gigi; memeriksa dan mengganti komponen sekrup yang aus |
| Gelembung/rongga pada isolasi | Kadar air majemuk di atas 0,05%; bahan pemlastis yang mudah menguap | Senyawa pra-kering 2–4 jam pada suhu 70–80 °C; meninjau paket aditif |
| Permukaan kasar/kulit ikan hiu | Fraktur lelehan — laju geser dinding mati yang berlebihan | Tingkatkan suhu cetakan; mengurangi kecepatan jalur; menggunakan bantuan pemrosesan |
| Eksentrisitas tinggi | Getaran konduktor; ujung cetakan tidak sejajar; keausan tabung pemandu | Memusatkan kembali judul bab; ganti tabung pemandu; periksa ketegangan konduktor |
| Goresan/perubahan warna | Penahanan material yang terdegradasi di zona mati crosshead | Bersihkan judul bab; membongkar dan membersihkan; periksa zona mati di mati |
| Kegagalan uji percikan (lubang jarum) | Kontaminasi; gelembung; titik tipis dari eksentrisitas | Senyawa layar; mengatasi eksentrisitas; meninjau kebersihan bahan |
Memilih Ekstruder Kawat dan Kabel untuk Kebutuhan Produksi Anda
Memilih ekstruder kawat dan kabel yang tepat dimulai dengan definisi yang jelas tentang rangkaian produk, rangkaian senyawa, keluaran yang diperlukan, dan batasan ruang lantai. Spesifikasi utama yang harus ditentukan sebelum meminta penawaran harga mesin meliputi:
- Kisaran ukuran konduktor — dari minimum (misalnya 0,1 mm² untuk kabel data) hingga maksimum (misalnya 300 mm² untuk kabel daya). Ini menentukan ukuran lubang judul bab dan diameter sekrup.
- Keluarga majemuk dan ketebalan dinding — PVC/LSZH/XLPE masing-masing memerlukan geometri sekrup tertentu. Ketebalan dinding minimum mendorong pemilihan die dan tip.
- Target keluaran dalam kg/jam — dihitung dari kecepatan saluran × berat linier kabel berinsulasi. Ini mengukur diameter sekrup ekstruder dan motor penggerak.
- Toleransi dimensi yang diperlukan — toleransi kabel bangunan standar (IEC 60227) dapat dicapai dengan umpan balik pengukur dasar, sedangkan standar otomotif (ISO 6722) atau ruang angkasa memerlukan pompa roda gigi dan pengukuran dinding sinar-X.
- Jumlah lapisan — isolasi lapisan tunggal vs. lapisan ganda (jaket insulasi) vs. ekstrusi bersama rangkap tiga menentukan apakah diperlukan jalur ekstrusi bersama tunggal, tandem, atau penuh.
- Tingkat otomatisasi — penggantian reel yang sepenuhnya otomatis, penyambungan, dan kontrol diameter loop tertutup menambah biaya modal namun mengurangi tenaga kerja dan sisa permulaan pada jalur berkecepatan tinggi sebesar 30–60%.
A Ekstruder kawat dan kabel 60 mm dengan sekrup L/D 25:1, pompa roda gigi, dan pengukur laser inline adalah spesifikasi awal yang umum untuk jalur insulasi kawat bangunan PVC/LSZH serba guna dalam kisaran 0,75–16 mm². Harapkan harga saluran terpasang mulai dari $300.000 hingga $800.000 USD tergantung pada tingkat otomatisasi dan pasar. Untuk produksi kabel tegangan menengah XLPE, jalur ekstrusi rangkap tiga mulai dari $2 juta dan dapat melebihi $8 juta untuk menara vertikal VCV pengeringan penuh.
Ekstrusi dalam Aplikasi Kabel Khusus
Kabel Harness Kawat Otomotif
Kabel wire harness otomotif termasuk yang paling menuntut dalam hal konsistensi dimensi dan keluaran. Pabrik wiring harness OEM otomotif pada umumnya mengkonsumsi jutaan meter per hari kawat berinsulasi dalam ukuran dari 0,13 mm² hingga 6 mm². Jalur ekstruder kawat dan kabel untuk sektor ini beroperasi di 600–1.200 m3/mnt pada ukuran halus, dengan ketebalan dinding serendah 0,15 mm pada konduktor 0,13 mm². Pilihan kompon mencakup PVC (standar), XLPE, dan semakin banyak ETFE atau PP untuk zona suhu tinggi di dekat mesin yang memerlukan peringkat kontinu 125°C atau 150°C. Insulasi berkode warna sangat penting untuk perakitan harness, sehingga pencocokan warna yang akurat dengan pemeriksaan kolorimetri inline adalah standar pada lini otomotif.
Kabel Bawah Laut dan Tegangan Tinggi
Sebaliknya dalam hal skala, kabel listrik bawah laut dan kabel darat tegangan ekstra tinggi (EHV) menggunakan konfigurasi ekstruder kawat dan kabel terbesar yang tersedia. Penampang konduktor dari 500 mm² hingga 2.500 mm² memerlukan jalur ekstrusi rangkap tiga di mana layar semikonduktor bagian dalam, insulasi XLPE, dan layar semikonduktor bagian luar diterapkan dalam satu lintasan dengan kecepatan 3–10 m/menit. Ketebalan dinding insulasi 15–25 mm memerlukan keluaran volumetrik yang sangat tinggi dari ekstruder sekrup besar (diameter 120–200 mm) dan tabung pengawet nitrogen yang panjang 50–80 meter. Persyaratan kebersihan insulasi pada kelas kabel 220–525 kV sangat luar biasa — partikel logam yang lebih besar dari 125 mikron di XLPE dilarang, sehingga memerlukan penanganan senyawa yang sangat bersih dan area perakitan ruang bersih di sekitar crosshead.
Kabel Data dan Telekomunikasi
Pengkabelan terstruktur untuk Ethernet Cat 6, Cat 6A, dan Cat 8, serta kabel koaksial untuk distribusi broadband, menerapkan persyaratan keseragaman kapasitansi dan impedansi yang ketat daripada tuntutan ketahanan tegangan. Untuk Cat 6A inti padat, insulasi biasanya berupa FEP berbusa atau HDPE padat pada dinding 0,25–0,35 mm pada konduktor 0,57 mm, diproduksi pada 800–1.000 m3/mnt. Proses pembusaan — baik pembusaan fisik dengan injeksi nitrogen atau pembusaan kimia dengan azodikarbonamida — mengurangi konstanta dielektrik dari 2,3 (HDPE padat) menjadi 1,5–1,8 (berbusa), yang memungkinkan Cat 6A mencapai bandwidth 500 MHz. Kontrol diameter pada kawat insulasi berbusa dan ekstruder kabel harus lebih ketat dari ±0,005 mm untuk menjaga impedansi dalam toleransi ±3 Ω standar TIA-568.
Praktik Perawatan yang Memperpanjang Umur Layanan Ekstruder Kawat dan Kabel
Ekstruder kawat dan kabel adalah aset padat modal. Perawatan yang tepat berarti waktu kerja, kualitas yang konsisten, dan masa pakai sekrup/laras yang diukur dalam hitungan tahun, bukan bulan.
- Pemantauan keausan sekrup dan laras — mengukur diameter lubang barel dan diameter penerbangan sekrup setiap 6–12 bulan menggunakan instrumen yang dikalibrasi. Ketika jarak diametris antara sekrup dan laras melebihi 0,4–0,6 mm (tergantung pada ukuran sekrup), konsistensi keluaran turun dan aliran kebocoran meningkat. Mengganti sekrup sebelum laras mencapai tahap keausan yang sama biasanya lebih hemat biaya dibandingkan mengganti keduanya secara bersamaan.
- Frekuensi pembersihan crosshead — LSZH dan senyawa berpigmen memerlukan pembongkaran dan pembersihan crosshead setiap 8–24 jam produksi untuk menghilangkan sisa material yang terdegradasi. Senyawa alami PVC pada saluran bersih dapat bekerja 200–500 jam setelah pembersihan. Siklus pembersihan terjadwal menggunakan senyawa pembersih yang tahan panas sebelum penghentian menghilangkan residu tanpa pembongkaran dan memperpanjang interval.
- Inspeksi pemanas barel dan termokopel — pita pemanas dan termokopel yang rusak menyebabkan anomali zona suhu yang sering salah didiagnosis sebagai masalah kompon atau sekrup. Ganti termokopel sebagai tindakan pencegahan setiap 12–18 bulan; periksa klem pemanas apakah ada kelonggaran dan titik panas setiap tiga bulan.
- Servis penggerak dan girboks — gearbox ekstruder beroperasi pada beban torsi siklik yang tinggi. Ikuti interval penggantian oli roda gigi yang ditentukan OEM, biasanya setiap 4.000–8.000 jam. Analisis getaran pada kotak roda gigi dua kali setahun mengidentifikasi keausan bantalan sebelum kerusakan parah dan waktu henti yang tidak terjadwal.
- Kalibrasi pengukur dan penguji percikan — pengukur diameter laser memerlukan kalibrasi terhadap target referensi yang dapat dilacak NIST setiap bulan. Penguji percikan harus diverifikasi terhadap hari libur yang diketahui (lubang jarum pada insulasi) pada awal setiap shift; penguji percikan yang tidak dikalibrasi dan gagal mendeteksi kegagalan lebih buruk daripada tidak ada penguji sama sekali.
Tren Industri yang Membentuk Ekstrusi Kawat dan Kabel Saat Ini
Teknologi ekstrusi kawat dan kabel berkembang seiring dengan peralihan industri kabel yang lebih luas ke arah infrastruktur pengisian daya kendaraan listrik, interkoneksi energi terbarukan, dan jaringan data berkecepatan tinggi.
Permintaan Kabel Pengisian EV
Kabel pengisian cepat DC kendaraan listrik memerlukan jaket TPU atau silikon fleksibel yang mampu menangani arus kontinu hingga 500 A pada 1.000 V DC, dengan jari-jari tekukan di bawah 30 mm pada -40°C. Kabel ini menggunakan desain konduktor berpendingin cairan dengan insulasi ekstrusi di atas tabung tembaga yang membawa cairan pendingin. Jalur ekstruder kawat dan kabel untuk produk ini harus menangani beberapa aplikasi lapisan secara bersamaan — isolasi pada konduktor tembaga, selubung pada rakitan — sambil mempertahankan sifat fleksibilitas yang memungkinkan kabel digantung dan ditarik kembali ribuan kali saat digunakan. Permintaan kabel pengisi daya kendaraan listrik global diperkirakan akan meningkat secara signifikan CAGR 20% hingga tahun 2030 , mendorong investasi signifikan pada kapasitas ekstruder kawat dan kabel baru.
Industri 4.0 dan Jalur Ekstrusi Digital
Sistem kontrol ekstruder kawat dan kabel modern menghubungkan semua komponen lini — penggerak ekstruder, suhu barel, pompa roda gigi, pengukur diameter, penggulung, dan pengambilan — melalui satu HMI berbasis PLC atau PC dengan manajemen resep dan pencatatan data SPC. Jalur ekstrusi digital menyimpan resep proses untuk ratusan jenis kabel, menghilangkan pengaturan manual dan memungkinkan pergantian produk tanpa alat dalam waktu kurang dari 15 menit pada sistem yang dirancang dengan baik. Konektivitas OPC-UA memungkinkan lini ini memasukkan data produksi real-time ke dalam sistem MES dan ERP, sehingga memungkinkan ketertelusuran dari lot gabungan hingga reel jadi — sebuah kemampuan wajib untuk sertifikasi IATF 16949 otomotif dan semakin dibutuhkan untuk proyek kabel utilitas.
Ekstrusi Senyawa yang Berkelanjutan dan Dapat Didaur Ulang
Tekanan peraturan berdasarkan Rencana Aksi Ekonomi Sirkular UE dan peraturan REACH mempercepat peralihan dari insulasi termoset yang tidak dapat didaur ulang (XLPE) dan insulasi halogenasi (PVC) menuju alternatif termoplastik XLPE (TR-XLPE, HFFR-TP) yang dapat didaur ulang di akhir masa pakainya. Senyawa baru ini dapat diproses pada platform ekstruder kawat dan kabel yang sudah ada dengan modifikasi sekrup tetapi memerlukan jendela proses yang lebih sempit dan kontrol suhu yang lebih presisi dibandingkan PVC lama. Pemasok kompon dan OEM ekstruder bersama-sama mengembangkan geometri perkakas dan pelapis barel baru untuk menangani material ini secara efisien, dengan beberapa lini komersial telah menjalankan kompon TR-XLPE untuk kabel tegangan menengah pada skala produksi di Eropa dan Asia.
 Terkait Produk