E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona Teknologi Tinggi, Dongtai, Jiangsu, Cina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Jika Anda mencari atau menentukan a mesin ekstrusi kawat skala besar , jawaban singkatnya adalah ini: kapasitas output, presisi die-head, geometri sekrup, dan panjang saluran pendingin adalah empat variabel yang membedakan mesin yang mampu membayar sendiri dalam delapan belas bulan dari mesin yang kurang dimanfaatkan. Ekstruder kawat dan kabel yang dibuat untuk produksi volume tinggi harus menjaga toleransi ketebalan dinding yang ketat—biasanya ±0,05 mm atau lebih baik—di seluruh proses multi-shift sekaligus menjaga tingkat scrap di bawah 1%. Segala sesuatu yang lain—merek, warna, penyelesaian kabinet—adalah nomor dua. Bagian di bawah ini menguraikan setiap dimensi pemilihan, pengoperasian, dan pengoptimalan sehingga tim pembelian Anda memiliki kedalaman teknis untuk mengajukan pertanyaan yang tepat.
Apa Itu Mesin Ekstrusi Kawat Skala Besar?
Mesin ekstrusi kawat skala besar adalah jalur pemrosesan berkelanjutan yang memaksa senyawa termoplastik atau termoset cair melalui cetakan crosshead, melapisi konduktor bergerak—tembaga, aluminium, atau serat optik—dengan lapisan isolasi atau jaket. Tidak seperti unit meja kecil yang digunakan di laboratorium, sistem ekstruder kawat dan kabel kelas industri dirancang untuk bekerja pada kecepatan jalur dari 100 m/mnt hingga 2.500 m/mnt untuk insulasi enamel tipis, dengan tetap mempertahankan sifat dielektrik tingkat listrik yang konsisten di seluruh kilometer keluaran.
Mesin itu sendiri merupakan lini produksi yang terintegrasi erat, bukan hanya satu peralatan. Terdiri dari dudukan pembayaran, stasiun pemanasan awal atau anil, rakitan barel dan sekrup ekstruder, cetakan crosshead, monitor uji percikan atau kapasitansi, bak pendingin, pengambil ulat atau penggulung, dan stasiun penggulung atau penggulung. Masing-masing subsistem harus disesuaikan dengan yang lain dalam kapasitas throughput, atau hambatan akan menjadi batas atas seluruh lini.
Kategori Mesin Inti dan Rentang Output
Tidak semua ekstruder kawat dan kabel beroperasi pada skala yang sama. Memahami segmentasi membantu pembeli mencocokkan kelas mesin dengan volume produksi sebelum berbicara dengan pemasok.
| Kelas Mesin | Diameter Sekrup (mm) | Output Khas (kg/jam) | Aplikasi Sasaran | Kira-kira. Kecepatan Jalur (m/mnt) |
|---|---|---|---|---|
| Mikro / Presisi | 20–45 | 5–60 | Kawat medis, kawat magnet, kabel data | 200–2.500 |
| Industri Sedang | 45–90 | 60–300 | Kawat bangunan, harness otomotif, kabel kontrol | 50–400 |
| Skala Besar / Berat | 90–150 | 300–1.200 | Kabel listrik, kabel bawah laut, jaket HV/EHV | 5–80 |
| Tandem / Tiga Lapis | Beberapa barel | 400–2.000 | Kabel MV/HV berinsulasi XLPE, jaket ekstrusi bersama | 3–30 |
Garis pemisah antara "industri menengah" dan "skala besar" secara umum diterima di industri dengan diameter sekrup sekitar 90 mm untuk mesin sekrup tunggal, karena di atas ambang batas tersebut paket penggerak motor, peringkat torsi kotak roda gigi, dan kapasitas pemanasan barel semuanya melompat ke kelas teknik yang berbeda. Banyak pabrikan Tiongkok, OEM Eropa seperti Rosendahl Nextrom, dan pabrikan Amerika seperti Davis-Standard menentukan portofolio ekstruder kawat dan kabel skala besar mulai dari diameter ini.
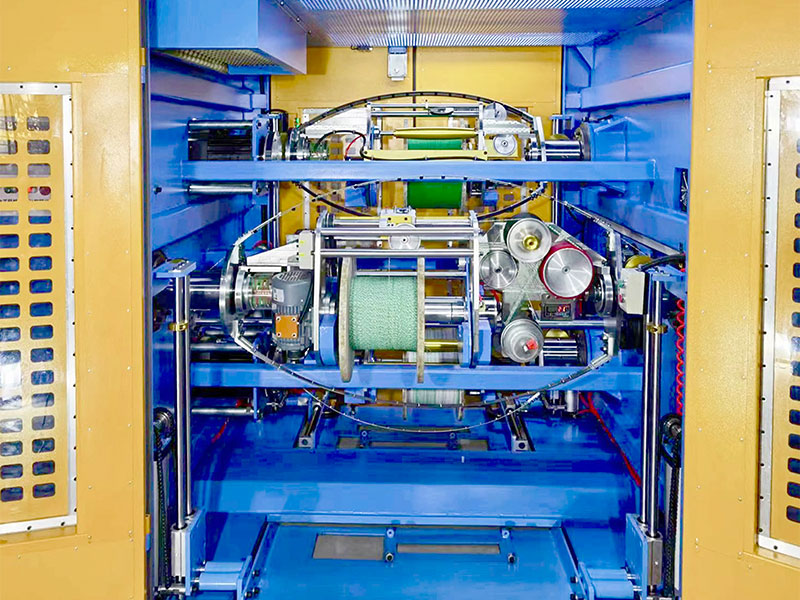
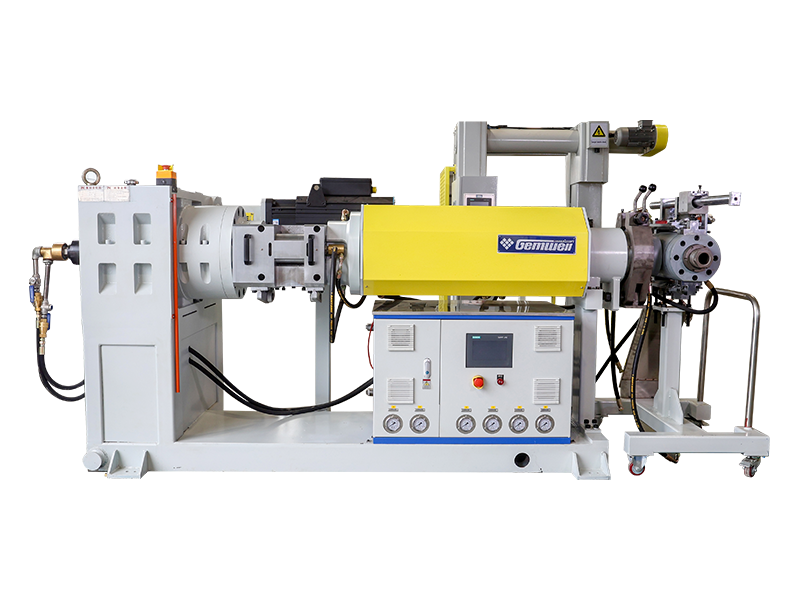
Desain Sekrup: Mesin Throughput dan Kualitas Lelehan
Sekrup ekstrusi adalah jantung dari setiap mesin ekstrusi kawat skala besar. Geometrinya—rasio kompresi, rasio L/D, dan profil penerbangan—menentukan keseragaman suhu leleh, stabilitas keluaran, dan risiko degradasi senyawa. Kesalahan dalam parameter ini adalah penyebab paling umum dari rongga insulasi, cacat permukaan, dan lapisan eksentrik.
Rasio L/D
Rasio panjang terhadap diameter (L/D) menentukan berapa banyak waktu yang dihabiskan polimer dalam tong untuk diplastisasi dan dihomogenisasi sebelum mencapai cetakan. Untuk sambungan kawat dan kabel, kisaran standar industrinya adalah 20:1 hingga 30:1 . Garis isolasi PVC sering kali bekerja pada 20:1 hingga 24:1 karena PVC sensitif terhadap termal—waktu tinggal yang lebih lama berisiko mengalami degradasi. Jalur XLPE dan HDPE dapat menggunakan 24:1 hingga 30:1 untuk memastikan dispersi inisiator ikatan silang yang lengkap. Beberapa senyawa khusus tahan api bebas halogen (HFFR) sekarang memerlukan L/D hingga 35:1 karena muatan pengisinya yang tinggi (ATH atau MDH pada 60–65% berat), yang memerlukan kerja geser yang lebih besar untuk mencapai lelehan yang seragam.
Rasio Kompresi
Rasio kompresi adalah rasio kedalaman saluran zona umpan terhadap kedalaman saluran zona pengukuran. Ekstruder kawat dan kabel yang memproses polietilen yang tidak terisi biasanya menggunakan rasio kompresi 3,0:1 hingga 3,5:1. Senyawa terisi dengan muatan ATH di atas 55% memerlukan rasio kompresi yang lebih rendah—biasanya 2,2:1 hingga 2,8:1—untuk mencegah beban berlebih pada sekrup dan pemanasan geser berlebihan yang akan mengaktifkan bahan pengikat silang sebelum waktunya atau menurunkan bahan penghambat api.
Bagian Penghalang dan Pencampur
Sekrup keluaran tinggi modern untuk mesin ekstrusi kawat skala besar sering kali dilengkapi penghalang di zona transisi untuk memisahkan kumpulan lelehan dari padatan yang tidak meleleh, meningkatkan homogenitas lelehan tanpa menaikkan suhu leleh. Bagian pencampuran distributif hilir—seperti mixer Maddock atau Egan—selanjutnya menghomogenisasi paket pewarna dan penstabil. Kombinasi sekrup penghalang dengan mixer Maddock telah ditunjukkan dalam studi kasus yang dipublikasikan oleh produsen sekrup seperti Xaloy dan Reiloy untuk mengurangi variasi suhu leleh dari ±8°C hingga ±2°C, yang secara langsung berarti nilai kapasitansi dan resistansi isolasi yang lebih ketat pada kabel jadi.
Tolok ukur industri: Sekrup 120 mm dengan L/D 28:1 dan pemrosesan geometri penghalang kompon XLPE pada 150 rpm biasanya menghasilkan 800–950 kg/jam keluaran dengan variasi suhu leleh di bawah ±3°C di seluruh kepala cetakan.
Teknologi Crosshead Die dan Kontrol Konsentrisitas
Cetakan crosshead adalah tempat senyawa yang meleleh bertemu dengan konduktor yang bergerak dan dibentuk menjadi lapisan silinder yang presisi. Pada mesin ekstrusi kawat skala besar, desain cetakan secara langsung mengontrol eksentrisitas—metrik kualitas utama untuk kawat berinsulasi. Konsentrisitas yang buruk membuang-buang material, menyebabkan kegagalan dielektrik, dan memicu pengembalian pelanggan.
Tipe Tekanan vs. Tipe Tabung Die
Tipe tekanan (juga disebut cetakan "pengisian") membangun tekanan leleh di belakang ujung sehingga senyawa melekat erat pada konduktor di bawah tekanan positif. Ini digunakan untuk kawat bangunan, kawat penghubung, dan sebagian besar aplikasi PVC. Cetakan tipe tabung menghasilkan tabung polimer yang ditarik ke bawah ke konduktor di bawah tekanan—lebih disukai untuk PTFE, ETFE, dan beberapa aplikasi XLPE di mana kekuatan ikatan sengaja diminimalkan untuk memungkinkan pengupasan.
Bahan Tubuh Mati dan Keseragaman Suhu
Badan crosshead skala besar biasanya dibuat dari baja perkakas (H13 atau P20) dengan lapisan krom atau titanium nitrida (TiN) pada permukaan aliran untuk menahan abrasi dari senyawa yang diisi. Suhu yang seragam di seluruh badan cetakan sangat penting: perbedaan 5°C antara bagian atas dan bawah badan cetakan 150 mm dapat menghasilkan eksentrisitas 0,08 mm pada kawat bangunan berukuran 6 mm², yang berada di luar sebagian besar standar internasional. Pabrikan terkemuka kini menyematkan beberapa pemanas resistansi independen dan termokopel di badan cetakan, dengan kontrol PID loop tertutup di setiap zona.
Sistem Pemusatan Otomatis
Jalur ekstruder kawat dan kabel produksi tinggi semakin mengintegrasikan kontrol konsentrisitas otomatis. Monitor ketebalan dinding ultrasonik atau sinar-X yang diposisikan segera setelah cetakan mengirimkan data ketebalan waktu nyata ke sistem penyesuaian cetakan yang digerakkan servo yang menggerakkan posisi ujung dengan resolusi 0,001 mm. Sistem pemusatan otomatis dari pemasok seperti Sikora AG dan Zumbach Electronic dapat mengurangi eksentrisitas dari penyesuaian manual sebesar 8–12% menjadi 2–4%, yang pada volume 50.000 km/tahun berarti penghematan gabungan yang terukur.
Kepala Ekstrusi Bersama Multi-Lapisan
Untuk kabel tegangan menengah dan tinggi yang memerlukan layar dalam semikonduktor, insulasi XLPE, dan layar luar semikonduktor dalam satu lintasan, digunakan judul bab ekstrusi rangkap tiga. Kepala ini mempunyai tiga saluran aliran lelehan terpisah yang berkumpul dalam satu badan cetakan, mengendapkan ketiga lapisan secara bersamaan. Pendekatan ini—terkadang disebut "pengeringan kering" atau "CCV" (vulkanisasi kontinyu catenary) bila dikombinasikan dengan tabung pengawet bersuhu tinggi—menghilangkan risiko kontaminasi antar-lapisan dan menjaga tingkat kebersihan yang disyaratkan oleh IEC 60840 untuk kabel dengan tegangan di atas 30 kV.
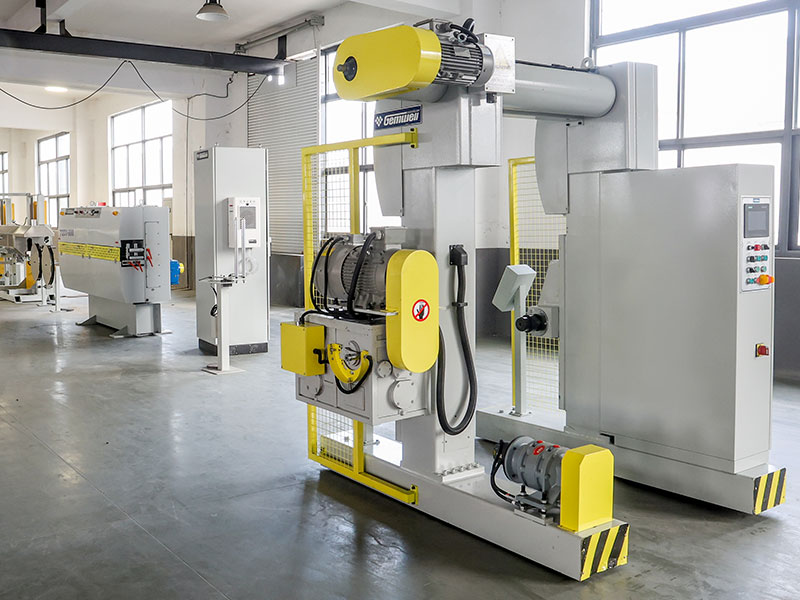
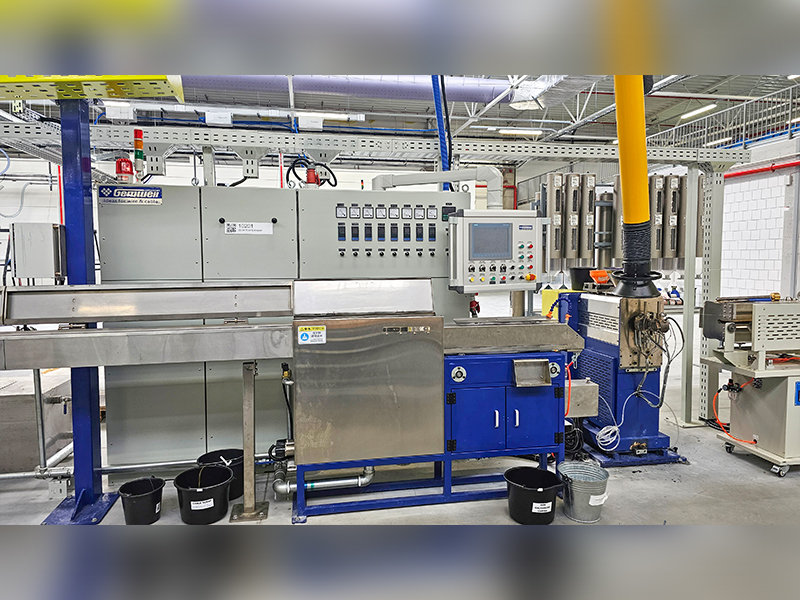
Desain Garis Pendinginan: Mengapa Panjang Menentukan Kecepatan
Setelah cetakan, kawat insulasi panas harus didinginkan dari suhu lelehnya (biasanya 180–230°C untuk senyawa PE, 170–200°C untuk PVC) hingga di bawah 60°C sebelum bersentuhan dengan penggulung atau ulat, untuk mencegah deformasi akibat tegangan pengangkutan. Oleh karena itu, panjang bak pendingin merupakan penentu utama kecepatan saluran maksimum yang dapat dicapai pada mesin ekstrusi kawat skala besar.
Aturan Ukuran Palung Air
Aturan teknik sederhana yang digunakan dalam industri kawat: panjang bak pendingin (dalam meter) dibagi dengan kecepatan saluran (m/mnt) harus cukup untuk mengurangi suhu permukaan insulasi di bawah 60°C. Untuk kawat bangunan PVC berukuran 2,5 mm² dengan kecepatan 200 m/mnt, biasanya diperlukan bak sepanjang 30 meter dengan air masuk 18–22°C. Untuk kabel listrik XLPE 50 mm² dengan kecepatan 40 m/mnt, biasanya terdapat palung sepanjang 60 meter dengan zona suhu air bertahap. Jalur modern untuk produksi skala besar memasang bak di bagian masing-masing 6–10 meter, memungkinkan pendinginan bertahap dan kemampuan untuk memvariasikan jumlah bagian aktif berdasarkan produk.
Semprotan vs. Pendinginan Perendaman
Tangki perendaman merupakan standar untuk kabel di atas 4 mm². Jalur kawat presisi berkecepatan tinggi untuk insulasi tipis (AWG 28 dan lebih halus) sering kali menggunakan zona pertama penguji percikan berpendingin udara diikuti dengan kotak semprotan air, karena perendaman penuh pada kecepatan di atas 1.000 m/menit menciptakan turbulensi yang dapat menyebabkan kawat berosilasi dan menyentuh dinding bak. Kotak penyemprot dengan nozel aliran laminar mengendalikan masalah ini sambil tetap mencapai pembuangan panas yang memadai.
Sistem Air Dingin
Jalur ekstruder kawat dan kabel skala besar untuk kawat harness otomotif yang beroperasi pada kecepatan 600–800 m/mnt biasanya terhubung ke sistem air dingin terpusat yang mengalirkan air bersuhu 8–12°C. Suhu saluran masuk air secara langsung mempengaruhi panjang minimum bak. Mengubah suhu air keran dari 22°C menjadi air dingin bersuhu 10°C dapat mengurangi panjang bak yang dibutuhkan sebesar 25–35% untuk produk dan kecepatan yang sama, sehingga menghemat ruang lantai secara signifikan untuk pabrik bervolume tinggi.
Resirkulasi dan Kualitas Air
Air pendingin pada jalur ekstrusi kawat mengakumulasi residu senyawa, zat pelepas, dan pertumbuhan mikroba. Jalur modern berskala besar menggabungkan resirkulasi loop tertutup dengan pendingin sentral, filtrasi hingga 50 mikron, dan sterilisasi UV. Konduktivitas air harus dikontrol di bawah 50 µS/cm untuk saluran kabel tegangan tinggi guna mencegah korosi galvanik pada konduktor tembaga yang melewati bak. Tanaman yang mengabaikan manajemen kualitas air sering menemukan oksidasi permukaan konduktor menimbulkan masalah adhesi pada antarmuka isolasi-konduktor.
Sistem Penggerak, Torsi, dan Efisiensi Energi
Sistem penggerak pada mesin ekstrusi kawat skala besar—motor, girboks, dan penggerak frekuensi variabel (VFD)—harus menghasilkan torsi yang stabil di seluruh rentang kecepatan untuk mencegah lonjakan dan perburuan, yang bermanifestasi sebagai variasi diameter pada kawat jadi. Dalam dekade terakhir, penggerak vektor AC dan sistem penggerak langsung magnet permanen (PM) telah secara signifikan menggantikan penggerak thyristor DC lama pada instalasi baru.
Gearbox Heliks Penggerak Vektor AC
Konfigurasi yang paling banyak digunakan pada jalur ekstruder kawat dan kabel berukuran sedang hingga besar. Motor AC (biasanya kelas efisiensi IE3 atau IE4) digabungkan dengan gearbox heliks atau heliks-bevel yang diperkeras. Akurasi pengaturan kecepatan biasanya ±0,05% dengan penggerak vektor yang baik, cukup untuk sebagian besar aplikasi kabel gedung dan kabel daya. Ukuran motor berkisar dari 75 kW untuk ekstruder 90 mm hingga 630 kW atau lebih untuk mesin 150 mm yang memproses kompon terisi.
PM Penggerak Langsung
Motor magnet permanen dengan reduksi satu tahap atau tanpa gearbox sama sekali semakin umum digunakan pada ekstruder kawat presisi berkecepatan tinggi. Tanpa gearbox, kerugian mekanis turun hingga mendekati nol, dan sistem mencapai pengaturan kecepatan lebih baik dari ±0,01%. Penggerak PM juga mengurangi tingkat kebisingan dari 82–86 dB(A) pada alat berat yang diarahkan ke di bawah 75 dB(A), suatu peningkatan yang berarti dalam lingkungan operator yang beroperasi 24/7.
Konsumsi Energi Spesifik
Metrik pembelian utama adalah konsumsi energi spesifik (SEC) dalam kWh per kilogram output. Ekstruder kawat dan kabel 120 mm yang dikonfigurasi dengan baik yang memproses XLPE pada throughput tinggi seharusnya dapat dicapai 0,12–0,20 kWh/kg untuk bagian ekstrusi saja. Mesin lama dengan penggerak DC dan isolasi barel yang buruk dapat menghasilkan 0,35–0,50 kWh/kg. Dengan produksi tahunan sebesar 5.000 ton, perbedaan antara 0,15 dan 0,40 kWh/kg adalah 1.250 MWh/tahun—dengan tarif listrik industri $0,08–$0,12/kWh, selisih biaya energi tahunannya adalah $100,000–$150,000.
Isolasi Barel dan Pemanasan Zona
Pemanasan barel menyumbang 20–40% dari total konsumsi energi ekstruder selama produksi. Pemanas pita keramik dengan efisiensi 94–96%, dikombinasikan dengan selongsong insulasi wol mineral yang dipasang di atas pita, mengurangi kehilangan panas radiasi dan menurunkan energi pemanasan zona sebesar 15–30% dibandingkan dengan pemanas pita aluminium cor yang tidak berinsulasi. Beberapa pembuat mesin skala besar kini menawarkan pemanas barel berinsulasi sebagai standar pada alat berat di atas 90 mm.
Manajemen Barel dan Zona Suhu
Kontrol suhu barel yang tepat tidak dapat dinegosiasikan dalam ekstruder kawat dan kabel tingkat produksi. Sebagian besar mesin skala besar membagi laras menjadi empat hingga enam zona pemanasan dan pendinginan independen, masing-masing dengan pita resistansi pemanas, blower pendingin (atau jaket air), dan pengontrol suhu PID. Kemampuan untuk secara mandiri mengatur dan mempertahankan setiap zona dalam ±1°C dari tekanan yang dikehendaki merupakan persyaratan dasar.
- Zona 1 (Umpan): Biasanya diatur 20–40°C di bawah suhu leleh untuk mencegah terjadinya bridging dan memastikan pengangkutan solid-bed
- Zona 2–3 (Transisi): Peningkatan bertahap menuju suhu lelehan, memungkinkan plastisisasi terkontrol tanpa membuat lelehan menjadi terlalu panas
- Zona 4–5 (Pengukuran): Ditetapkan pada atau sedikit di bawah suhu cetakan untuk tekanan leleh dan laju keluaran yang stabil
- Adaptor dan Zona Mati: Seringkali dikontrol secara independen; keseragaman zona mati di seluruh tubuh dalam ±2°C sangat penting untuk konsentrisitas
- Media pendingin: Pendinginan jaket udara atau air bertekanan untuk mencegah panas berlebih pada kecepatan sekrup tinggi
Suhu yang melebihi batas saat penyalaan sering kali menjadi sumber degradasi senyawa dan kontaminasi cetakan. Pengontrol mesin ekstrusi kawat skala besar modern menggunakan algoritme PID penyetelan otomatis dan kontrol prediktif model (MPC) untuk pemanasan barel lebih cepat dengan overshoot minimal—membawa mesin 120 mm ke suhu produksi dalam 45–60 menit dengan overshoot kurang dari 3°C dibandingkan overshoot 20–30°C yang umum pada mesin lama yang dikontrol thyristor.
Sistem Pemantauan Kualitas Inline
Jalur ekstruder kawat dan kabel bervolume tinggi yang modern mengintegrasikan beberapa sistem pengukuran dan pemantauan inline yang menghasilkan data yang digunakan untuk pengendalian proses langsung dan manajemen kualitas statistik jangka panjang. Ini adalah salah satu bidang industri ekstrusi kawat yang berkembang paling pesat, didorong oleh persyaratan konektivitas Industri 4.0 dari OEM otomotif Tingkat 1 dan operator jaringan listrik.
Pemindaian mikrometer laser pada 2.000 Hz mengukur diameter luar dan mendeteksi penampang oval. Unit dari Zumbach, Sikora, dan Beta LaserMike mempertahankan resolusi ±0,001 mm. Data dimasukkan ke loop kontrol kecepatan pengangkutan untuk koreksi diameter waktu nyata.
Pengukur ultrasonik (untuk kabel buram) atau sistem sinar-X (untuk semua jenis kabel) menyediakan pengukuran ketebalan dinding 360°. Seri CENTERVIEW 8000 Sikora menyediakan data eksentrisitas waktu nyata dengan ketidakpastian pengukuran ±0,01 mm untuk kabel dengan OD hingga 60 mm.
Monitor kapasitansi berkelanjutan mendeteksi kekosongan dan inklusi isolasi yang tidak dapat dilihat oleh pengukur laser. Penguji percikan tegangan tinggi menerapkan 0,5–25 kV (tergantung pada ketebalan insulasi) untuk mendeteksi lubang kecil. Sistem modern mencapai 100% deteksi lubang kecil dengan diameter di atas 50 µm dengan kecepatan hingga 1.000 m/menit.
Transduser tekanan leleh pada adaptor dan saluran masuk die mengukur stabilitas proses. Laju keluaran berbanding lurus dengan tekanan cetakan pada suhu konstan; penyimpangan tekanan lebih dari 5% selama 30 menit menandakan masalah proses yang memerlukan penyelidikan. Termokopel leleh memberikan suhu leleh sebenarnya, bukan suhu permukaan barel.
Bahan Diproses pada Mesin Ekstrusi Kawat Skala Besar
Mesin ekstrusi kawat skala besar harus dikonfigurasikan secara khusus untuk kelompok senyawa yang akan dijalankannya. Polimer yang berbeda memiliki perilaku reologi, stabilitas termal, dan karakteristik abrasi yang sangat berbeda yang mempengaruhi desain sekrup, metalurgi barel, material cetakan, dan persyaratan pendinginan.
| Senyawa | Suhu Pemrosesan (°C) | Fitur Sekrup Kunci | Metalurgi Barel | Aplikasi Utama |
|---|---|---|---|---|
| PVC (fleksibel) | 160–185 | Geser rendah, kompresi rendah (2,5:1) | Berlapis krom atau nitridasi | Kawat bangunan, kawat otomotif |
| XLPE (PE yang dapat dihubungkan silang) | 120–135 (keluar mati) | Sekrup penghalang, geser rendah | Bi-metalik (tipe Xaloy 306) | Isolasi kabel listrik MV/HV |
| HDPE | 180–230 | Kompresi tinggi (3,5:1), penghalang | Nitridasi standar | Kabel telekomunikasi, jaket tegangan rendah |
| HFFR (ATH/MDH terisi) | 190–220 | Kompresi rendah (2.2:1), L/D tinggi | Penerbangan bi-metalik yang diperkeras | Kereta api, kelautan, kabel terowongan |
| TPE/TPU | 170–210 | Tujuan umum, bagian pencampuran | Nitridasi standar | Otomotif, kabel fleksibel robotika |
| Fluoropolimer (FEP, ETFE) | 300–380 | L/D pendek (16:1), tahan korosi | Berjajar Inconel atau Hastelloy | Dirgantara, kawat instrumentasi |
Cara Mengevaluasi dan Memilih Mesin Ekstrusi Kawat Skala Besar
Memilih kawat produksi dan ekstruder kabel memerlukan lebih dari sekadar membandingkan tingkat keluaran yang dikutip. Proses evaluasi terstruktur berikut membantu teknisi pengadaan menghindari kesalahan pembelian yang paling umum.
Tentukan Matriks Produk Terlebih Dahulu
Cantumkan setiap pengukur kawat, bahan insulasi, dan kecepatan saluran yang Anda perlukan dalam tiga tahun pertama. Rangkaian produk terluas—bukan produk yang paling umum—menentukan spesifikasi alat berat. Saluran yang dioptimalkan untuk kabel bangunan PVC 2,5 mm² dengan kecepatan 300 m/mnt mungkin tidak dapat menjalankan kabel daya XLPE 95 mm² sama sekali, dan saluran yang dibuat untuk kabel HV tidak dapat menjalankan kabel penghubung tipis secara ekonomis. Banyak pembeli yang meremehkan spesifikasi dengan hanya mengutip produk dengan volume tertinggi.
Minta Data Kinerja Sekrup yang Terdokumentasi
Tanyakan kepada pemasok mengenai kurva karakteristik sekrup: output (kg/jam) vs. kecepatan sekrup (RPM) pada senyawa spesifik dan suhu pemrosesan Anda. Produsen ekstruder kawat dan kabel yang memiliki reputasi baik akan mendapatkan data ini dari pengujian penerimaan pabrik atau catatan uji coba yang dipublikasikan. Tingkat keluaran yang diklaim tanpa kecepatan sekrup dan konteks suhu tidak ada artinya.
Periksa Peringkat Torsi Gearbox
Gearbox seringkali menjadi komponen pembatas pada mesin skala besar. Minta torsi terukur dalam Nm dan faktor keamanan relatif terhadap keluaran torsi puncak motor. Gearbox dengan torsi puncak motor 1,0× tanpa margin keselamatan akan rusak sebelum waktunya saat memproses senyawa yang diisi dengan viskositas tinggi. Praktik industri adalah faktor keamanan 1,5× atau lebih tinggi pada peringkat torsi kotak roda gigi relatif terhadap puncak motor.
Audit Arsitektur Sistem Kontrol
Tentukan apakah sistem PLC dan HMI saluran dibangun pada arsitektur terbuka (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) atau platform berpemilik. Sistem kendali berpemilik menciptakan ketergantungan jangka panjang pada produsen peralatan asli untuk pembaruan perangkat lunak, suku cadang, dan modifikasi. Arsitektur terbuka memungkinkan tim teknik Anda memodifikasi resep dan menambahkan sensor secara mandiri.
Melakukan Uji Penerimaan Pabrik (FAT)
Bersikeraslah untuk melakukan tes penerimaan pabrik dengan kompon dan kondektur Anda. Jalankan mesin setidaknya selama empat jam pada kecepatan tetapan dan ukur variasi diameter (CV%), eksentrisitas, dan stabilitas tekanan leleh. Meminta agar semua data FAT disertakan dalam dokumentasi pengiriman. Pemasok yang menolak persyaratan FAT pada pesanan mesin ekstrusi kawat skala besar merupakan sinyal risiko yang signifikan.
Otomasi dan Integrasi Industri 4.0
Industri kawat dan kabel berada di bawah tekanan berkelanjutan untuk mengurangi ketergantungan operator dan meningkatkan ketertelusuran data. Mesin ekstrusi kawat skala besar modern semakin banyak hadir sebagai jalur otomatis yang mampu melakukan manajemen resep, diagnostik jarak jauh, dan pelaporan produksi tanpa intervensi manual di antara pergantian.
Manajemen Resep dan Waktu Pergantian
Ekstruder kawat dan kabel skala besar yang dikonfigurasi dengan baik dengan manajemen resep digital dapat melakukan pergantian produk—beralih dari satu pengukur kawat dan kompon ke pengukur kawat lainnya—dalam waktu kurang dari 20 menit ketika semua parameter (kecepatan sekrup, suhu barel, kecepatan pengangkutan, tegangan pengambilan) disimpan dan dimuat sebagai satu file resep. Tanpa manajemen resep, pergantian yang memerlukan penyesuaian manual 30–50 parameter dapat memakan waktu 90–120 menit, yang berarti hilangnya kapasitas sebesar 12–20% pada jalur tiga shift sibuk yang menjalankan 15 pergantian produk per minggu.
Konektivitas OPC-UA dan Integrasi MES
Protokol OPC Unified Architecture (OPC-UA) adalah standar terkini untuk menghubungkan data jalur ekstrusi ke Sistem Eksekusi Manufaktur (MES) tingkat pabrik, sistem ERP, dan platform analisis cloud. Mesin ekstrusi kawat skala besar yang dilengkapi dengan OPC-UA dapat mengalirkan kecepatan sekrup, throughput, suhu leleh, diameter, dan hasil uji percikan secara real-time ke database pusat, memungkinkan analisis proses shift-demi-shift dan pemicu pemeliharaan prediktif. Pemasok kabel otomotif yang melayani pelanggan Tingkat 1 di Eropa semakin diwajibkan oleh persyaratan kualitas pelanggan untuk memiliki kemampuan penelusuran OPC-UA 100% hingga meteran keluaran.
Pemeliharaan Prediktif pada Komponen Keausan Tinggi
Keausan sekrup dan laras adalah biaya perawatan utama pada mesin ekstrusi kawat skala besar. Sensor getaran pada kotak roda gigi, tren arus motor, dan algoritme penyimpangan tekanan leleh dapat memberikan peringatan dini 200–400 jam sebelum keausan sekrup mencapai titik ketidakstabilan keluaran. Beberapa OEM wire extruder kini menawarkan langganan pemantauan jarak jauh di mana tim teknik mereka meninjau data mesin setiap minggu dan menandai anomali sebelum menjadi penghentian produksi.
Kasus yang terdokumentasi: Sebuah produsen kawat berukuran sedang di Asia Tenggara melaporkan pengurangan waktu henti yang tidak direncanakan sebesar 34% setelah menerapkan konektivitas OPC-UA dan langganan pemantauan jarak jauh pada armada yang terdiri dari tiga jalur ekstruder skala besar. Periode pengembalian diperkirakan kurang dari 8 bulan berdasarkan pada biaya downtime yang dapat dihindari saja.
Jadwal Perawatan dan Perencanaan Suku Cadang Keausan
Mesin ekstrusi kawat skala besar yang menjalankan tiga shift, enam atau tujuh hari per minggu akan mengumpulkan 7.000–8.000 jam operasional per tahun. Pemeliharaan preventif terstruktur adalah satu-satunya faktor terpenting dalam mempertahankan tingkat output dan kualitas produk yang membenarkan investasi modal.
Tugas Harian dan Mingguan
- Periksa dan catat suhu zona barel dan bandingkan dengan setpoint
- Catat tekanan leleh pada adaptor dan mati; tren drift
- Periksa pendingin melalui kejernihan dan konduktivitas air
- Bersihkan elektroda uji percikan dan periksa celah elektroda
- Lumasi bantalan ulat/penggulung sesuai jadwal OEM
- Periksa level dan suhu oli gearbox
Tugas Bulanan
- Tarik sekrup untuk inspeksi visual jika memproses senyawa berisi bahan abrasif
- Kalibrasi pengontrol suhu terhadap termokopel referensi bersertifikat
- Uji semua interlock keselamatan (penghentian darurat, perlindungan beban berlebih)
- Siram dan ganti filter air pendingin
Tugas Tahunan dan Memakai Bagian Kehidupan
- Ukur jarak terbang sekrup terhadap lubang barel; ganti bila jarak bebas melebihi 0,2–0,3% diameter barel
- Pengurasan oli gearbox penuh dan isi ulang dengan grade yang ditentukan OEM
- Ganti pita pemanas barel (masa pakai tipikal: 18.000–25.000 jam)
- Ganti semua sensor termokopel (pergeseran menjadi signifikan setelah 2–3 tahun)
- Periksa kondisi bantalan dorong (kegagalan biasanya merupakan perbaikan paling mahal pada mesin skala besar)
Masa pakai sekrup dan laras pada mesin ekstrusi kawat skala besar yang menjalankan senyawa PE tidak terisi dapat melebihi 30.000–40.000 jam. Mesin yang sama yang menjalankan senyawa HFFR berisi 60% ATH mungkin memerlukan penggantian sekrup setelah 4.000–6.000 jam jika barel bi-logam dan sekrup penerbangan yang diperkeras tidak ditentukan. Perbedaan biaya antara sekrup standar (~$8.000 untuk 120 mm) dan sekrup tahan aus bi-metalik penuh (~$22.000) biasanya dapat diperoleh kembali dalam waktu kurang dari satu tahun melalui pengurangan frekuensi penggantian saat menjalankan kompon berisi bahan abrasif.
Produsen Terkemuka dan Lanskap Pasokan Global
Pasar global untuk mesin ekstrusi kawat skala besar dipasok oleh gabungan pabrikan Eropa, Amerika Utara, dan Asia. Memahami lanskap pemasok membantu tim pengadaan menentukan harga, tingkat teknologi, dan kemampuan purna jual.
Patokan harga untuk mesin ekstruder kawat dan kabel skala besar (diameter sekrup 90–120 mm, jalur penuh termasuk pendinginan, pengambilan, dan kontrol): Jalur produksi Tiongkok mulai dari sekitar $180.000–$450.000 USD untuk jalur kabel bangunan lengkap. Jalur setara buatan Eropa biasanya berharga $600.000–$1.500.000 USD. Untuk CCV atau jalur ekstrusi rangkap tiga untuk kabel HV, paket Eropa mulai dari $3.000.000 USD dan dapat mencapai $25.000.000 untuk sistem ekstrusi kabel bawah laut HV turnkey lengkap.
XLPE dan Ekstrusi Kabel Tegangan Tinggi: Persyaratan Khusus
Ekstrusi kabel berinsulasi XLPE tegangan menengah dan tinggi mewakili segmen pasar mesin ekstrusi kawat skala besar yang paling menuntut secara teknis. Persyaratannya sangat berbeda dengan ekstrusi kawat bangunan sehingga pabrik yang ingin memproduksi kabel dengan tegangan di atas 12 kV harus memperlakukannya sebagai kategori teknologi yang sepenuhnya terpisah.
Persyaratan Kebersihan
Kompon XLPE untuk kabel berkekuatan 30 kV ke atas harus diproses di lingkungan ruang bersih. Menurut IEC 60840, isolasi untuk kabel di atas 30 kV tidak boleh mengandung partikel kontaminasi yang lebih besar dari 0,125 mm pada penampangnya. Hal ini mengharuskan seluruh jalur ekstrusi—mulai dari silo gabungan hingga cetakan—tertutup dalam ruang bersih Kelas 10.000 (ISO 7), dengan pasokan udara tersaring, tekanan positif dipertahankan setiap saat, dan semua personel mengenakan pakaian bebas serabut. Penanganan kompon menggunakan sistem transfer tertutup untuk mencegah kontaminasi dari debu sekitar. Persyaratan ini secara substansial meningkatkan persyaratan teknik sipil dan mekanis untuk instalasi jalur dibandingkan dengan produksi kawat gedung.
Sistem Vulkanisasi Berkelanjutan (CV).
XLPE memerlukan ikatan silang setelah ekstrusi, dilakukan dengan memaparkan kabel berinsulasi pada suhu dan tekanan tinggi dalam tabung pengawet bertekanan nitrogen (CCV: vulkanisasi kontinu catenary, atau VCV: vulkanisasi kontinu vertikal). Tabung CCV untuk kabel HV biasanya memiliki panjang 80–200 meter, dijaga pada suhu 300–400°C dan tekanan nitrogen 10–20 bar. Kemiringan catenary kabel melalui tabung ini harus dikontrol secara tepat untuk mencegah deformasi oval pada insulasi lunak yang tidak diawetkan. Saluran VCV menggunakan tabung vertikal (tingginya mencapai 300 meter, memerlukan bangunan menara khusus) yang sepenuhnya menghilangkan sag catenary, menjadikannya teknologi pilihan untuk kabel 132 kV ke atas. Jalur VCV untuk kabel EHV dapat menelan biaya EUR 15–30 juta untuk pemasangan lengkap.
Degassing Setelah Tautan Silang
Insulasi XLPE berikatan silang mengandung produk sampingan dari proses dekomposisi peroksida (metana, asetofenon, dan kumil alkohol untuk sistem berikatan silang DCP). Produk sampingan ini harus disebarkan keluar dari isolasi dalam ruang degassing yang dipanaskan (biasanya 70–80°C selama 5–30 hari tergantung pada diameter kabel) sebelum aksesori kabel (sambungan, terminasi) dapat diterapkan. Kegagalan dalam melakukan degasifikasi insulasi XLPE secara memadai mengakibatkan akumulasi muatan ruang yang dapat menyebabkan kegagalan dielektrik dini. Degassing sering kali menjadi penghambat laju produksi bagi produsen kabel HV—membangun kapasitas ruang yang cukup untuk mengimbangi keluaran ekstrusi memerlukan investasi modal yang besar dalam pergudangan dengan suhu yang dikontrol.
Tren Pasar Mendorong Investasi Mesin Ekstrusi Kawat Skala Besar
Memahami pendorong makro permintaan membantu perencana pabrik mengukur dan menentukan waktu investasi lini baru dengan benar.
Modernisasi Jaringan Listrik dan Energi Terbarukan
Transisi energi global mendorong permintaan kabel tegangan tinggi dan tegangan ekstra tinggi yang belum pernah terjadi sebelumnya. Badan Energi Internasional (IEA) memperkirakan dalam laporan Jaringan Listrik dan Transisi Energi yang Aman pada tahun 2023 bahwa untuk mencapai emisi nol bersih pada tahun 2050 memerlukan 80 juta km kabel jaringan baru pada tahun 2040—kira-kira dua kali panjang seluruh kabel yang terpasang hingga saat ini. Hal ini menciptakan investasi pada jalur kabel HV dan EHV baru di produsen di seluruh Eropa, Amerika Utara, dan Asia.
Perluasan Kendaraan Listrik
Produksi kendaraan listrik mendorong permintaan akan kabel otomotif bersuhu tinggi dan berdinding tipis yang mampu menangani kepadatan arus yang lebih tinggi pada rangkaian kabel yang lebih ringan. Senyawa kawat seperti ETFE ikatan silang dan kawat berinsulasi silikon dengan suhu hingga 175°C ke atas tumbuh dengan laju dua digit. Jalur ekstruder kawat otomotif yang dioptimalkan untuk senyawa khusus ini merupakan investasi prioritas bagi produsen harness di Meksiko, Maroko, dan Eropa Timur yang memasok OEM Eropa dan Amerika.
Infrastruktur Serat Optik
Program pembangunan fiber-to-the-premises (FTTP) global di AS (program BEAD: $42,45 miliar), UE (target Gigabit Infrastructure Act: 1 Gbps untuk semua rumah tangga UE pada tahun 2030), dan pasar berkembang mendorong penambahan kapasitas ekstrusi selubung kabel dan tabung penyangga. Jalur ini menggunakan ekstruder kawat dan kabel yang disesuaikan untuk aplikasi penyangga dan jaket serat optik, biasanya menjalankan senyawa HDPE atau LSZH pada kecepatan 200–600 m/mnt.
Reshoring dan Lokalisasi Rantai Pasokan
Gangguan rantai pasokan dan kekhawatiran geopolitik pasca tahun 2020 telah mendorong produsen kawat dan kabel di Amerika Utara dan Eropa untuk berinvestasi pada kapasitas produksi dalam negeri yang sebelumnya dilakukan di luar negeri. Tren ini menciptakan gelombang instalasi mesin ekstrusi kawat baru berskala besar di pasar yang belum pernah melihat investasi pabrik kawat greenfield dalam dua dekade.
 Terkait Produk